
မိတ်ဆက်- အလှကုန်ထုပ်ပိုးပစ္စည်းများ၏ မျက်နှာပြင်ပြုပြင်ခြင်းတွင် အသုံးများသော လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည့် Thermal transfer လုပ်ငန်းစဉ်သည် ပုံနှိပ်ရလွယ်ကူပြီး အရောင်နှင့် ပုံစံကို စိတ်ကြိုက်ပြင်ဆင်နိုင်သောကြောင့်ဖြစ်သည်။ ၎င်းသည် အမှတ်တံဆိပ်ပိုင်ရှင်များ နှစ်သက်သော လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ အောက်ပါတို့ကို တည်းဖြတ်သူRB အထုပ်။Youpin ရဲ့ ထောက်ပံ့ရေးကွင်းဆက်မှာ ရည်ညွှန်းဖို့အတွက် အဖြစ်များတဲ့ အရည်အသွေးပြဿနာတွေနဲ့ ဖြေရှင်းနည်းတွေအပြင် အပူလွှဲပြောင်းမှုရဲ့ လွှမ်းမိုးမှုအချက်တွေကို မျှဝေပေးပါမယ်။
အပူလွှဲပြောင်းမှု
အပူလွှဲပြောင်းခြင်းလုပ်ငန်းစဉ်ဆိုသည်မှာ ရောင်ခြယ်ပစ္စည်းများ သို့မဟုတ် ဆိုးဆေးများဖြင့် ဖုံးအုပ်ထားသော လွှဲပြောင်းစက္ကူကို အပူပေးခြင်း၊ ဖိအားပေးခြင်းနှင့် အခြားနည်းလမ်းများဖြင့် အလယ်အလတ်အဆင့်ရှိ မင်အလွှာ၏ ပုံစံပုံစံကို ပုံနှိပ်နည်းလမ်းသို့ လွှဲပြောင်းပေးခြင်းကို ရည်ညွှန်းသည်။ အပူလွှဲပြောင်းခြင်း၏ အခြေခံမူမှာ မင်ဖြင့် ဖုံးအုပ်ထားသော အလယ်အလတ်အဆင့်ကို အောက်ခံနှင့် တိုက်ရိုက်ထိတွေ့စေရန်ဖြစ်သည်။ အပူပုံနှိပ်ခေါင်းနှင့် ပုံနှိပ်စက်ကို အပူပေးခြင်းနှင့် ဖိအားပေးခြင်းဖြင့် အလယ်အလတ်အဆင့်ရှိ မင်သည် အရည်ပျော်ပြီး အောက်ခံသို့ လွှဲပြောင်းကာ ပုံနှိပ်ထားသော အရာ၏ လိုချင်သော အနေအထားကို ရရှိစေမည်ဖြစ်သည်။
၀၁အပူလွှဲပြောင်းမှုကို လွှမ်းမိုးသောအချက်များ
၁) အပူပုံနှိပ်ခေါင်း
အပူပုံနှိပ်ခေါင်းကို အဓိကအားဖြင့် မျက်နှာပြင်ကော်ဖလင်အကာအကွယ်အလွှာ၊ အောက်ခြေကော်ဖလင်အကာအကွယ်အလွှာနှင့် အပူပေးအစိတ်အပိုင်းများဖြင့် ဖွဲ့စည်းထားသည်။ အပူပေးအစိတ်အပိုင်းသည် လျှပ်ကူးပစ္စည်းပိုးသားစခရင်ဖြစ်သည်။ ဗို့အားလှိုင်းဖြင့်ထုတ်လုပ်သောအပူ၏အကူအညီဖြင့် ဂရပ်ဖစ်အစိတ်အပိုင်း၏မင်အလွှာ၏ကြမ်းတမ်းသောအမှုန်အမွှားများကိုဖောင်းကြွပြီး အရည်ပျော်စေပြီး မင်လွှဲပြောင်းမှုကိုပြီးမြောက်စေသည်။
အပူလွှဲပြောင်းမှု၏ ပုံနှိပ်မြန်နှုန်းသည် ဂရပ်ဖစ်နှင့် စာသားတစ်ကြောင်းချင်းစီအတွက် လိုအပ်သောအချိန်ပေါ်တွင် မူတည်ပါသည်။ ထို့ကြောင့် အပူလွှဲပြောင်းခေါင်းနှင့် လွှဲပြောင်းစက္ကူတွင် အပူလွှဲပြောင်းမှုကောင်းမွန်ရမည်၊ ထို့ကြောင့် အပူဒြပ်စင်မှထုတ်လုပ်သောအပူသည် အကာအကွယ်အလွှာ၊ လွှဲပြောင်းစက္ကူအလွှာနှင့် အပေါက်ကို လျင်မြန်စွာဖြတ်သန်းနိုင်ပြီး နောက်ဆုံးတွင် အလွှာမျက်နှာပြင်သို့ မင်သည် လုံလောက်သောလွှဲပြောင်းချိန်ရှိကြောင်း သေချာစေနိုင်သည်။
၂) မင်
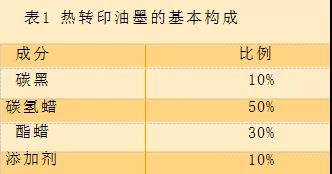
အပူလွှဲပြောင်းမင်၏ ဖွဲ့စည်းမှုတွင် ယေဘုယျအားဖြင့် အပိုင်းသုံးပိုင်းရှိသည်- ရောင်ခြယ်ပစ္စည်း (ရောင်ခြယ်ပစ္စည်း သို့မဟုတ် ဆိုးဆေး)၊ ဖယောင်းနှင့် ဆီ၊ ၎င်းတို့အနက် ဖယောင်းသည် အပူလွှဲပြောင်းမင်၏ အဓိကအစိတ်အပိုင်းဖြစ်သည်။ ယေဘုယျ အပူလွှဲပြောင်းမင်၏ အခြေခံဖွဲ့စည်းမှုကို ဇယား ၁ တွင် ကိုးကားနိုင်သည်။
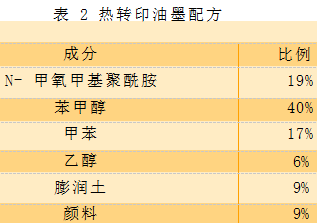
ဇယား ၂ သည် မျက်နှာပြင်ပုံနှိပ်ခြင်း အပူလွှဲပြောင်းမင် ဖော်မြူလာ၏ ဥပမာတစ်ခုဖြစ်သည်။ N-methoxymethyl polyamide ကို benzyl alcohol၊ toluene၊ ethanol နှင့် အခြားပျော်ရည်များတွင် ပျော်ဝင်စေပြီး အပူဒဏ်ခံနိုင်သော pigments များနှင့် bentonite တို့ကို မွှေရန်အတွက်ထည့်ကာ မျက်နှာပြင်ပုံနှိပ်မင်များအဖြစ် ကြိတ်ချေသည်။ မင်ကို မျက်နှာပြင်ပုံနှိပ်ခြင်းနည်းလမ်းကို အသုံးပြု၍ carrier (ဥပမာ thermal transfer paper) ပေါ်တွင် ရိုက်နှိပ်ပြီးနောက် အထည်ကို အပူဖြင့်ဖိပြီး လွှဲပြောင်းသည်။
ပုံနှိပ်သည့်အခါ မတူညီသောမင်များ၏ viscosity သည် အပူပေးအပူချိန်နှင့် တိုက်ရိုက်ဆက်စပ်နေပြီး အပူပေးအပူချိန်နှင့် မင်၏ viscosity ကို တင်းကြပ်စွာထိန်းချုပ်သင့်သည်။ အပူပေးအပူချိန် 60 မှ 100 ℃ ဖြစ်သောအခါ၊ မင်အရည်ပျော်သောအခါ၊ မင်၏ viscosity တန်ဖိုးသည် 0.6 Pa·s ခန့်တွင် တည်ငြိမ်နေကြောင်း လက်တွေ့တွင် သက်သေပြခဲ့ပြီး ၎င်းသည် အကောင်းဆုံးဖြစ်သည်။ ယေဘုယျအားဖြင့် မင်သည် ဤအခြေအနေနှင့် နီးကပ်လေ၊ လွှဲပြောင်းစွမ်းဆောင်ရည် ပိုကောင်းလေဖြစ်သည်။
မကြာသေးမီနှစ်များအတွင်း ရှန်ဟိုင်းရိန်းဘိုးပက်ကေ့ချ်နည်းပညာတိုးတက်လာခြင်းနှင့်အတူ ပုံနှိပ်ထုတ်ကုန်များ၏ သိုလှောင်မှုအပူချိန်ကို မူလ ၄၅ ဒီဂရီစင်တီဂရိတ်မှ ၆၀ ဒီဂရီစင်တီဂရိတ်အထိ တိုးမြှင့်ခဲ့ပြီး အပူလွှဲပြောင်းမှုအသုံးချမှုအတိုင်းအတာကို သိသိသာသာတိုးချဲ့ခဲ့သည်။ ထို့အပြင်၊ ပွင့်လင်းမြင်သာသောရောင်ခြယ်ပစ္စည်းများ သို့မဟုတ် ပွင့်လင်းမြင်သာသောဆိုးဆေးများအသုံးပြုခြင်းသည် အရောင်ပုံနှိပ်များအတွက် ကောင်းမွန်သောအရောင်အကျိုးသက်ရောက်မှုကို ပေးစွမ်းသည်။
၃) မီဒီယာလွှဲပြောင်းခြင်း
မတူညီသော အောက်ခံအလွှာများတွင် မတူညီသော ဂုဏ်သတ္တိများ ရှိသောကြောင့် လွှဲပြောင်းစက္ကူကို ရွေးချယ်သည့်အခါ အောက်ခံအလွှာ၏ အောက်ပါ ရည်ညွှန်းအချက်များကို အာရုံစိုက်သင့်သည်။
① ရုပ်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည်
လွှဲပြောင်းစက္ကူ၏ ရုပ်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများကို ဇယား ၃ တွင် ပြသထားသည်။
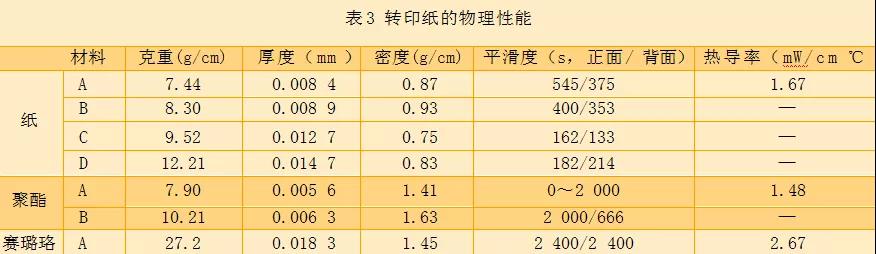
အထက်ဖော်ပြပါတို့သည် အပူလွှဲပြောင်းစက္ကူအလွှာသုံးမျိုး၏ ရုပ်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများဖြစ်သည်။ ရွေးချယ်ရာတွင် အောက်ပါရှုထောင့်သုံးမျိုးကို ထည့်သွင်းစဉ်းစားနိုင်ပါသည်။
အောက်ခံအလွှာ၏အထူသည် ယေဘုယျအားဖြင့် 20 μm ထက် မပိုသင့်ပါ။
မင်လွှဲပြောင်းမှုနှုန်းကို သေချာစေရန်အတွက် အောက်ခံမျက်နှာပြင်သည် ချောမွေ့မှုအဆင့်မြင့်မားရမည်။
လွှဲပြောင်းစက္ကူ လုပ်ဆောင်ခြင်းနှင့် ပုံနှိပ်ခြင်းအတွင်း စုတ်ပြဲခြင်းမရှိစေရန် အောက်ခံအလွှာသည် လုံလောက်သော ခိုင်ခံ့မှုရှိရမည်။
② ဓာတုဂုဏ်သတ္တိများ
ကောင်းမွန်သော မင်ကပ်ငြိမှုသည် လွှဲပြောင်းစက္ကူအလွှာ၏ ဓာတုဂုဏ်သတ္တိများ၏ အရေးကြီးသော လက္ခဏာနှစ်ခုဖြစ်သည်။ ထုတ်လုပ်မှုတွင်၊ လွှဲပြောင်းစက္ကူ၏ ဓာတုဂုဏ်သတ္တိများသည် ပုံနှိပ်ခြင်း၏ အရည်အသွေးကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ လွှဲပြောင်းစက္ကူသည် မင်ကို ကောင်းစွာကပ်ငြိစေနိုင်ခြင်းမရှိပါက သို့မဟုတ် ထုတ်လုပ်မှုတွင် မင်ပမာဏကို ကျွမ်းကျင်စွာ မထိန်းချုပ်နိုင်ပါက ပုံနှိပ်ခြင်း အလဟဿဖြစ်စေသည်။ ကောင်းမွန်သော ပုံနှိပ်လုပ်ငန်းစဉ်နှင့် ကောင်းမွန်သော ပုံနှိပ်ခြင်းများသည် လွှဲပြောင်းစက္ကူ၏ ဓာတုဂုဏ်သတ္တိများကို ကောင်းစွာနားလည်ခြင်းအပေါ် အခြေခံရမည်။
③ ကောင်းမွန်သော အပူစွမ်းဆောင်ရည်
လွှဲပြောင်းခြင်းလုပ်ငန်းစဉ်ကို အပူချိန်မြင့်မားသောနည်းလမ်းများဖြင့် ပြီးမြောက်အောင်မြင်သောကြောင့်၊ လွှဲပြောင်းစက္ကူ၏ပစ္စည်းသည် လွှဲပြောင်းအပူချိန်၏လွှမ်းမိုးမှုကို ခံနိုင်ရည်ရှိရမည်ဖြစ်ပြီး ဂုဏ်သတ္တိများကို မပြောင်းလဲစေရပါ။ ယေဘုယျအားဖြင့်၊ အပူလွှဲပြောင်းစက္ကူ၏ အောက်ခံအလွှာ၏ အပူစွမ်းဆောင်ရည်ကောင်းမွန်ခြင်း ရှိ၊ မရှိကို အောက်ပါအချက်များဖြင့် ထင်ဟပ်စေနိုင်သည်။
အပူဒဏ်ခံနိုင်သော အောက်ခံအလွှာ၏ အပူခံနိုင်ရည် နည်းလေ၊ အထူပါးလေဖြစ်ပြီး၊ အပူလွှဲပြောင်းမှု ပိုကောင်းလေဖြစ်ပြီး ၎င်း၏ အပူစွမ်းဆောင်ရည် ပိုကောင်းလေဖြစ်သည်။
ချောမွေ့မှု အောက်ခံမျက်နှာပြင် ချောမွေ့လေ၊ အပူခံနိုင်ရည် နည်းပါးလေဖြစ်ပြီး အပူစွမ်းဆောင်ရည် ပိုကောင်းလေဖြစ်သည်။
အပူဒဏ်ခံနိုင်သော အပူပရင့်ခေါင်း၏ အပူချိန်သည် ယေဘုယျအားဖြင့် ၃၀၀ ℃ ဝန်းကျင်ရှိပြီး ဤအပူချိန်တွင် အဓိကစွမ်းဆောင်ရည် မပြောင်းလဲကြောင်း အောက်ခံအလွှာက သေချာစေနိုင်ရမည်။
၄) အောက်ခံအလွှာ
မျက်နှာပြင်အနည်းငယ်ကြမ်းတမ်းသော အောက်ခံများသည် ပုံနှိပ်အရည်အသွေး ပိုမိုကောင်းမွန်ပြီး ၎င်းသည် အပူလွှဲပြောင်းမှု၏ သိသာထင်ရှားသော အင်္ဂါရပ်တစ်ခုဖြစ်သည်။ အောက်ခံ၏ ကြမ်းတမ်းသောမျက်နှာပြင်သည် အောက်ခံတွင် မျက်နှာပြင်စွမ်းအင် မြင့်မားကြောင်း ညွှန်ပြသောကြောင့် လွှဲပြောင်းစက္ကူပေါ်ရှိ မင်ကို အောက်ခံသို့ ကောင်းစွာလွှဲပြောင်းနိုင်ပြီး အကောင်းဆုံးအဆင့်နှင့် အရောင်ကို ရရှိနိုင်သော်လည်း အလွန်ကြမ်းတမ်းပါက မင်အရည်အသွေးကို ထိခိုက်နိုင်သည်။ ပုံမှန်လွှဲပြောင်းမှုသည် ပုံနှိပ်ခြင်းလုပ်ငန်းစဉ်ကို အကောင်အထည်ဖော်ရန် အထောက်အကူမပြုပါ။
၀၂အဖြစ်များသော အရည်အသွေးချို့ယွင်းမှုများ
၁) ပုံစံတစ်ခုသည် ဗားရှင်းအပြည့်အစုံတွင် ပေါ်လာသည်
ဖြစ်စဉ်- အစက်အပြောက်များနှင့် ပုံစံများသည် စာမျက်နှာအပြည့်တွင် ပေါ်လာသည်။
အကြောင်းရင်းများ- မင် viscosity အလွန်နည်းခြင်း၊ squeegee angle မမှန်ကန်ခြင်း၊ မင်ခြောက်သည့်အပူချိန် မလုံလောက်ခြင်း၊ static electricity စသည်တို့။
ဖယ်ရှားခြင်း- viscosity ကိုတိုးမြှင့်ပါ၊ scraper ၏ထောင့်ကိုချိန်ညှိပါ၊ မီးဖို၏အပူချိန်ကိုတိုးမြှင့်ပါ၊ နှင့် film ၏နောက်ကျောရှိ electrostatic agent ကိုကြိုတင်ဖုံးအုပ်ပါ။
၂) အိပ်ငိုက်ခြင်း
ဖြစ်စဉ်- ကြယ်တံခွန်နှင့်တူသော မျဉ်းကြောင်းများသည် ပုံစံ၏ တစ်ဖက်တွင် ပေါ်လာပြီး အဖြူရောင်မင်ပေါ်တွင်နှင့် ပုံစံ၏အနားတွင် မကြာခဏ ပေါ်လာလေ့ရှိသည်။
အဓိကအကြောင်းရင်းများ- မင်ရောင်ခြယ်ပစ္စည်းအမှုန်များ ကြီးမားခြင်း၊ မင်မသန့်ရှင်းခြင်း၊ viscosity မြင့်မားခြင်း၊ static electricity စသည်တို့။
ဖယ်ရှားခြင်း- မင်ကိုစစ်ပြီး ပြင်းအားကိုလျှော့ချရန် squeegee ကိုဖယ်ရှားပါ။ အဖြူရောင်မင်ကို ဖလင်ကို electrostatically ကုသရန်ကြိုတင်သွေးနိုင်သည်၊ ချွန်ထက်သောတူများကို အသုံးပြု၍ squeegee နှင့် ပန်းကန်ကြားတွင်ခြစ်နိုင်သည်၊ သို့မဟုတ် electrostatic agent တစ်ခုထည့်ပါ။
၃) အရောင်မှတ်ပုံတင်မှု ညံ့ဖျင်းခြင်း၊ အောက်ခြေကို ပေါ်လွင်စေခြင်း
ဖြစ်စဉ်- အရောင်များစွာကို အထူးသဖြင့် နောက်ခံအရောင်ပေါ်တွင် ထပ်နေသည့်အခါ အုပ်စုအရောင်သွေဖည်မှု ဖြစ်ပေါ်သည်။
အဓိကအကြောင်းရင်းများ- စက်ကိုယ်တိုင်က တိကျမှုအားနည်းခြင်းနှင့် အတက်အကျရှိခြင်း၊ ပန်းကန်ပြားပြုလုပ်မှုညံ့ဖျင်းခြင်း၊ နောက်ခံအရောင်၏ မသင့်လျော်သော ချဲ့ထွင်မှုနှင့် ကျုံ့ခြင်း။
ဖယ်ထုတ်ပါ- လက်ဖြင့်မှတ်ပုံတင်ရန် strobe light ကိုသုံးပါ။ plate ကိုပြန်လည်ပြုလုပ်ပါ။ ပုံစံ၏အမြင်အာရုံအကျိုးသက်ရောက်မှုအောက်တွင် ချဲ့ထွင်ပြီးကျုံ့ပါ၊ သို့မဟုတ် ပုံစံ၏အစိတ်အပိုင်းအနည်းငယ်တွင် အဖြူရောင်မရှိစေပါ။
၄) မင်က ကြည်လင်မနေဘူး
ဖြစ်စဉ်- ပုံနှိပ်ထားသော ဖလင်ပေါ်တွင် မျက်နှာဖုံးတစ်ခု ပေါ်လာသည်။
အကြောင်းရင်း- ခြစ်တံကိုင်ဆောင်ထားရာ လျော့နေသည်။ အပြင်အဆင်သည် သန့်ရှင်းမှုမရှိပါ။
ဖယ်ရှားခြင်း- ခြစ်တံကို ပြန်လည်ချိန်ညှိပြီး ဓားကိုင်ဆောင်မှုကို တပ်ဆင်ပါ။ လိုအပ်ပါက ပုံနှိပ်ပြားကို အညစ်အကြေးသန့်စင်ဆေးမှုန့်ဖြင့် သန့်ရှင်းရေးလုပ်ပါ။ ပြားနှင့် ခြစ်တံကြားတွင် ပြောင်းပြန်လေထောက်ပံ့မှုကို တပ်ဆင်ပါ။
၅) ပုံနှိပ်အရောင် ကျဆင်းသွားခြင်း
ဖြစ်စဉ်- အရောင်ကွာခြင်းသည် ပုံနှိပ်ထားသောဖန်နှင့် သံမဏိ၏ ကြိုတင်ပြုပြင်မှုအလွှာပေါ်တွင် အတော်လေးကြီးမားသော ပုံစံများ၏ ဒေသတွင်းအစိတ်အပိုင်းတွင် ဖြစ်ပေါ်လေ့ရှိသည်။
အကြောင်းရင်းများ- ပြုပြင်ထားသော ဖလင်ပေါ်တွင် ရိုက်နှိပ်သောအခါ အရောင်အလွှာကိုယ်တိုင်က ကွာကျသွားသည်။ လျှပ်စစ်ဓာတ်ငြိမ်၊ အရောင်မင်အလွှာသည် ထူထဲပြီး မလုံလောက်စွာ ခြောက်သွေ့နေသည်။
ဖယ်ရှားခြင်း- မီးဖို၏ အပူချိန်ကို မြှင့်တင်ပြီး အမြန်နှုန်းကို လျှော့ချပါ။
၆) လွှဲပြောင်းစဉ်အတွင်း နှေးကွေးသော မြန်နှုန်း
ဖြစ်ရပ်- အလွှာပေါ်တွင် လွှဲပြောင်းထားသော အရောင်အလွှာကို စမ်းသပ်ရန်အတွက် အသုံးပြုသော တိပ်ဖြင့် အလွယ်တကူ ဆွဲခွာနိုင်သည်။
အကြောင်းရင်း- မသင့်လျော်သော ခွဲထားခြင်း သို့မဟုတ် ကျောထောက်နောက်ခံ၊ အဓိကအားဖြင့် ကျောထောက်နောက်ခံသည် အောက်ခံနှင့် မကိုက်ညီသောကြောင့်ဖြစ်သည်။
ဖယ်ရှားခြင်း- ဖြုတ်တပ်ကော်ကို ပြန်လည်အစားထိုးပါ (လိုအပ်ပါက ချိန်ညှိမှုများပြုလုပ်ပါ)၊ အခြေခံပစ္စည်းနှင့် ကိုက်ညီသော နောက်ဘက်ကော်ကို အစားထိုးပါ။
၇) ကပ်စေးမှု ဆန့်ကျင်ခြင်း
ဖြစ်စဉ်- မင်အလွှာသည် ပြန်ရစ်နေစဉ် ကွာကျပြီး အသံက ကျယ်လောင်သည်။
အကြောင်းရင်းများ- ချည်နှောင်မှုတင်းအား အလွန်အကျွံ၊ မင်ခြောက်မှု မပြီးပြတ်ခြင်း၊ စစ်ဆေးစဉ် အညွှန်းထူလွန်းခြင်း၊ အိမ်တွင်းအပူချိန်နှင့် စိုထိုင်းဆ ညံ့ဖျင်းခြင်း၊ လျှပ်စစ်တည်ငြိမ်မှု၊ ပရင့်ထုတ်မှုအမြန်နှုန်း အလွန်အကျွံ စသည်တို့။
ဖယ်ရှားခြင်း- လိပ်ခြင်းတင်းမာမှုကို လျှော့ချပါ၊ သို့မဟုတ် ပုံနှိပ်အမြန်နှုန်းကို သင့်လျော်စွာ လျှော့ချပြီး အခြောက်ခံခြင်းပြီးမြောက်စေရန်၊ အိမ်တွင်းအပူချိန်နှင့် စိုထိုင်းဆကို ထိန်းချုပ်ပါ၊ ထို့နောက် electrostatic agent ကို ကြိုတင်အုပ်ပါ။
၈) ကျဆင်းသည့်နေရာ
ဖြစ်စဉ်- ပုံမှန်မဟုတ်သော ပျောက်ဆုံးနေသော အစက်အပြောက်ငယ်များ (ပုံနှိပ်၍မရသော အစက်များနှင့်ဆင်တူသည်) သည် ရေတိမ်သောကွန်ရက်ပေါ်တွင် ပေါ်လာသည်။
အကြောင်းရင်း- မင်တက်မလာဘူး။
ဖယ်ရှားခြင်း- အပြင်အဆင်ကို သန့်ရှင်းရေးလုပ်ပါ၊ electrostatic suction roller ကိုသုံးပါ၊ အစက်များကို ပိုမိုနက်ရှိုင်းစေပါ၊ squeegee ၏ဖိအားကို ချိန်ညှိပါ၊ အခြားအခြေအနေများကို မထိခိုက်စေဘဲ မင်၏ viscosity ကို သင့်လျော်စွာ လျှော့ချပါ။
၉) ရွှေ၊ ငွေနှင့် ပုလဲရောင်များသည် ပုံနှိပ်နေစဉ်အတွင်း လိမ္မော်ခွံကဲ့သို့သော လှိုင်းထများ ပေါ်လာသည်
ဖြစ်စဉ်- ရွှေ၊ ငွေနှင့် ပုလဲတို့တွင် ကျယ်ပြန့်သောဧရိယာတွင် လိမ္မော်ခွံကဲ့သို့သော လှိုင်းတွန့်များ ရှိလေ့ရှိသည်။
အကြောင်းရင်း- ရွှေ၊ ငွေနှင့် ပုလဲမှုန်များသည် အရွယ်အစားကြီးမားပြီး မင်ဗန်းထဲတွင် ညီညာစွာ မပျံ့နှံ့နိုင်သောကြောင့် သိပ်သည်းဆ မညီမျှမှုကို ဖြစ်ပေါ်စေပါသည်။
ဖယ်ရှားခြင်း- ပုံနှိပ်ခြင်းမပြုမီ မင်ကို ညီညာအောင်ပြုလုပ်ပြီး မင်ဗန်းပေါ်သို့ ပန့်ဖြင့် မင်ထည့်ကာ ပလတ်စတစ်မှုတ်ပြွန်ကို မင်ဗန်းပေါ်တွင် တင်သင့်သည်။ ပုံနှိပ်မြန်နှုန်းကို လျှော့ချပါ။
၁၀) ပုံနှိပ်အဆင့်များ ပြန်လည်ထုတ်လုပ်နိုင်မှု ညံ့ဖျင်းခြင်း
ဖြစ်စဉ်- အဆင့်ဆင့်ပြောင်းလဲမှု အလွန်များပြားသော (ဥပမာ ၁၅% မှ ၁၀၀% ကဲ့သို့) ပုံစံများသည် အလင်းကွက်အပိုင်းတွင် ပုံနှိပ်ရန် မကြာခဏ ပျက်ကွက်လေ့ရှိပြီး၊ မှောင်သောအရောင်အပိုင်းတွင် သိပ်သည်းဆ မလုံလောက်ခြင်း သို့မဟုတ် အလယ်အရောင်အပိုင်းတွင် ထင်ရှားသော ဆုံချက်များတွင် ပုံနှိပ်ရန် ပျက်ကွက်လေ့ရှိသည်။
အကြောင်းရင်း- အစက်များ၏ အကူးအပြောင်းအပိုင်းအခြားသည် အလွန်ကြီးမားပြီး ဖလင်နှင့် မင်ကပ်ငြိမှု မကောင်းပါ။
ဖယ်ရှားခြင်း- electrostatic suction roller ကိုသုံးပါ။ ပန်းကန်နှစ်ချပ်အဖြစ် ပိုင်းပါ။
၁၁) ပုံနှိပ်ထားသော အရာပေါ်ရှိ တောက်ပြောင်မှုသည် ပေါ့ပါးသည်
ဖြစ်စဉ်- ပုံနှိပ်ထားသော ထုတ်ကုန်၏အရောင်သည် အထူးသဖြင့် ငွေရောင်ပုံနှိပ်သည့်အခါ နမူနာထက် ဖျော့သည်။
အကြောင်းရင်း- မင် viscosity အလွန်နည်းပါသည်။
ချန်လှပ်ထားပါ- မင်၏ viscosity ပမာဏကို သင့်လျော်သော ပမာဏအထိ မြှင့်တင်ရန်အတွက် မင်စိမ်းထည့်ပါ။
၁၂) အဖြူရောင်စာသားတွင် ချွန်ထက်သောအနားများပါရှိသည်
ဖြစ်စဉ်- အဖြူရောင်ပိုမိုလိုအပ်သော စာသားများ၏ အစွန်းများတွင် ချွန်ထက်သောအနားများ ပေါ်လာလေ့ရှိသည်။
အကြောင်းရင်းများ- မင်၏ အမှုန်အမွှားများနှင့် ရောင်ခြယ်ပစ္စည်းများသည် လုံလောက်စွာ မကောင်းမွန်ပါ။ မင်၏ viscosity နိမ့်ခြင်း စသည်တို့ဖြစ်သည်။
ဖယ်ထုတ်ပါ- ဓားကိုထက်စေပါ သို့မဟုတ် ဖြည့်စွက်ပစ္စည်းများထည့်ပါ၊ ပွတ်တံ၏ထောင့်ကို ချိန်ညှိပါ၊ မင်၏ viscosity ကို မြှင့်တင်ပါ၊ လျှပ်စစ်ထွင်းထုပြားကို လေဆာပြားသို့ ပြောင်းပါ။
၁၃) သံမဏိ၏ ကြိုတင်အုပ်ထားသော အလွှာ၏ မညီမညာ အပေါ်ယံလွှာ (ဆီလီကွန် အပေါ်ယံလွှာ)
သံမဏိလွှဲပြောင်းဖလင်ကို ရိုက်နှိပ်ခြင်းမပြုမီ ဖလင်၏ကြိုတင်ပြုပြင်ခြင်း (ဆီလီကွန်အလွှာ) ကို များသောအားဖြင့် ပြုလုပ်လေ့ရှိပြီး၊ လွှဲပြောင်းခြင်းလုပ်ငန်းစဉ်အတွင်း မင်အလွှာ မသန့်ရှင်းစွာ ကွာကျခြင်းပြဿနာကို ဖြေရှင်းနိုင်စေရန်ဖြစ်သည် (အပူချိန် 145°C အထက်တွင်ရှိသောအခါ မင်အလွှာသည် ဖလင်ပေါ်တွင်ရှိနေသည်)။ ကွာကျရန်ခက်ခဲသည်)။
အထက်ဖော်ပြပါတို့သည် အပူလွှဲပြောင်းစက္ကူအလွှာသုံးမျိုး၏ ရုပ်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများဖြစ်သည်။ ရွေးချယ်ရာတွင် အောက်ပါရှုထောင့်သုံးမျိုးကို ထည့်သွင်းစဉ်းစားနိုင်ပါသည်။
အောက်ခံအလွှာ၏အထူသည် ယေဘုယျအားဖြင့် 20 μm ထက် မပိုသင့်ပါ။
မင်လွှဲပြောင်းမှုနှုန်းကို သေချာစေရန်အတွက် အောက်ခံမျက်နှာပြင်သည် ချောမွေ့မှုအဆင့်မြင့်မားရမည်။
လွှဲပြောင်းစက္ကူ လုပ်ဆောင်ခြင်းနှင့် ပုံနှိပ်ခြင်းအတွင်း စုတ်ပြဲခြင်းမရှိစေရန် အောက်ခံအလွှာသည် လုံလောက်သော ခိုင်ခံ့မှုရှိရမည်။
② ဓာတုဂုဏ်သတ္တိများ
ကောင်းမွန်သော မင်ကပ်ငြိမှုသည် လွှဲပြောင်းစက္ကူအလွှာ၏ ဓာတုဂုဏ်သတ္တိများ၏ အရေးကြီးသော လက္ခဏာနှစ်ခုဖြစ်သည်။ ထုတ်လုပ်မှုတွင်၊ လွှဲပြောင်းစက္ကူ၏ ဓာတုဂုဏ်သတ္တိများသည် ပုံနှိပ်ခြင်း၏ အရည်အသွေးကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ လွှဲပြောင်းစက္ကူသည် မင်ကို ကောင်းစွာကပ်ငြိစေနိုင်ခြင်းမရှိပါက သို့မဟုတ် ထုတ်လုပ်မှုတွင် မင်ပမာဏကို ကျွမ်းကျင်စွာ မထိန်းချုပ်နိုင်ပါက ပုံနှိပ်ခြင်း အလဟဿဖြစ်စေသည်။ ကောင်းမွန်သော ပုံနှိပ်လုပ်ငန်းစဉ်နှင့် ကောင်းမွန်သော ပုံနှိပ်ခြင်းများသည် လွှဲပြောင်းစက္ကူ၏ ဓာတုဂုဏ်သတ္တိများကို ကောင်းစွာနားလည်ခြင်းအပေါ် အခြေခံရမည်။
③ ကောင်းမွန်သော အပူစွမ်းဆောင်ရည်
လွှဲပြောင်းခြင်းလုပ်ငန်းစဉ်ကို အပူချိန်မြင့်မားသောနည်းလမ်းများဖြင့် ပြီးမြောက်အောင်မြင်သောကြောင့်၊ လွှဲပြောင်းစက္ကူ၏ပစ္စည်းသည် လွှဲပြောင်းအပူချိန်၏လွှမ်းမိုးမှုကို ခံနိုင်ရည်ရှိရမည်ဖြစ်ပြီး ဂုဏ်သတ္တိများကို မပြောင်းလဲစေရပါ။ ယေဘုယျအားဖြင့်၊ အပူလွှဲပြောင်းစက္ကူ၏ အောက်ခံအလွှာ၏ အပူစွမ်းဆောင်ရည်ကောင်းမွန်ခြင်း ရှိ၊ မရှိကို အောက်ပါအချက်များဖြင့် ထင်ဟပ်စေနိုင်သည်။
အပူဒဏ်ခံနိုင်သော အောက်ခံအလွှာ၏ အပူခံနိုင်ရည် နည်းလေ၊ အထူပါးလေဖြစ်ပြီး၊ အပူလွှဲပြောင်းမှု ပိုကောင်းလေဖြစ်ပြီး ၎င်း၏ အပူစွမ်းဆောင်ရည် ပိုကောင်းလေဖြစ်သည်။
ချောမွေ့မှု အောက်ခံမျက်နှာပြင် ချောမွေ့လေ၊ အပူခံနိုင်ရည် နည်းပါးလေဖြစ်ပြီး အပူစွမ်းဆောင်ရည် ပိုကောင်းလေဖြစ်သည်။
အပူဒဏ်ခံနိုင်သော အပူပရင့်ခေါင်း၏ အပူချိန်သည် ယေဘုယျအားဖြင့် ၃၀၀ ℃ ဝန်းကျင်ရှိပြီး ဤအပူချိန်တွင် အဓိကစွမ်းဆောင်ရည် မပြောင်းလဲကြောင်း အောက်ခံအလွှာက သေချာစေနိုင်ရမည်။
ဖြစ်စဉ်- ဖလင်ပေါ်တွင် အစင်းများ၊ အမျှင်များ စသည်တို့ ရှိသည်။
အကြောင်းရင်း- အပူချိန်မလုံလောက်ခြင်း (ဆီလီကွန် ပြိုကွဲမှု မလုံလောက်ခြင်း)၊ ပျော်ရည်အချိုးအစား မမှန်ကန်ခြင်း။
ချန်လှပ်ထားပါ- မီးဖို၏အပူချိန်ကို ပုံသေအမြင့်သို့ မြှင့်တင်ပါ။
ရှန်ဟိုင်း ရိန်းဘိုး စက်မှုလုပ်ငန်း ကုမ္ပဏီလီမိတက်ထုတ်လုပ်သူ၊ ရှန်ဟိုင်း rainbow package သည် အလှကုန်ထုပ်ပိုးမှုများကို တစ်နေရာတည်းတွင် ပံ့ပိုးပေးပါသည်။ ကျွန်ုပ်တို့၏ ထုတ်ကုန်များကို သင်နှစ်သက်ပါက ကျွန်ုပ်တို့ထံ ဆက်သွယ်နိုင်ပါသည်။
ဝက်ဘ်ဆိုက်-www.rainbow-pkg.com
Email: Bobby@rainbow-pkg.com
WhatsApp: +၀၀၈၆၁၃၈၁၈၈၂၃၇၄၃
ပို့စ်တင်ချိန်: အောက်တိုဘာ ၂၅၊ ၂၀၂၁