
Bevezetés: A hőátadási eljárás a kozmetikai csomagolóanyagok felületkezelésében egy gyakori eljárás, mivel könnyen nyomtatható, és a szín és a minta testreszabható. Ez egy olyan eljárás, amelyet a márkatulajdonosok előnyben részesítenek. A következőket szerkesztette:RB CSOMAG.Osszunk meg néhány gyakori minőségi problémát és megoldást, valamint a hőátadást befolyásoló tényezőket, referenciaként a Youpin ellátási láncában:
Hőátadás
A hőátviteli eljárás során a transzferpapírt pigmentekkel vagy festékekkel bevont közegként melegítéssel, nyomás alá helyezési és egyéb módszerekkel viszik át a tintaréteg mintázatát a közegre egy nyomtatási eljárás során. A hőátvitel alapelve, hogy a tintával bevont közeg közvetlenül érintkezik az aljzattal. A hőnyomó fej és a nyomóhenger melegítése és nyomása révén az aljzaton lévő tinta megolvad és átkerül az aljzatra, így kapja meg a kívánt nyomtatott anyagot.
01A hőátadást befolyásoló tényezők
1) Hőnyomtató fej
A hőnyomtató fej főként egy felületi ragasztófólia védőrétegből, egy alsó ragasztófólia védőrétegből és fűtőelemekből áll. A fűtőelem egy vezetőképes szitanyomás. A feszültségimpulzus által generált hő segítségével a grafikai rész festékrétegének durva részecskéi dombornyomásra kerülnek és megolvasztódnak, hogy befejeződjön a festékátvitel.
A hőátadó nyomtatási sebessége az egyes grafikai és szövegsorok nyomtatásához szükséges időtől függ. Ezért a hőátadó fejnek és a transzferpapírnak jó hőátadással kell rendelkeznie, hogy a fűtőelem által termelt hő gyorsan áthaladjon a védőrétegen, a transzferpapír hordozóján és a résen, majd végül a hordozó felületére jusson, biztosítva a tinta megfelelő átviteli idejét.
2) Tinta
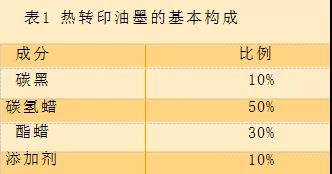
A hőátadó festék összetétele általában három részből áll: pigmentből (pigment vagy festék), viaszból és olajból, amelyek közül a viasz a hőátadó festék fő összetevője. Az általános hőátadó festék alapvető összetételét az 1. táblázat tartalmazza.
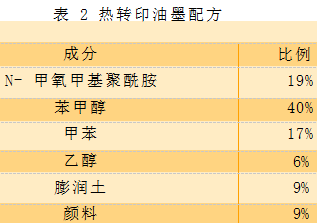
A 2. táblázat egy szitanyomó hőátadó festék összetételére mutat példát. Az N-metoximetil-poliamidot benzil-alkoholban, toluolban, etanolban és más oldószerekben oldják, hőálló pigmenteket és bentonitot adnak hozzá keverés céljából, majd szitanyomó festékekké őrlik. A festéket szitanyomásos módszerrel egy hordozóra (például hőátadó papírra) nyomtatják, majd a szövetet hőpréselik és átviszik.
Nyomtatáskor a különböző tinták viszkozitása közvetlenül összefügg a melegítési hőmérséklettel, és a melegítési hőmérsékletet és a tinta viszkozitását szigorúan ellenőrizni kell. A gyakorlat azt mutatja, hogy 60–100 ℃ melegítési hőmérsékleten, a tinta megolvadásakor a tinta viszkozitási értéke stabil, körülbelül 0,6 Pa·s, ami a legideálisabb érték. Általánosságban elmondható, hogy minél közelebb van a tinta ehhez az állapothoz, annál jobb az átviteli teljesítmény.
Az utóbbi években a sanghaji szivárványcsomagolási technológia fejlődésével a nyomtatott termékek tárolási hőmérsékletét az eredeti 45 ℃-ról 60 ℃-ra emelték, ami jelentősen kibővítette a hőátadás alkalmazási körét. Ezenkívül az átlátszó pigmentek vagy átlátszó festékek használata jó színárnyalatot biztosít a színes nyomatoknál.
3) Médiaátvitel
A különböző hordozóknak eltérő tulajdonságaik vannak, ezért a transzferpapír kiválasztásakor figyelni kell az aljzat alábbi referenciatényezőire.
①Fizikai teljesítmény
A transzferpapír fizikai tulajdonságait a 3. táblázat mutatja.
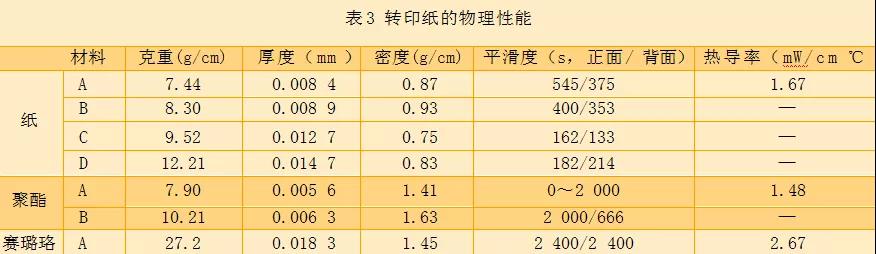
A fentiek a három hőátadó papír hordozó fizikai tulajdonságai. A választás során a következő három szempontot kell figyelembe venni:
Az aljzat vastagsága általában nem haladhatja meg a 20 μm-t;
Az aljzatnak nagyfokú simasággal kell rendelkeznie a tinta átviteli sebességének biztosítása érdekében;
Az aljzatnak kellően szilárdnak kell lennie ahhoz, hogy a transzferpapír feldolgozása és nyomtatása során ne szakadjon el.
②Kémiai tulajdonságok
A transzferpapír hordozó kémiai tulajdonságainak két fontos megnyilvánulása a jó és egyenletes tintatapadás. A gyártás során a transzferpapír kémiai tulajdonságai közvetlenül befolyásolják a nyomtatás minőségét. Ha a transzferpapír nem tudja biztosítani a tinta jó tapadását, vagy a tinta mennyiségét nem szabályozzák a gyártás során, az nyomtatási hulladékot okoz. A jó nyomtatási folyamatnak és a jó nyomatoknak a transzferpapír kémiai tulajdonságainak alapos ismeretén kell alapulniuk.
③Jó hőteljesítmény
Mivel az átviteli folyamat magas hőmérsékleten történik, az átviteli papír anyagának képesnek kell lennie ellenállni az átviteli hőmérséklet hatásának, és változatlanul kell tartania tulajdonságait. Általánosságban elmondható, hogy a hőátadó papír hordozójának jó hőteljesítményét a következő tényezők tükrözhetik:
Minél alacsonyabb a hőálló hordozó hőállósága, minél vékonyabb a vastagsága, annál jobb a hőátadás, és annál jobb a hőteljesítménye;
Simaság Minél simább az aljzat felülete, annál alacsonyabb a hőállóság és annál jobb a hőteljesítmény;
A hőálló hőnyomófej hőmérséklete általában 300 ℃ körül van, és az aljzatnak képesnek kell lennie arra, hogy a fő teljesítmény ne változzon ezen a hőmérsékleten.
4) Hordozóanyag
A kissé érdes felületű hordozók jobb nyomtatási minőséget biztosítanak, ami a hőtranszfer jelentős jellemzője. Mivel a hordozó durva felülete nagy felületi energiát jelez, a transzferpapíron lévő tinta jól átvihető a hordozóra, és ideális szint és tónus érhető el; de a túl érdes felület befolyásolja a tinta minőségét. A normál transzfer nem segíti elő a nyomtatási folyamat megvalósítását.
02Gyakori minőségi hibák
1) A teljes verzión megjelenik egy minta
Jelenség: Foltok és minták jelennek meg a teljes oldalon.
Okok: a tinta viszkozitása túl alacsony, a gumibetét szöge nem megfelelő, a tinta száradási hőmérséklete nem megfelelő, statikus elektromosság stb.
Elimináció: növelje a viszkozitást, állítsa be a kaparó szögét, növelje a sütő hőmérsékletét, és előzetesen vigye fel az elektrosztatikus szert a fólia hátoldalára.
2) Szunyókálás
Jelenség: Üstökösszerű vonalak jelennek meg a minta egyik oldalán, gyakran a fehér tintán és a minta szélén.
A fő okok: a tinta pigment részecskéi nagyok, a tinta nem tiszta, a viszkozitás magas, statikus elektromosság stb.
Eltávolítás: a tinta szűrése és a gumibetét eltávolítása a koncentráció csökkentése érdekében; a fehér tinta előre kihegyezhető a film elektrosztatikus kezeléséhez, kihegyezett pálcikával kaparható a gumibetét és a lemez között, vagy elektrosztatikus szert is adhatunk hozzá.
3) Rossz színregisztráció, ami felfedi az alját
Jelenség: Csoportszín-eltérés akkor fordul elő, ha több szín egymásra vetül, különösen a háttérszínre.
A fő okok: maga a gép gyenge pontossággal és ingadozással rendelkezik; rossz lemezgyártás; a háttérszín nem megfelelő tágulása és összehúzódása.
Kizárás: stroboszkóp használata manuális regisztrációhoz; a lemez újrakészítése; a minta vizuális hatásának hatására történő tágulás és összehúzódás, illetve a minta egy kis részén fehér elszíneződés hiánya.
4) A tinta nem tiszta
Jelenség: Egy maszk jelenik meg a nyomtatott filmen.
Ok: A kaparótartó laza; az elrendezés nem tiszta.
Kiküszöbölés: állítsa be újra a kaparót és rögzítse a késtartót; szükség esetén tisztítsa meg a nyomólemezt fertőtlenítő porral; szereljen fel fordított levegőellátást a lemez és a kaparó közé.
5) A nyomtatási szín elhalványul
Jelenség: Színleválás viszonylag nagy minták lokális részén jelentkezik, különösen a nyomtatott üveg és rozsdamentes acél előkezelő fóliáján.
Okok: maga a színes réteg leválik a feldolgozott fóliára nyomtatáskor; statikus elektromosság; a színes festékréteg vastag és nem megfelelően száradt meg.
Megoldás: Növeld a sütő hőmérsékletét és csökkentsd a sebességet.
6) Gyenge gyorsaság az átvitel során
Jelenség: A vizsgálathoz használt ragasztószalag könnyen lehúzza az aljzatra felvitt színes réteget.
Ok: nem megfelelő elválasztás vagy hordozó, főként azért, mert a hordozó nem illeszkedik az aljzathoz.
Kiküszöbölés: Cserélje ki újra a leválasztó ragasztót (szükség esetén végezzen módosításokat); cserélje ki az alapanyaghoz illeszkedő hátsó ragasztót.
7) Ragadásgátló
Jelenség: A tintaréteg leválik visszatekerés közben, és a hang hangos.
Okok: túlzott tekercselési feszültség, hiányos tintaszáradás, túl vastag címke ellenőrzés közben, rossz beltéri hőmérséklet és páratartalom, statikus elektromosság, túlzott nyomtatási sebesség stb.
Elimináció: Csökkentse a tekercselési feszültséget, vagy megfelelően csökkentse a nyomtatási sebességet a szárítás befejezéséhez, szabályozza a beltéri hőmérsékletet és páratartalmat, és előzetesen vigye fel az elektrosztatikus anyagot.
8) Leadási pont
Jelenség: Szabálytalanul hiányzó finom pontok (hasonlóan a nem nyomtatható pontokhoz) jelennek meg a sekély hálón.
Ok: A tinta nem megy fel.
Elimináció: Tisztítsa meg az elrendezést, használjon elektrosztatikus szívóhengert, mélyítse a pontokat, állítsa be a gumibetét nyomását, és megfelelően csökkentse a tinta viszkozitását anélkül, hogy más körülményeket befolyásolna.
9) Az arany, ezüst és gyöngyházfényű anyagok narancshéjszerű hullámokat mutatnak nyomtatás közben.
Jelenség: Az arany, ezüst és gyöngyök általában nagy területen narancshéjszerű hullámokat mutatnak.
Ok: Az arany-, ezüst- és gyöngyházfényű részecskék viszonylag nagyok, és nem oszlanak el egyenletesen a tintatartóban, ami egyenetlen sűrűséget eredményez.
Kiküszöbölés: Nyomtatás előtt a tintát egyenletesen kell eloszlatni, majd pumpával fel kell vinni a tintát a tintatartóra, és egy műanyag fúvócsövet kell a tintatartóra helyezni; csökkenteni kell a nyomtatási sebességet.
10) A nyomtatási szintek gyenge reprodukálhatósága
Jelenség: A túl nagy gradációs átmenettel (például 15%-100%) rendelkező minták gyakran nem nyomtathatók ki a világos hálós részen, a sötét tónusú részen nem elegendő a sűrűség, vagy a középső tónusú részen szembetűnő csatlakozások jelennek meg.
Ok: A pontok átmeneti tartománya túl nagy, és a tinta tapadása a fóliához nem jó.
Eltávolítás: elektrosztatikus szívóhengerrel ossza két lemezre.
11) A nyomtatott anyag fényessége enyhe
Jelenség: A nyomtatott termék színe világosabb, mint a mintáé, különösen ezüst nyomtatás esetén.
Ok: a tinta viszkozitása túl alacsony.
Kizárás: nyers tinta hozzáadása a tinta viszkozitásának megfelelő mértékűre növelése érdekében.
12) A fehér szövegnek szaggatott szélei vannak
Jelenség: A nagy fehérséget igénylő szövegek szélein gyakran jelennek meg egyenetlen élek.
Okok: a tinta részecskéi és pigmentjei nem elég finomak; a tinta viszkozitása alacsony stb.
Kizárás: kés élezése vagy adalékanyagok hozzáadása; a gumibetét szögének beállítása; a festék viszkozitásának növelése; az elektrogravírozó lemez lézergravírozó lemezre cserélése.
13) Rozsdamentes acél előbevonó fólia (szilikon bevonat) egyenetlen bevonata
A fólia előkezelését (szilíciumbevonat) általában a rozsdamentes acél transzferfólia nyomtatása előtt végzik, így megoldható a festékréteg szennyeződés nélküli leválásának problémája az átviteli folyamat során (a festékréteg 145°C feletti hőmérsékleten van a fólián). Nehézségek a leválásban).
A fentiek a három hőátadó papír hordozó fizikai tulajdonságai. A választás során a következő három szempontot kell figyelembe venni:
Az aljzat vastagsága általában nem haladhatja meg a 20 μm-t;
Az aljzatnak nagyfokú simasággal kell rendelkeznie a tinta átviteli sebességének biztosítása érdekében;
Az aljzatnak kellően szilárdnak kell lennie ahhoz, hogy a transzferpapír feldolgozása és nyomtatása során ne szakadjon el.
②Kémiai tulajdonságok
A transzferpapír hordozó kémiai tulajdonságainak két fontos megnyilvánulása a jó és egyenletes tintatapadás. A gyártás során a transzferpapír kémiai tulajdonságai közvetlenül befolyásolják a nyomtatás minőségét. Ha a transzferpapír nem tudja biztosítani a tinta jó tapadását, vagy a tinta mennyiségét nem szabályozzák a gyártás során, az nyomtatási hulladékot okoz. A jó nyomtatási folyamatnak és a jó nyomatoknak a transzferpapír kémiai tulajdonságainak alapos ismeretén kell alapulniuk.
③Jó hőteljesítmény
Mivel az átviteli folyamat magas hőmérsékleten történik, az átviteli papír anyagának képesnek kell lennie ellenállni az átviteli hőmérséklet hatásának, és változatlanul kell tartania tulajdonságait. Általánosságban elmondható, hogy a hőátadó papír hordozójának jó hőteljesítményét a következő tényezők tükrözhetik:
Minél alacsonyabb a hőálló hordozó hőállósága, minél vékonyabb a vastagsága, annál jobb a hőátadás, és annál jobb a hőteljesítménye;
Simaság Minél simább az aljzat felülete, annál alacsonyabb a hőállóság és annál jobb a hőteljesítmény;
A hőálló hőnyomófej hőmérséklete általában 300 ℃ körül van, és az aljzatnak képesnek kell lennie arra, hogy a fő teljesítmény ne változzon ezen a hőmérsékleten.
Jelenség: Csíkok, szálak stb. láthatók a filmen.
Ok: Nem megfelelő hőmérséklet (a szilícium elégtelen bomlása), az oldószerek nem megfelelő aránya.
Kizárás: Növelje a sütő hőmérsékletét egy fix magasságra.
Shanghai Rainbow Industrial Co., Ltd.a gyártó, a Shanghai szivárványcsomag. Egyablakos kozmetikai csomagolást biztosít. Ha tetszenek termékeink, felveheti velünk a kapcsolatot,
Weboldal:www.rainbow-pkg.com
Email: Bobby@rainbow-pkg.com
WhatsApp: +008613818823743
Közzététel ideje: 2021. október 25.