
Pentru a personaliza produsul, majoritatea ambalajelor formate trebuie colorate la suprafață. Există diverse procese de tratare a suprafeței pentru ambalarea zilnică a substanțelor chimice. Aici vom introduce în principal câteva procese comune în industria ambalajelor cosmetice, cum ar fi acoperirea în vid, pulverizarea, galvanizarea, anodizarea etc.
Despre procesul de pulverizare
Pulverizarea se referă la o metodă de acoperire care utilizează un pistol de pulverizare sau un atomizor cu disc pentru a dispersa picăturile uniforme și fine cu ajutorul presiunii sau forței centrifuge și a le aplica pe suprafața obiectului care urmează să fie acoperit. Aceasta poate fi împărțită în pulverizare cu aer, pulverizare fără aer, pulverizare electrostatică și diverse metode derivate ale formelor de pulverizare de bază menționate mai sus, cum ar fi pulverizarea cu atomizare cu debit mare și presiune joasă, pulverizarea termică, pulverizarea automată, pulverizarea multi-grup etc.
Caracteristicile procesului de pulverizare
● Efect protector:
Protejați obiectele din metal, lemn, piatră și plastic de corodarea cauzată de lumină, ploaie, rouă, umiditate și alte factori. Acoperirea obiectelor cu vopsea este una dintre cele mai convenabile și fiabile metode de protecție, care poate proteja obiectele și le poate prelungi durata de viață.
●Efect decorativ:
Pictura poate face ca obiectele să fie „acoperite” cu un strat frumos, cu strălucire, luciu și netezime. Mediul înconjurător și obiectele înfrumusețate îi fac pe oameni să se simtă frumoși și confortabil.
●Funcție specială:
După aplicarea unei vopsele speciale pe obiect, suprafața obiectului poate avea funcții precum ignifugă, impermeabilă, antivegetativă, indicatoare de temperatură, conservare a căldurii, atenuare a focului, conductivitate, insecticid, sterilizare, luminescență și reflexie.
Compoziția sistemului de pulverizare
1. Cameră de pulverizare
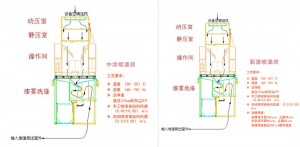
1) Sistem de aer condiționat: echipament care furnizează aer proaspăt și curat cabinei de pulverizare, cu control al temperaturii, umidității și prafului.
2) Corpul cabinei de pulverizare: este alcătuit dintr-o cameră de presiune dinamică, o cameră de presiune statică, o cameră de operare a pulverizării și o placă inferioară a grilei.
3) Sistem de evacuare și colectare a ceții de vopsea: constă dintr-un dispozitiv de colectare a ceții de vopsea, un ventilator de evacuare și o conductă de aer.
4) Dispozitiv de îndepărtare a vopselei uzate: îndepărtați la timp reziduurile de vopsea uzată din apele uzate evacuate din dispozitivul de spălare a gazelor de eșapament ale cabinei de pulverizare și returnați apa filtrată în șanțul din partea de jos a cabinei de pulverizare pentru reciclare.
2. Linie de pulverizare
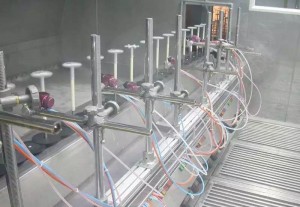
Cele șapte componente principale ale liniei de acoperire includ în principal: echipament de pretratare, sistem de pulverizare cu pulbere, echipament de pulverizare a vopselei, cuptor, sistem sursă de căldură, sistem de control electronic, lanț transportor suspendat etc.
1) Echipament de pretratare
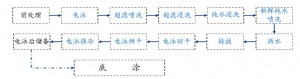
Unitatea de pretratare multi-stație de tip pulverizare este un echipament utilizat în mod obișnuit pentru tratarea suprafețelor. Principiul său este de a utiliza spălarea mecanică pentru a accelera reacțiile chimice pentru a finaliza degresarea, fosfatarea, spălarea cu apă și alte procese. Procesul tipic de pretratare prin pulverizare a pieselor din oțel este: pre-degresare, degresare, spălare cu apă, spălare cu apă, ajustarea suprafeței, fosfatare, spălare cu apă, spălare cu apă, spălare cu apă pură. Mașina de curățare prin sablare poate fi utilizată și pentru pre-tratare, fiind potrivită pentru piese din oțel cu structură simplă, rugină severă, fără ulei sau cu conținut scăzut de ulei. Și nu există poluare a apei.
2) Sistem de pulverizare cu pulbere
Micul dispozitiv de recuperare a pulberii cu ciclon + element filtrant în pulverizarea pulberii este un dispozitiv de recuperare a pulberii mai avansat, cu o schimbare mai rapidă a culorii. Se recomandă utilizarea produselor importate pentru componentele cheie ale sistemului de pulverizare a pulberii, iar toate componentele, cum ar fi camera de pulverizare a pulberii și elevatorul mecanic electric, sunt produse pe plan intern.
3) Echipament de pulverizare
Cum ar fi camera de pulverizare cu ulei și camera de pulverizare cu perdea de apă, care sunt utilizate pe scară largă în acoperirea suprafeței bicicletelor, arcurilor lamelare ale automobilelor și încărcătoarelor mari.
4) Cuptor
Cuptorul este unul dintre echipamentele importante din linia de producție a acoperirilor. Uniformitatea temperaturii sale este un indicator important pentru a asigura calitatea acoperirii. Metodele de încălzire ale cuptorului includ radiația, circulația aerului cald și radiația + circulația aerului cald etc. Conform programului de producție, acesta poate fi împărțit în tip cu o singură cameră și tip cu trecere etc., iar formele de echipament includ tipul cu trecere directă și tipul cu punte. Cuptorul cu circulație a aerului cald are o izolație termică bună, o temperatură uniformă în cuptor și o pierdere de căldură redusă. După testare, diferența de temperatură în cuptor este mai mică de ±3°C, atingând indicatorii de performanță ai produselor similare din țările avansate.
5) Sistemul sursă de căldură
Circulația aerului cald este o metodă comună de încălzire. Aceasta folosește principiul conducerii prin convecție pentru a încălzi cuptorul și a realiza uscarea și întărirea piesei de prelucrat. Sursa de căldură poate fi selectată în funcție de situația specifică a utilizatorului: electricitate, abur, gaz sau păcură etc. Cutia sursei de căldură poate fi determinată în funcție de situația cuptorului: plasată în partea superioară, inferioară și laterală. Dacă ventilatorul de circulație pentru producerea sursei de căldură este un ventilator special rezistent la temperaturi ridicate, acesta are avantajele unei durate lungi de viață, a unui consum redus de energie, a unui zgomot redus și a unor dimensiuni reduse.
6) Sistem de control electric
Controlul electric al liniei de vopsire este centralizat și pe o singură coloană. Controlul centralizat poate utiliza un controler programabil (PLC) pentru a controla sistemul central, controlând automat fiecare proces conform programului de control compilat, colectând date și monitorizând alarmele. Controlul pe o singură coloană este cea mai frecvent utilizată metodă de control în linia de producție de vopsire. Fiecare proces este controlat pe o singură coloană, iar cutia de control electrică (dulapul) este amplasată lângă echipament. Are costuri reduse, funcționare intuitivă și întreținere convenabilă.
7) Lanțul transportorului suspendat
Transportorul suspendat este sistemul de transport utilizat în liniile de asamblare industriale și în liniile de vopsire. Transportorul suspendat de tip acumulare este utilizat pentru rafturi de depozitare cu L=10-14M și pentru linii de vopsire a țevilor din oțel aliat cu forme speciale pentru felinare stradale. Piesa de prelucrat este ridicată pe un suport special (cu o capacitate portantă de 500-600KG), iar macazul de intrare și ieșire este lină. Deschiderea și închiderea macazului se face prin comandă electrică, conform instrucțiunilor de lucru, respectând transportul automat al piesei de prelucrat în fiecare stație de prelucrare și fiind acumulată și răcită în paralel în camera de răcire puternică și în zona de descărcare. În zona de răcire puternică este instalat un dispozitiv de identificare a suportului și de oprire a alarmei de tracțiune.
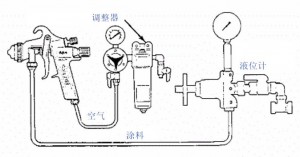
3. Pistol de pulverizare
4. Vopsea
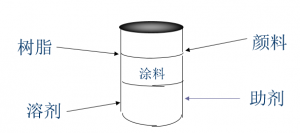
Vopseaua este un material folosit pentru a proteja și decora suprafața unui obiect. Se aplică pe suprafața unui obiect pentru a forma o peliculă de acoperire continuă cu anumite funcții și aderență puternică, care este utilizată pentru a proteja și decora obiectul. Rolul vopselei este de protecție, decorare și funcții speciale (anticoroziune, izolare, marcare, reflexie, conductivitate etc.).
Fluxul procesului de bază
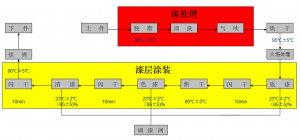
Procesul și procedurile de acoperire pentru diferite ținte sunt diferite. Luăm ca exemplu procesul obișnuit de acoperire a pieselor din plastic pentru a explica întregul proces:
1. Procesul de pretratare
Pentru a oferi o bază bună, potrivită cerințelor de acoperire și pentru a asigura proprietăți anticorozive și decorative bune ale acoperirii, diverse obiecte străine atașate la suprafața obiectului trebuie tratate înainte de acoperire. Lucrările efectuate în acest fel sunt denumite tratament de pre-acoperire (de suprafață). Acesta este utilizat în principal pentru a îndepărta poluanții de pe material sau pentru a aspra suprafața materialului pentru a crește aderența peliculei de acoperire.
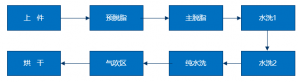
Pre-degresare: Funcția principală este de a pre-degresa parțial suprafața pieselor din plastic.
Degresare principală: Agentul de curățare degresează suprafața pieselor din plastic.
Spălare cu apă: Folosiți apă curată de la robinet pentru a clăti reactivii chimici rămași pe suprafața pieselor. Două spălări cu apă, temperatura apei RT, presiunea de pulverizare este de 0,06-0,12 MPa. Spălare cu apă pură, folosiți apă deionizată proaspătă pentru a curăța temeinic suprafața pieselor (cerința de puritate a apei deionizate este conductivitatea ≤10 μm/cm).
Zona de suflare a aerului: Conducta de aer, după spălarea cu apă pură în canalul de spălare cu apă, este utilizată pentru a elimina picăturile de apă rămase pe suprafața pieselor sub acțiunea vântului puternic. Cu toate acestea, uneori, din cauza structurii produsului și a altor motive, picăturile de apă din unele părți ale pieselor nu pot fi complet eliminate prin suflare, iar zona de uscare nu poate usca picăturile de apă, ceea ce va cauza acumularea de apă pe suprafața pieselor și va afecta pulverizarea produsului. Prin urmare, suprafața piesei de prelucrat trebuie verificată după tratamentul cu flacără. Când apare situația de mai sus, suprafața barei de protecție trebuie ștersă.
Uscare: Timpul de uscare a produsului este de 20 de minute. Cuptorul folosește gaz pentru a încălzi aerul circulant, astfel încât temperatura din canalul de uscare să atingă valoarea setată. Când produsele spălate și uscate trec prin canalul cuptorului, aerul cald din canalul cuptorului usucă umezeala de pe suprafața produselor. Setarea temperaturii de coacere nu trebuie să ia în considerare doar evaporarea umidității de pe suprafața produselor, ci și rezistența diferită la căldură a diferitelor produse. În prezent, linia de acoperire a celei de-a doua fabrici este fabricată în principal din material PP, astfel încât temperatura setată este de 95±5℃.
Tratament cu flacără: Folosiți o flacără oxidantă puternică pentru a oxida suprafața de plastic, creșteți tensiunea superficială a suprafeței substratului de plastic, astfel încât vopseaua să se poată combina mai bine cu suprafața substratului pentru a îmbunătăți aderența vopselei.
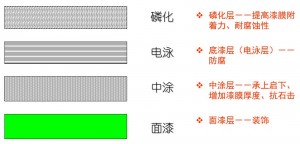
Grund: Grundul are scopuri diferite și există multe tipuri. Deși nu poate fi văzut din exterior, are un impact mare. Funcțiile sale sunt următoarele: crește aderența, reduce diferența de culoare și maschează petele defecte de pe piesele de lucru.
Strat de acoperire intermediar: Culoarea peliculei de acoperire vizibilă după vopsire, cel mai important lucru este ca obiectul acoperit să fie frumos sau să aibă proprietăți fizice și chimice bune.
Strat superior: Stratul superior este ultimul strat de acoperire din procesul de acoperire, scopul său fiind de a conferi peliculei de acoperire un luciu ridicat și proprietăți fizice și chimice bune pentru a proteja obiectul acoperit.
Aplicații în domeniul ambalajelor cosmetice
Procesul de acoperire este utilizat pe scară largă în ambalajele cosmetice și este o componentă externă a diferitelor kituri de ruj.sticle de sticlă, capete de pompă, capace de sticle etc.
Unul dintre principalele procese de colorare
Data publicării: 20 iunie 2024