
Toote isikupärasemaks muutmiseks tuleb enamiku vormitud pakendite pind värvida. Igapäevaste kemikaalipakendite pinnatöötluseks on mitmesuguseid protsesse. Siin tutvustame peamiselt mitmeid kosmeetikatoodete pakenditööstuses levinud protsesse, nagu vaakumkatmine, pihustamine, galvaniseerimine, anodeerimine jne.
Pihustusprotsessi kohta
Pihustamine on katmismeetod, mille puhul pihustuspüstoli või ketaspihusti abil hajutatakse pind rõhu või tsentrifugaaljõu abil ühtlasteks ja peenteks piiskadeks ning kantakse seejärel kaetava objekti pinnale. Seda saab jagada õhupihustamiseks, õhuvabaks pihustamiseks, elektrostaatiliseks pihustamiseks ja ülaltoodud põhiliste pihustamisvormide mitmesugusteks tuletismeetoditeks, nagu suure vooluhulgaga madalrõhu pihustuspihustamine, termiline pihustamine, automaatne pihustamine, mitmerühmaline pihustamine jne.
Pihustusprotsessi omadused
● Kaitsev toime:
Kaitske metall-, puit-, kivi- ja plastesemeid valguse, vihma, kaste, niiskuse ja muude ainete poolt põhjustatud korrosiooni eest. Esemete värviga katmine on üks mugavamaid ja usaldusväärsemaid kaitsemeetodeid, mis aitab esemeid kaitsta ja nende kasutusiga pikendada.
●Dekoratiivne efekt:
Maalimine võib esemeid katta kauni kattega, mis annab neile sära, läike ja sileduse. Kaunistatud keskkond ja esemed tekitavad inimestes ilu ja mugavuse tunde.
●Erifunktsioon:
Pärast spetsiaalse värvi pealekandmist objektile võib objekti pinnal olla selliseid funktsioone nagu tulekindlus, veekindlus, saastumisvastane toime, temperatuuri näitamine, soojuse säilitamine, varjatus, juhtivus, insektitsiid, steriliseerimine, luminestsents ja peegeldus.
Pihustussüsteemi koostis
1. Pihustusruum
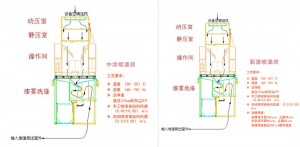
1) Kliimaseade: seade, mis varustab pihustuskabiini puhta värske õhuga ning kontrollib temperatuuri, niiskust ja tolmu.
2) Pihustuskabiini korpus: koosneb dünaamilisest rõhukambrist, staatilisest rõhukambrist, pihustusruumist ja võre põhjaplaadist.
3) Heitgaaside ja värviudu kogumissüsteem: koosneb värviudu kogumisseadmest, väljatõmbeventilaatorist ja õhukanalist.
4) Jäätmevärvi eemaldamise seade: eemaldage õigeaegselt pihustuskabiini heitgaaside pesuseadmest väljuva reovee jääkvärvi jäägid ja suunake filtreeritud vesi pihustuskabiini põhjas olevasse kraavi ringlussevõtuks.
2. Pihustusliin
Katteliini seitse peamist komponenti hõlmavad peamiselt: eeltöötlusseadmeid, pulberpihustussüsteemi, värvipihustusseadmeid, ahju, soojusallika süsteemi, elektroonilist juhtimissüsteemi, rippuvat konveieri ketti jne.
1) Eeltöötlusseadmed
Pihustustüüpi mitmejaamaline eeltöötlusseade on pinnatöötluseks tavaliselt kasutatav seade. Selle põhimõte on mehaanilise küürimise abil kiirendada keemilisi reaktsioone, et viia lõpule rasvaärastus, fosfaatimine, veega pesemine ja muud protsessid. Terasdetailide pihustuseeltöötluse tüüpilised protsessid on: eelrasvaärastus, rasvaärastus, veega pesemine, veega pesemine, pinna tasandamine, fosfaatimine, veega pesemine, veega pesemine, puhta veega pesemine. Haavelpuhastusmasinat saab samuti eeltöötluseks kasutada, mis sobib lihtsa konstruktsiooniga, tugeva rooste, õli puudumise või vähese õlisisaldusega terasdetailide jaoks. Samuti puudub veereostus.
2) Pulbripihustussüsteem
Pulbripihustamisel kasutatav väike tsüklon + filterelemendi taaskasutusseade on täiustatud pulbri taaskasutusseade, millel on kiirem värvimuutus. Pulbripihustussüsteemi põhiosade jaoks on soovitatav kasutada imporditud tooteid ning kõik osad, näiteks pulbripihustusruum ja elektriline mehaaniline tõstuk, on toodetud kodumaal.
3) Pihustusseadmed
Näiteks õlipihustusruum ja veekardinapihustusruum, mida kasutatakse laialdaselt jalgrataste, autode lehtvedrude ja suurte laadurite pinnakatmisel.
4) Ahi
Ahi on katte tootmisliini üks olulisi seadmeid. Selle temperatuuri ühtlus on oluline näitaja katte kvaliteedi tagamiseks. Ahju kuumutusmeetodite hulka kuuluvad kiirgus, kuuma õhu tsirkulatsioon ja kiirgus + kuuma õhu tsirkulatsioon jne. Tootmisprogrammi kohaselt saab seda jagada ühekambriliseks ja läbiva tüüpi jne ning seadmete vormid hõlmavad otse läbiva tüüpi ja sildtüüpi. Kuuma õhu tsirkulatsiooniga ahjul on hea soojusisolatsioon, ühtlane temperatuur ahjus ja väike soojuskadu. Pärast testimist on temperatuuride erinevus ahjus väiksem kui ±3 °C, mis saavutab sarnaste toodete jõudlusnäitajad arenenud riikides.
5) Soojusallika süsteem
Kuuma õhu tsirkulatsioon on levinud kuumutusmeetod. See kasutab konvektsioonijuhtivuse põhimõtet ahju kuumutamiseks, et saavutada töödeldava detaili kuivatamine ja kõvenemine. Soojusallika saab valida vastavalt kasutaja konkreetsele olukorrale: elekter, aur, gaas või kütteõli jne. Soojusallika kasti saab määrata vastavalt ahju olukorrale: see asetatakse ülemisele, alumisele või küljele. Kui soojusallika tootmiseks kasutatav tsirkulatsiooniventilaator on spetsiaalne kõrge temperatuurikindel ventilaator, on sellel pika eluea, väikese energiatarbimise, madala mürataseme ja väikese suuruse eelised.
6) Elektriline juhtimissüsteem
Värvimis- ja värvimisliini elektriline juhtimine on tsentraliseeritud ja ühekolonniline. Tsentraliseeritud juhtimine saab programmeeritava kontrolleri (PLC) abil juhtida arvutit, juhtida iga protsessi automaatselt vastavalt koostatud juhtimisprogrammile, koguda andmeid ja jälgida häireid. Ühekolonniline juhtimine on värvimisliinil kõige sagedamini kasutatav juhtimismeetod. Iga protsessi juhitakse ühest kolonnist ja elektriline juhtkast (kapp) on paigutatud seadme lähedale. See on odav, intuitiivne ja mugav hooldada.
7) Vedrustuskonveieri kett
Rippkonveier on tööstusliku montaažiliini ja värvimisliini konveiersüsteem. Akumulatsioonitüüpi rippkonveierit kasutatakse 10–14 m pikkuste laoriiulite ja erikujuliste tänavavalgustite legeerterasest torude värvimisliinide jaoks. Toorik tõstetakse spetsiaalsele riputusseadmele (kandevõime 500–600 kg) ning sisse- ja väljalülitamine on sujuv. Pöördeava avatakse ja suletakse elektrilise juhtimisega vastavalt tööjuhistele, mis tagab tooriku automaatse transportimise igas töötlemisjaamas ning paralleelselt kogutakse ja jahutatakse tugevas jahutusruumis ja mahalaadimispiirkonnas. Tugevas jahutuspiirkonnas on paigaldatud riputusseadme tuvastamise ja veojõu alarmi väljalülitusseade.
3. Pihustuspüstol
4. Värvimine
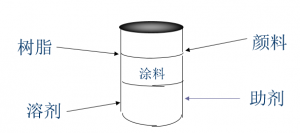
Värv on materjal, mida kasutatakse eseme pinna kaitsmiseks ja kaunistamiseks. See kantakse eseme pinnale, moodustades pideva kattekihi, millel on teatud funktsioonid ja tugev nakkuvus ning mida kasutatakse eseme kaitsmiseks ja kaunistamiseks. Värvi roll on kaitse, kaunistamine ja erifunktsioonid (korrosioonikaitse, isolatsioon, märgistamine, peegeldus, juhtivus jne).
Põhiline protsessivoog
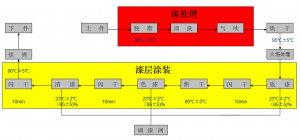
Erinevate objektide katmisprotsess ja protseduurid on erinevad. Kogu protsessi selgitamiseks võtame näitena tavalise plastdetailide katmisprotsessi:
1. Eeltöötlusprotsess
Hea ja katmisnõuetele vastava aluse loomiseks ning katte heade korrosioonivastaste ja dekoratiivsete omaduste tagamiseks tuleb enne katmist töödelda eseme pinnale kinnitunud mitmesuguseid võõrkehi. Sellist tööd nimetatakse eelkatmiseks (pinnatöötluseks). Seda kasutatakse peamiselt materjalilt saasteainete eemaldamiseks või materjali pinna karestamiseks, et suurendada kattekihi nakkuvust.
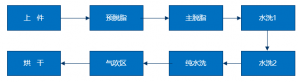
Eelnev rasvaärastus: Peamine ülesanne on plastdetailide pinna osaline eelnev rasvaärastus.
Peamine rasvaeemaldus: Puhastusvahend rasvaeemaldus plastdetailide pinnalt.
Veega pesemine: Loputage detailide pinnalt puhta kraaniveega keemilised reagendid. Kaks veepesu, vee temperatuur RT, pihustamisrõhk 0,06–0,12 MPa. Puhta veega pesemisel puhastage detailide pind põhjalikult värske deioniseeritud veega (deioniseeritud vee puhtusnõue on juhtivus ≤10 μm/cm).
Õhupuhumisala: Pärast puhta veega loputamist veepesukanalis olevat õhukanalit kasutatakse tugeva tuule korral detailide pinnale jäänud veepiiskade eemaldamiseks. Mõnikord ei saa aga toote struktuuri ja muude põhjuste tõttu detailide mõnes osas olevaid veepiisku täielikult ära puhuda ja kuivatusala ei suuda veepiisku kuivatada, mis põhjustab vee kogunemist detailide pinnale ja mõjutab toote pihustamist. Seetõttu tuleb pärast leegiga töötlemist töödeldava detaili pinda kontrollida. Sellisel juhul tuleb kaitseraua pind pühkida.
Kuivatamine: Toote kuivamisaeg on 20 minutit. Ahi kasutab ringleva õhu soojendamiseks gaasi, et kuivatuskanali temperatuur saavutaks seatud väärtuse. Kui pestud ja kuivatatud tooted läbivad ahjukanali, kuivatab ahjukanali kuum õhk toodete pinnalt niiskuse. Küpsetustemperatuuri seadistamisel tuleks arvestada mitte ainult toodete pinnalt niiskuse aurustumist, vaid ka erinevate toodete erinevat kuumakindlust. Praegu on teise tootmisüksuse katmisliin valmistatud peamiselt PP-materjalist, seega on seatud temperatuur 95 ± 5 ℃.
Leegitöötlus: Kasutage plastpinna oksüdeerimiseks tugevat oksüdeerivat leeki, suurendage plastpinna pindpinevust, et värv saaks aluspinnaga paremini ühenduda ja parandada värvi nakkumist.
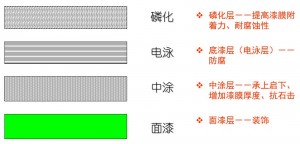
Kruntvärv: Kruntvärvil on erinevad otstarbed ja seda on palju liike. Kuigi seda pole väljastpoolt näha, on sellel suur mõju. Selle funktsioonid on järgmised: nakkuvuse suurendamine, värvierinevuse vähendamine ja tooriku defektsete kohtade varjamine.
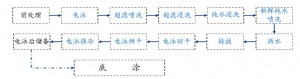
Keskmine kate: kattekihi värvus pärast värvimist, kõige olulisem on muuta kaetud objekt ilusaks või omada häid füüsikalisi ja keemilisi omadusi.
Pealiskiht: Pealiskiht on katmisprotsessi viimane kattekiht, mille eesmärk on anda kattekilele kõrgläige ning head füüsikalised ja keemilised omadused, et kaitsta kaetud eset.
Rakendus kosmeetikapakendite valdkonnas
Katmisprotsessi kasutatakse laialdaselt kosmeetikatoodete pakendites ja see on mitmesuguste huulepulkade komplektide väline komponent,klaaspudelid, pumbapead, pudelikorgid jne.
Üks peamisi värvimisprotsesse
Postituse aeg: 20. juuni 2024