
כּדי צו מאַכן דעם פּראָדוקט מער פּערזענאַליזירט, דאַרפֿן רובֿ פֿון די געשאַפענע פֿאַרפּאַקונג פּראָדוקטן זײַן פֿאַרבט אויף דער ייבערפֿלאַך. עס זײַנען פֿאַראַן פֿאַרשידענע ייבערפֿלאַך באַהאַנדלונג פּראָצעסן פֿאַר טעגלעכער כעמישער פֿאַרפּאַקונג. דאָ שטעלן מיר פֿאָר עטלעכע געוויינטלעכע פּראָצעסן אין דער קאָסמעטישער פֿאַרפּאַקונג אינדוסטריע, ווי וואַקוום קאָוטינג, שפּריצן, עלעקטראָפּלייטינג, אַנאָדיזינג, אאַז"וו.
וועגן דעם שפּריצן פּראָצעס
שפּריצן באַציט זיך צו אַ קאָוטינג מעטאָד וואָס ניצט אַ שפּריץ פּיסטאָל אָדער אַ דיסק אַטאָמיזער צו צעשפּרייטן אין גלייכמעסיקע און פיינע טראָפּלעך מיט דער הילף פון דרוק אָדער צענטריפוגאַל קראַפט און זיי אָנווענדן צו דער ייבערפלאַך פון דעם אָביעקט וואָס דאַרף באַדעקט ווערן. עס קען צעטיילט ווערן אין לופט שפּריצן, לופטלאָז שפּריצן, עלעקטראָסטאַטיש שפּריצן און פֿאַרשידענע דעריוואַטיווע מעטאָדן פון די אויבן דערמאָנטע גרונטלעכע שפּריצן פֿאָרמען, אַזאַ ווי הויך-פֿלוס נידעריק-דרוק אַטאָמיזאַציע שפּריצן, טערמיש שפּריצן, אויטאָמאַטיש שפּריצן, מולטי-גרופּע שפּריצן, אאז"וו.
פֿעיִקייטן פֿון שפּריצן פּראָצעס
● שוץ-עפעקט:
באַשיצן מעטאַל, האָלץ, שטיין און פּלאַסטיק אָביעקטן פון קאָראָדירט ווערן דורך ליכט, רעגן, טוי, כיידראַטאַציע און אַנדערע מעדיע. באַדעקן אָביעקטן מיט פאַרב איז איינע פון די מערסט באַקוועמע און פאַרלאָזלעכע שוץ מעטאָדן, וואָס קען באַשיצן אָביעקטן און פאַרלענגערן זייער לעבן.
●דעקאָראַטיווע ווירקונג:
מאלעריי קען מאכן אז אביעקטן זאלן "באדעקן" ווערן מיט א שיינעם שמייכל, מיט בריליאנץ, גלאנץ און גלאטקייט. די פארשענערטע סביבה און אביעקטן מאכן מענטשן פילן שיין און באקוועם.
●ספּעציעלע פֿונקציע:
נאכדעם וואס מען לייגט אויף ספעציעלע פארב אויפן אביעקט, קען די אויבערפלאך פונעם אביעקט האבן פונקציעס ווי פייער-זיכער, וואסער-זיכער, אנטי-פארבונג, טעמפעראטור אנווייזונג, היץ-אפהיטונג, שטילקייט, קאנדוקטיוויטעט, אינסעקטיציד, סטעריליזאציע, ליכטיקייט און רעפלעקציע.
三, קאָמפּאָזיציע פון שפּריץ פּראָצעס סיסטעם
1. שפּריצן צימער
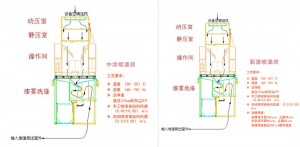
1) לופטקילונג סיסטעם: עקוויפּמענט וואָס גיט ריינע פרישע לופט מיט טעמפּעראַטור, הומידיטי און שטויב קאָנטראָל צו דער שפּריץ בוט.
2) שפּריץ בודקע גוף: באשטייט פון דינאַמיש דרוק קאַמער, סטאַטיש דרוק קאַמער, שפּריץ אָפּעראַציע צימער און גריל דנאָ פּלאַטע.
3) אויספּוסט און פאַרב נעפּל זאַמלונג סיסטעם: באשטייט פון פאַרב נעפּל זאַמלונג מיטל, אויספּוסט ווענטילאַטאָר און לופט רער.
4) אפפאל פארב ארויסנעמען מיטל: שנעל ארויסנעמען אפפאל פארב רעשטלעך אין קאנאליזאציע וואס ווערט ארויסגעלאזט פון די שפריץ בודקע אויסגאס וואש מיטל, און צוריקגעבן דאס געפילטערטע וואסער צום גרוב אין דעם דנאָ פון דער שפריץ בודקע פאר ריסייקלינג.
2. שפּריצן ליניע
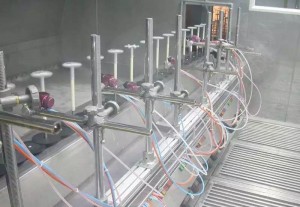
די זיבן הויפּט קאָמפּאָנענטן פון דער קאָוטינג ליניע אַרייַננעמען דער הויפּט: פאַר-באַהאַנדלונג ויסריכט, פּודער ספּרייינג סיסטעם, פאַרב ספּרייינג ויסריכט, אויוון, היץ מקור סיסטעם, עלעקטראָניש קאָנטראָל סיסטעם, כאַנגגינג קאַנווייער קייט, עטק.
1) פאַר-באַהאַנדלונג עקוויפּמענט
די שפּריץ-טיפּ מולטי-סטאַנציע פאָר-באַהאַנדלונג אַפּאַראַט איז אַ אָפט גענוצטע עקוויפּמענט פֿאַר ייבערפלאַך באַהאַנדלונג. איר פּרינציפּ איז צו נוצן מעכאַנישע רייניקונג צו פאַרגיכערן כעמישע רעאַקציעס צו פאַרענדיקן דעגרעיסינג, פאָספֿאַטירן, וואַסער וואַשינג און אנדערע פּראָצעס פּראַסעסאַז. דער טיפּישער פּראָצעס פון שטאָל טיילן שפּריץ פאָר-באַהאַנדלונג איז: פאָר-דעגרעיסינג, דעגרעיסינג, וואַסער וואַשינג, וואַסער וואַשינג, ייבערפלאַך אַדזשאַסטמאַנט, פאָספֿאַטירן, וואַסער וואַשינג, וואַסער וואַשינג, ריין וואַסער וואַשינג. שאָס בלאַסטינג רייניקונג מאַשין קען אויך ווערן גענוצט פֿאַר פאָר-באַהאַנדלונג, וואָס איז פּאַסיק פֿאַר שטאָל טיילן מיט פּשוט סטרוקטור, שטרענג ראַסט, קיין ייל אָדער קליין ייל. און עס איז קיין וואַסער פאַרפּעסטיקונג.
2) פּודער ספּרייינג סיסטעם
די קליינע ציקלאן + פילטער עלעמענט אויפבוי דעווייס אין פּודער שפּריצן איז אַ מער אַוואַנסירטע פּודער אויפבוי דעווייס מיט שנעלערע קאָליר ענדערונג. עס איז רעקאָמענדירט צו נוצן אימפארטירטע פּראָדוקטן פֿאַר די שליסל טיילן פון די פּודער שפּריצן סיסטעם, און אַלע טיילן ווי די פּודער שפּריצן צימער און עלעקטריש מעכאַניש ליפט זענען לאָקאַל פּראָדוצירט.
3) שפּריצן עקוויפּמענט
אזא ווי אויל שפריצן צימער און וואסער פארהאנג שפריצן צימער, וואס ווערן ברייט גענוצט אין דער אויבערפלאך באדעקונג פון וועלאָסיפּעדן, אויטאמאביל בלעטער קוואלן און גרויסע לאודערס.
4) אויוון
דער אויוון איז איינע פון די וויכטיגע עקוויפּמענט אין דער קאָוטינג פּראָדוקציע ליניע. איר טעמפּעראַטור איינהייטלעכקייט איז אַ וויכטיקער אינדיקאַטאָר צו ענשור די קוואַליטעט פון דער קאָוטינג. די הייצונג מעטאָדן פון דעם אויוון אַרייַננעמען ראַדיאַציע, הייסע לופט צירקולאַציע און ראַדיאַציע + הייסע לופט צירקולאַציע, אאז"וו. לויטן פּראָדוקציע פּראָגראַם, קען מען עס צעטיילט אין איין קאַמער און דורכגייענדיק טיפּ, אאז"וו, און די עקוויפּמענט פֿאָרמען אַרייַננעמען גלייך-דורכגייענדיק טיפּ און בריק טיפּ. דער הייסער לופט צירקולאַציע אויוון האט גוטע טערמישע איזאָלאַציע, איינהייטלעכע טעמפּעראַטור אין אויוון, און ווייניקער היץ פארלוסט. נאָך טעסטינג, איז דער טעמפּעראַטור חילוק אין אויוון ווייניקער ווי ±3oC, דערגרייכנדיק די פאָרשטעלונג אינדיקאַטאָרן פון ענלעכע פּראָדוקטן אין אַוואַנסירטע לענדער.
5) היץ מקור סיסטעם
הייסע לופט צירקולאציע איז א געוויינטלעכע הייצונג מעטאד. עס ניצט דעם פרינציפ פון קאנוועקציע קאנדוקציע צו הייצן דעם אויוון כדי צו דערגרייכן די טריקעניש און היילונג פון די ארבעטסשטיק. די היץ מקור קען אויסגעקליבן ווערן לויט די ספעציפישע סיטואציע פון דעם באנוצער: עלעקטריע, פארע, גאז אדער ברענשטאף אויל, א.א.וו. די היץ מקור קעסטל קען באשטימט ווערן לויט די סיטואציע פון אויוון: געשטעלט אויף דער אויבערשטער, אונטערשטער און זייט. אויב דער צירקולירנדיקער פען פארן פראדוצירן היץ מקור איז א ספעציעלער הויך טעמפעראטור קעגנשטעליקער פען, האט עס די מעלות פון לאנגע לעבנסדויער, נידריגע ענערגיע פארברויך, נידריגע גערויש און קליינע גרייס.
6) עלעקטרישע קאָנטראָל סיסטעם
די עלעקטרישע קאנטראל פון מאלעריי און מאלעריי ליניע האט צענטראליזירטע און איין-קאלום קאנטראל. צענטראליזירטע קאנטראל קען ניצן א פראגראמירבארן קאנטראלער (PLC) צו קאנטראלירן דעם האוסט, אויטאמאטיש קאנטראלירן יעדן פראצעס לויטן צוזאמענגעשטעלטן קאנטראל פראגראם, זאמלען דאטן און מאניטארירן שרעק. איין-קאלום קאנטראל איז די מערסט גענוצטע קאנטראל מעטאד אין דער מאלעריי פראדוקציע ליניע. יעדער פראצעס ווערט קאנטראלירט אין איין קאלום, און די עלעקטרישע קאנטראל קעסטל (קאבינעט) איז געשטעלט לעבן די עקוויפמענט. עס האט נידריגע קאסטן, אינטואיטיווע אפעראציע און באקוועמע אויפהאלטונג.
7) סאַספּענשאַן קאַנווייער קייט
דער סוספּענשאַן קאַנווייער איז די קאַנווייינג סיסטעם פון אינדוסטריעלע אַסעמבלי ליניע און פאַרב ליניע. אַקומולאַציע טיפּ סוספּענשאַן קאַנווייער ווערט גענוצט פֿאַר סטאָרידזש שעלוועס מיט L=10-14M און ספּעציעל-פאָרמיגע גאַס לאָמפּ צומיש שטאָל רער פאַרב ליניע. די ווערקפּיס ווערט געהויבן אויף אַ ספּעציעלן הענגער (מיט אַ לאַסט-טראָגן קאַפּאַציטעט פון 500-600KG), און די אַרייַנ- און אַרויסגאַנג איז גלאַט. די אַרויסגאַנג ווערט געעפנט און פארמאכט דורך עלעקטרישע קאָנטראָל לויט די אַרבעט אינסטרוקציעס, וואָס טרעפט די אויטאָמאַטישע טראַנספּאָרטאַציע פון די ווערקפּיס אין יעדער פּראַסעסינג סטאַנציע, און ווערט פּאַראַלעל אַקומולירט און געקילט אין די שטאַרק קיל צימער און די אַנלאָודינג געגנט. אַ הענגער אידענטיפיצירן און טראַקשאַן אַלאַרם שאַטדאַון מיטל איז געשטעלט אין די שטאַרק קיל געגנט.
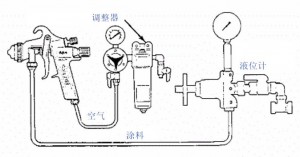
3. שפּריץ־פּיסטאָל
4. מאָלן
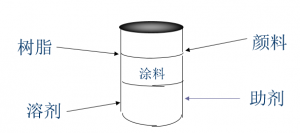
פארב איז א מאַטעריאַל וואָס ווערט גענוצט צו באַשיצן און באַצירן די ייבערפלאַך פון אַן אָביעקט. מען לייגט עס אויף אויף דער ייבערפלאַך פון אַן אָביעקט צו שאַפֿן אַ קאָנטינויִערלעכע באַדעקונג־פֿילם מיט געוויסע פֿונקציעס און שטאַרקע אַדכיזשאַן, וואָס ווערט גענוצט צו באַשיצן און באַצירן דעם אָביעקט. די ראָלע פֿון פארב איז שוץ, דעקאָראַציע, און ספּעציעלע פֿונקציעס (אַנטי־קעראָוזיע, איזאָלאַציע, מאַרקירן, אָפּשפּיגלונג, קאַנדאַקטיוויטי, אאַז"וו).
גרונטלעכער פּראָצעס פלוס
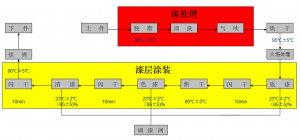
דער באַדעקן פּראָצעס און פּראָצעדורן פֿאַר פֿאַרשידענע צילן זענען אַנדערש. מיר נעמען דעם געוויינטלעכן פּראָצעס פֿאַר באַדעקן פּלאַסטיק טיילן ווי אַ בייַשפּיל צו דערקלערן דעם גאַנצן פּראָצעס:
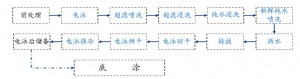
1. פאַר-באַהאַנדלונג פּראָצעס
כּדי צו צושטעלן אַ גוטע באַזע פּאַסיק פֿאַר די קאָוטינג רעקווייערמענץ און זיכער מאַכן אַז די קאָוטינג האט גוטע אַנטי-קעראָוזשאַן און דעקאָראַטיווע אייגנשאַפטן, מוזן פֿאַרשידענע פרעמדע אָביעקטן וואָס זענען אַטאַטשט צו דער ייבערפלאַך פֿון דעם אָביעקט באַהאַנדלט ווערן איידער מען קאָוט. מענטשן רופן די אַרבעט וואָס ווערט געטאָן אויף דעם וועג אַלס פאַר-קאָוטינג (אויבערפלאַך) באַהאַנדלונג. עס ווערט דער הויפּט גענוצט צו באַזייַטיקן פאַרפּעסטיקונגען אויף דעם מאַטעריאַל אָדער צו פֿאַרגרעסערן די ייבערפלאַך פֿון דעם מאַטעריאַל צו פֿאַרגרעסערן די אַדכיזשאַן פֿון דער קאָוטינג פֿילם.
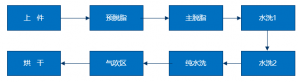
פאַר-דעגרעאַסינג: די הויפּט פֿונקציע איז צו טיילווייז פאַר-דעגרעאַסן די ייבערפלאַך פון פּלאַסטיק טיילן.
הויפּט דעגרעאַסינג: דער רייניקונגסמיטל דעגרעאַסיז די ייבערפלאַך פון פּלאַסטיק טיילן.
וואַסער וואַשן: ניצט ריין קראַן וואַסער צו שווענקען די כעמישע רעאַגענטן וואָס זענען געבליבן אויף דער ייבערפלאַך פון די טיילן. צוויי וואַסער וואַשיז, וואַסער טעמפּעראַטור RT, שפּריץ דרוק איז 0.06-0.12Mpa. ריין וואַסער וואַשן, ניצט פריש דעיאָניזעד וואַסער צו גרינטלעך רייניקן די ייבערפלאַך פון די טיילן (די ריינקייט פאָדערונג פון דעיאָניזעד וואַסער איז קאַנדאַקטיוויטי ≤10μm/cm).
לופט בלאָז געגנט: דער לופט רער נאָך ריין וואַסער וואַשן אין די וואַסער וואַשן קאַנאַל ווערט גענוצט צו בלאָזן אַוועק די וואַסער טראָפּנס וואָס בלייבן אויף דער ייבערפלאַך פון די טיילן מיט שטאַרק ווינט. אָבער, מאל רעכט צו פּראָדוקט סטרוקטור און אנדערע סיבות, די וואַסער טראָפּנס אין עטלעכע טיילן פון די טיילן קענען נישט זיין גאָר אַוועקגעבלאָזן, און די טריקעניש געגנט איז נישט ביכולת צו טריקענען די וואַסער טראָפּנס, וואָס וועט פאַרשאַפן וואַסער אָנקלייבונג אויף דער ייבערפלאַך פון די טיילן און ווירקן די שפּריץ פון די פּראָדוקט. דעריבער, די ייבערפלאַך פון די ווערקפּיס דאַרף זיין קאַנטראָולד נאָך פלאַם באַהאַנדלונג. ווען די אויבן סיטואַציע פּאַסירט, די ייבערפלאַך פון די באַמפּער דאַרף זיין ווישט.
טריקענען: די טריקעניש צייט פארן פראדוקט איז 20 מינוט. דער אויוון ניצט גאז צו הייצן די צירקולירנדע לופט כדי די טעמפעראטור אין טריקעניש קאנאל זאל דערגרייכן דעם באשטימטן ווערט. ווען די געוואשענע און געטריקנטע פראדוקטן גייען אדורך דעם אויוון קאנאל, טריקנט די הייסע לופט אין אויוון קאנאל די פייכטקייט אויף דער ייבערפלאך פון די פראדוקטן. די איינשטעלונג פון דער באקן טעמפעראטור זאל נישט נאר נעמען אין באטראכט די פארדאמפונג פון פייכטקייט אויף דער ייבערפלאך פון די פראדוקטן, נאר אויך די פארשידענע היץ קעגנשטאנד פון פארשידענע פראדוקטן. איצט איז די באדעק ליניע פון דער צווייטער פאבריקאציע פאבריק מערסטנס געמאכט פון PP מאטעריאל, אזוי די באשטימטע טעמפעראטור איז 95±5℃.
פלאַם באַהאַנדלונג: ניצן אַ שטאַרק אַקסאַדייזינג פלאַם צו אַקסאַדירן די פּלאַסטיק ייבערפלאַך, פאַרגרעסערן די ייבערפלאַך שפּאַנונג פון די פּלאַסטיק סאַבסטראַט ייבערפלאַך, אַזוי אַז די פאַרב קענען בעסער פאַרבינדן מיט די סאַבסטראַט ייבערפלאַך צו פֿאַרבעסערן די אַדכיזשאַן פון די פאַרב.
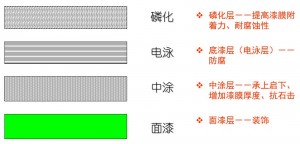
גרונטשטאָף: גרונטשטאָף האט פֿאַרשידענע צוועקן און עס זענען פֿאַראַן פֿיל טיפּן. כאָטש מען קען עס נישט זען פֿון דרויסן, האָט עס אַ גרויסע השפּעה. זײַנע פֿונקציעס זענען ווי פֿאָלגט: פֿאַרגרעסערן די אַדכיזשאַן, רעדוצירן קאָליר אונטערשייד, און באַהאַלטן דעפֿעקטיווע פֿלעקן אויף די אַרבעטסשטיקלעך.
מיטלערע באַדעקונג: די קאָליר פון די באַדעקונג פילם וואָס מען זעט נאָך מאָלן, די וויכטיקסטע זאַך איז צו מאַכן די באַדעקטע אָביעקט שיין אָדער האָבן גוטע פיזישע און כעמישע אייגנשאַפטן.
אויבערשטע קאָוטינג: אויבערשטע קאָוטינג איז די לעצטע שיכט פון קאָוטינג אין דעם קאָוטינג פּראָצעס, איר ציל איז צו געבן דעם קאָוטינג פילם הויך גלאַנץ און גוטע פיזישע און כעמישע אייגנשאַפטן צו באַשיצן דעם באדעקטן אָביעקט.
אַפּליקאַציע אין די פעלד פון קאָסמעטיק פּאַקקאַגינג
דער קאָוטינג פּראָצעס איז וויידלי געניצט אין קאָסמעטיק פּאַקקאַגינג, און איז אַן עקסטערנאַל קאָמפּאָנענט פון פאַרשידענע ליפּנשטיפט קיץ,גלאז פלעשער, פּאָמפּע קעפּ, פלאַש קאַפּס, אאז"וו.
איינער פון די הויפּט קאָליר פּראָצעסן
פּאָסט צייט: 20סטן יוני 2024