
För att göra produkten mer personlig behöver de flesta av de formade förpackningsprodukterna färgas på ytan. Det finns olika ytbehandlingsprocesser för daglig kemisk förpackning. Här presenterar vi huvudsakligen flera vanliga processer inom kosmetikförpackningsindustrin, såsom vakuumbeläggning, sprutning, galvanisering, anodisering etc.
Om sprutprocessen
Sprutning avser en beläggningsmetod som använder en sprutpistol eller en skivförstoftare för att sprida droppar i jämna och fina droppar med hjälp av tryck eller centrifugalkraft och applicera dem på ytan av det objekt som ska beläggas. Den kan delas in i luftsprutning, luftlös sprutning, elektrostatisk sprutning och olika derivatmetoder av ovanstående grundläggande sprutformer, såsom högflödes-lågtrycksförstoftning, termisk sprutning, automatisk sprutning, flergruppssprutning etc.
Funktioner hos sprutprocessen
● Skyddande effekt:
Skydda metall-, trä-, sten- och plastföremål från att korroderas av ljus, regn, dagg, fukt och andra medier. Att täcka föremål med färg är en av de mest bekväma och pålitliga skyddsmetoderna som kan skydda föremål och förlänga deras livslängd.
●Dekorativ effekt:
Målning kan få föremål att "täckas" med ett vackert lager, med briljans, glans och släthet. Den förskönade miljön och föremålen får människor att känna sig vackra och bekväma.
●Specialfunktion:
Efter att ha applicerat specialfärg på föremålet kan föremålets yta ha funktioner som brandsäker, vattentät, antifouling, temperaturindikering, värmebevarande, stealth, konduktivitet, insekticid, sterilisering, luminiscens och reflektion.
Sprutprocessens sammansättning
1. Sprutrum
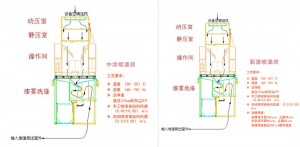
1) Luftkonditioneringssystem: utrustning som förser sprutboxen med ren friskluft med temperatur-, fuktighets- och dammkontroll.
2) Sprutboxens kropp: består av dynamisk tryckkammare, statisk tryckkammare, sprutrum och gallerbottenplatta.
3) Avgas- och färgdimuppsamlingssystem: består av färgdimuppsamlingsanordning, avgasfläkt och luftkanal.
4) Avfallsborttagningsanordning för färg: Avlägsna färgrester i avloppsvatten som släpps ut från sprutboxens avgasrengöringsanordning i tid och återför det filtrerade vattnet till diket längst ner i sprutboxen för återvinning.
2. Sprutledning
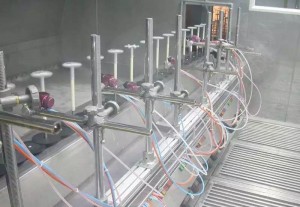
De sju huvudkomponenterna i beläggningslinjen inkluderar huvudsakligen: förbehandlingsutrustning, pulversprutningssystem, färgsprutningsutrustning, ugn, värmekälla, elektroniskt styrsystem, hängande transportkedja etc.
1) Förbehandlingsutrustning
Sprutblästringsenheten med flera stationer är en vanligt förekommande utrustning för ytbehandling. Dess princip är att använda mekanisk skurning för att accelerera kemiska reaktioner för att slutföra avfettning, fosfatering, vattentvättning och andra processprocesser. Den typiska processen för sprutförbehandling av ståldelar är: föravfettning, avfettning, vattentvättning, vattentvättning, ytjustering, fosfatering, vattentvättning, vattentvättning, renvattentvättning. Blästringsmaskinen kan också användas för förbehandling, vilket är lämpligt för ståldelar med enkel struktur, svår rost, ingen eller lite olja. Och det finns ingen vattenförorening.
2) Pulversprutningssystem
Den lilla cyklonen + filterelementåtervinningsanordningen vid pulversprutning är en mer avancerad pulveråtervinningsanordning med snabbare färgbyte. Det rekommenderas att använda importerade produkter för de viktigaste delarna av pulversprutningssystemet, och alla delar som pulversprutningsrummet och den elektriska mekaniska lyften är inhemskt producerade.
3) Sprututrustning
Såsom oljesprutrum och vattenridåsprutrum, som används ofta för ytbeläggning av cyklar, bilfjädrar och stora lastare.
4) Ugn
Ugnen är en av de viktigaste utrustningarna i beläggningsproduktionslinjen. Dess temperaturjämnhet är en viktig indikator för att säkerställa beläggningens kvalitet. Ugnens uppvärmningsmetoder inkluderar strålning, varmluftscirkulation och strålning + varmluftscirkulation, etc. Enligt produktionsprogrammet kan den delas in i enkammar- och genomgående typ, etc., och utrustningstyperna inkluderar rak genomgångstyp och bryggtyp. Varmluftscirkulationsugnen har god värmeisolering, jämn temperatur i ugnen och låg värmeförlust. Efter testning är temperaturskillnaden i ugnen mindre än ±3°C, vilket når prestandaindikatorerna för liknande produkter i avancerade länder.
5) Värmekällasystem
Varmluftscirkulation är en vanlig uppvärmningsmetod. Den använder konvektionsprincipen för att värma ugnen för att uppnå torkning och härdning av arbetsstycket. Värmekällan kan väljas utifrån användarens specifika situation: elektricitet, ånga, gas eller eldningsolja, etc. Värmekällans låda kan bestämmas utifrån ugnens situation: placerad på toppen, botten och sidan. Om cirkulationsfläkten för att producera värmekällan är en speciell högtemperaturbeständig fläkt, har den fördelarna med lång livslängd, låg energiförbrukning, lågt ljud och liten storlek.
6) Elektriskt styrsystem
Den elektriska styrningen av måleri och målerilinjen har centraliserad styrning med en kolumn. Centraliserad styrning kan använda en programmerbar styrenhet (PLC) för att styra värden, automatiskt styra varje process enligt det sammanställda styrprogrammet, samla in data och övervaka larm. En kolumnstyrning är den vanligaste styrmetoden i måleriproduktionslinjen. Varje process styrs i en enda kolumn, och den elektriska styrboxen (skåpet) är placerad nära utrustningen. Den har låg kostnad, intuitiv drift och bekvämt underhåll.
7) Upphängningstransportörkedja
Hängtransportören är transportsystemet för industriella monteringslinjer och målningslinjer. Ackumuleringstyp hängtransportör används för lagerhyllor med L=10-14M och specialformade målningslinjer för gatlyktor av legerat stålrör. Arbetsstycket lyfts på en speciell galge (med en bärförmåga på 500-600 kg), och in- och utgående vändning är smidig. Vändningen öppnas och stängs elektriskt enligt arbetsinstruktionerna, vilket uppfyller automatisk transport av arbetsstycket i varje bearbetningsstation, och ackumuleras och kyls parallellt i kylrummet och lossningsområdet. En anordning för identifiering av galge och avstängning av dragkraftslarm är installerad i kylområdet.
3. Sprutpistol
4. Måla
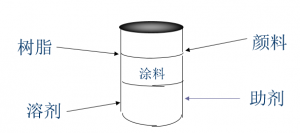
Färg är ett material som används för att skydda och dekorera ytan på ett föremål. Den appliceras på ytan av ett föremål för att bilda en kontinuerlig beläggningsfilm med vissa funktioner och stark vidhäftning, som används för att skydda och dekorera föremålet. Färgens roll är skydd, dekoration och speciella funktioner (korrosionsskydd, isolering, märkning, reflektion, konduktivitet etc.).
Grundläggande processflöde
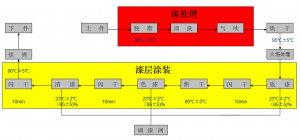
Beläggningsprocessen och procedurerna för olika mål är olika. Vi tar den vanliga beläggningsprocessen för plastdelar som exempel för att förklara hela processen:
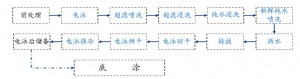
1. Förbehandlingsprocess
För att skapa en bra bas som lämpar sig för beläggningskraven och säkerställa att beläggningen har goda korrosionsskyddande och dekorativa egenskaper, måste olika främmande föremål som fästs på föremålets yta behandlas före beläggning. Detta arbete kallas förbehandling (ytbehandling). Det används huvudsakligen för att avlägsna föroreningar från materialet eller rugga upp materialets yta för att öka beläggningsfilmens vidhäftning.
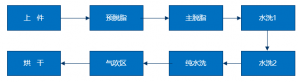
Föravfettning: Huvudfunktionen är att delvis föravfetta ytan på plastdelar.
Huvudavfettning: Rengöringsmedlet avfettar ytan på plastdelar.
Vattentvätt: Använd rent kranvatten för att skölja bort kemiska reagenser som finns kvar på delarnas yta. Två vattentvättar, vattentemperatur RT, spruttryck 0,06–0,12 MPa. Vid tvätt med rent vatten, använd färskt avjoniserat vatten för att noggrant rengöra delarnas yta (renhetskravet för avjoniserat vatten är konduktivitet ≤10 μm/cm).
Luftblåsningsområde: Luftkanalen i vattentvättkanalen används efter tvättning med rent vatten för att blåsa bort vattendroppar som finns kvar på ytan av delarna vid stark vind. Ibland, på grund av produktstrukturen och andra orsaker, kan dock vattendropparna i vissa delar av delarna inte blåsas bort helt, och torkområdet kan inte torka vattendropparna, vilket orsakar vattenansamling på delarnas yta och påverkar produktens sprutning. Därför måste arbetsstyckets yta kontrolleras efter flambehandling. När ovanstående situation uppstår måste stötfångarens yta torkas av.
Torkning: Produktens torktid är 20 minuter. Ugnen använder gas för att värma upp den cirkulerande luften för att uppnå det inställda värdet i torkkanalen. När de tvättade och torkade produkterna passerar genom ugnskanalen torkar den varma luften i ugnskanalen fukten på produkternas yta. Inställningen av baktemperaturen bör inte bara ta hänsyn till fuktavdunstningen på produkternas yta, utan även de olika produkternas olika värmebeständighet. För närvarande är beläggningslinjen i den andra tillverkningsanläggningen huvudsakligen tillverkad av PP-material, så den inställda temperaturen är 95 ± 5 ℃.
Flambehandling: Använd en stark oxiderande låga för att oxidera plastytan, öka ytspänningen på plastsubstratytan, så att färgen bättre kan kombineras med substratytan för att förbättra färgens vidhäftning.
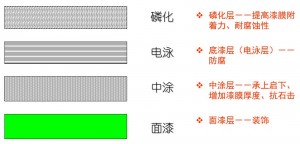
Primer: Primer har olika syften och det finns många typer. Även om den inte kan ses från utsidan har den stor effekt. Dess funktioner är följande: ökar vidhäftningen, minskar färgskillnader och maskerar defekta fläckar på arbetsstycken.
Mellanbeläggning: Färgen på beläggningsfilmen som syns efter målning. Det viktigaste är att det belagda objektet är vackert eller har goda fysikaliska och kemiska egenskaper.
Toppbeläggning: Toppbeläggning är det sista beläggningslagret i beläggningsprocessen. Syftet är att ge beläggningsfilmen hög glans och goda fysikaliska och kemiska egenskaper för att skydda det belagda objektet.
Tillämpning inom kosmetiska förpackningar
Beläggningsprocessen används ofta i kosmetikaförpackningar och är en extern komponent i olika läppstiftskit,glasflaskor, pumphuvuden, flaskkorkar etc.
En av de viktigaste färgprocesserna
Publiceringstid: 20 juni 2024