
В связи с быстрым развитием упаковочной и полиграфической промышленности, применение технологии горячего тиснения становится все более распространенным, особенно в производстве упаковочных коробок. Ее использование часто позволяет придать изделию завершающий штрих, подчеркнуть дизайнерскую концепцию и повысить добавленную стоимость продукции, удовлетворяя требованиям различных заказчиков полиграфических услуг. Данная статья подготовлена редактором.Шанхайская радужная упаковкаподелиться тремя технологическими решениями, которые сложно контролировать в процессе горячей штамповки.
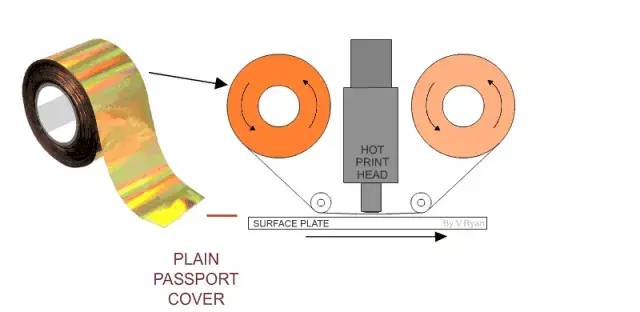
Процесс золочения заключается в переносе слоя анодированного алюминия на поверхность подложки с использованием принципа горячего прессования для создания особого металлического эффекта. Согласно техническим условиям, золочение — это процесс термотрансферной печати, при котором анодированная фольга для горячего тиснения (бумага для горячего тиснения) наносится на поверхность подложки при определенной температуре и давлении. Поскольку основным материалом, используемым для золочения, является анодированная алюминиевая фольга, золочение также называют анодированным горячим тиснением.
01 Штамповка на УФ-лаке
УФ-лакирование может улучшить блеск печатной продукции, и его уникальный эффект высокого глянца признан большинством клиентов. Горячее тиснение на УФ-лаке позволяет получить очень хороший визуальный эффект, но этот процесс сложно контролировать. Это связано главным образом с тем, что пригодность УФ-лака для горячего тиснения еще не до конца изучена, а состав смол и добавки в УФ-лаке не способствуют этому процессу.
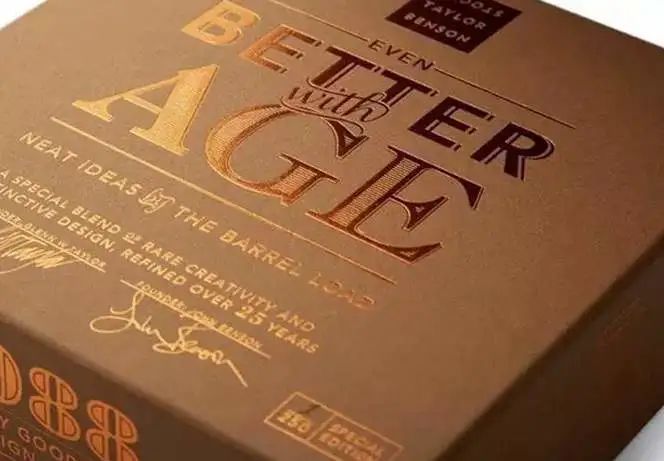
Однако при обработке некоторых изделий процесс горячего тиснения на УФ-лаке неизбежен. Первоначальный производственный процесс включает три этапа: офсетную печать, горячее тиснение и полировку. После использования новых материалов офсетную печать и полировку можно выполнить один раз, а затем приступить к горячему тиснению. Таким образом, можно сократить количество этапов и уменьшить влияние одного этапа УФ-отверждения, избегая явления «взрыва цвета» при высечке бумаги, значительно повышая эффективность производства и снижая процент брака.
Однако в настоящее время необходимо наносить УФ-лак методом горячей штамповки, что предъявляет довольно высокие требования к УФ-лаку и анодированию методом горячей штамповки. Следует обратить внимание на следующие аспекты.
1) При нанесении лака следует контролировать его количество. УФ-лак должен иметь определенную толщину для достижения эффекта высокой яркости, но слишком толстый слой лака вреден для горячей штамповки. Как правило, при нанесении слоя УФ-лака методом офсетной печати количество полирующего слоя составляет около 9 г/м2. После достижения этого значения, если необходимо улучшить яркость слоя УФ-лака, можно повысить ровность и блеск лака путем регулирования параметров процесса нанесения покрытия (угол наклона и количество проволок трафарета валика и т. д.) и характеристик печатного оборудования (давление и скорость печати и т. д.).
2) Постарайтесь обеспечить относительно стабильное лаковое покрытие всей партии изделий, при этом лаковый слой должен быть тонким и ровным.
3) Разумный выбор материалов для горячей штамповки. Необходимо, чтобы материалы для горячей штамповки обладали высокой термостойкостью, хорошей адгезией и хорошим сродством между клеевым слоем и УФ-лаком.
4) Необходимо точно отрегулировать температуру и давление при горячей штамповке, поскольку слишком высокое давление и температура ухудшат качество чернил и затруднят горячую штамповку.
5) Скорость горячей штамповки не должна быть слишком высокой.
02 Горячо перед печатью
Процессгорячее тиснение с последующей печатьюКак правило, цель состоит в том, чтобы усилить визуальное ощущение металла на напечатанном рисунке, и использовать метод горячей штамповки с последующей четырехцветной печатью на нанесенном методом горячей штамповки рисунке. Обычно градиентные и металлизированные цветовые узоры печатаются с помощью точечного наложения, что обеспечивает хорошие визуальные характеристики. При фактическом выполнении этого процесса следует учитывать следующие моменты:
1) К горячей штамповке анодированного алюминия предъявляются очень высокие требования. При этом необходимо обеспечить высокую точность позиционирования штампа. Поверхность штампованного изделия должна быть гладкой и блестящей, без пузырьков, остатков клея, явных царапин и т.д., а края штампованного изделия не должны иметь явных вмятин;
2) При производстве белых и стеклянных карточек следует уделять особое внимание защите полуфабрикатов и минимизировать влияние различных неблагоприятных факторов, таких как деформация бумаги, что значительно облегчит процесс горячего тиснения и повысит процент качества продукции;
3) Клеевой слой анодированного алюминия должен обладать очень высокой адгезией (при необходимости для сигаретных пачек следует разработать специальный клеевой слой), а поверхностное натяжение анодированного алюминия должно быть не менее 38 мН/м;
4) Перед горячей штамповкой необходимо изготовить позиционирующую пленку и обеспечить точность горячей штамповки и печати путем точной регулировки положения штамповочной пластины;
5) Перед массовым производством изделия, подвергнутые горячей штамповке, должны быть проверены на прочность при отклеивании пленки. Метод заключается в использовании прозрачной ленты шириной 1 дюйм для непосредственного отклеивания от поверхности анодированного алюминия, полученного методом горячей штамповки, и наблюдении за наличием отслоения золотого порошка, неполной или ненадежной горячей штамповки. Это позволяет предотвратить большое количество бракованных изделий в процессе печати.
6) При изготовлении пленки обращайте внимание на диапазон одностороннего расширения, который, как правило, должен находиться в пределах 0,5 мм.
03 Голографическое позиционирование методом горячей штамповки
Технология горячего тиснения с голографическим позиционированием может применяться для нанесения изображений с защитой от подделок, значительно повышая устойчивость продукции к подделкам и улучшая ее качество. Горячее тиснение с голографическим позиционированием требует очень точного контроля температуры, давления и скорости, а модель тиснения также оказывает большое влияние на его эффективность.
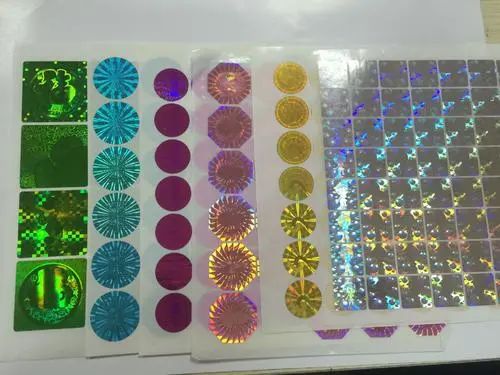
В технологии голографического позиционирования при горячей штамповке точность нанесения рисунка напрямую зависит от качества изделия. Пленка для горячей штамповки должна быть сжата и расширена на 0,5 мм с одной стороны. Как правило, в технологии голографического позиционирования при горячей штамповке используется полая форма. Кроме того, курсор материала для голографического позиционирования должен быть равномерным, а рисунок — равномерно расположенным, чтобы машина могла точно отслеживать курсор горячей штамповки.
04 Другие меры предосторожности:
1) Необходимо выбрать подходящий анодированный алюминий в зависимости от типа подложки. При горячей штамповке необходимо контролировать температуру, давление и скорость процесса, а также применять различные параметры в зависимости от материала и зоны штамповки.
2) Следует выбирать бумагу, чернила (особенно черные), сухое масло, композитный клей и т. д. с соответствующими свойствами. Детали, подвергающиеся горячей штамповке, должны оставаться сухими во избежание окисления или повреждения слоя горячей штамповки.
3) Как правило, спецификация анодированного алюминия составляет 0,64 м × один рулон длиной 120 м, одна коробка на каждые 10 рулонов; большие рулоны шириной 0,64 м, длиной 240 м или 360 м, а также другие специальные характеристики могут быть изготовлены на заказ.
4) Во время хранения анодированный алюминий следует защищать от давления, влаги, тепла и солнечных лучей, а также размещать в прохладном и хорошо проветриваемом месте.
Шанхайская радужная промышленная компания, ОООпредоставляет комплексное решение для упаковки косметической продукции.
Если вам понравилась наша продукция, вы можете связаться с нами.
Вебсайт:www.rainbow-pkg.com
Email: Vicky@rainbow-pkg.com
WhatsApp: +008615921375189
Дата публикации: 19 октября 2022 г.