
Heitstimplun er mikilvæg aðferð til að fá yfirborðsáferð með málmáferð. Hún getur aukið sjónræn áhrif vörumerkja, kassa, merkimiða og annarra vara. Bæði heitstimplun og köldstimplun eru notuð til að gera vöruumbúðir bjartar og glæsilegar, sem hjálpar til við að vekja athygli viðskiptavina og vekja athygli neytenda.
Heitt stimplun / heitt stimplun
Kjarni heitstimplunar er flutningsprentun, sem er ferli þar sem mynstur á rafhúðuðu áli er flutt yfir á undirlagið með hita og þrýstingi. Þegar prentplatan er hituð upp að ákveðnu marki ásamt rafmagnshitunargrunnplötunni sem fylgir henni, er hún þrýst á pappírinn með rafhúðuðu álfilmunni og límlagið, málmlagið og litalagið sem fest er við pólýesterfilmuna eru flutt yfir á pappírinn með hita og þrýstingi.
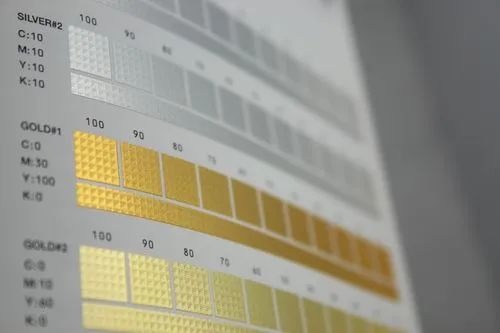
Heitt stimplunartækni
Vísar til vinnslutækni við að flytja heitstimplunarefnið (venjulega rafhúðað álfilmu eða aðra sérstaka húðun) á heitstimplunarhlutinn með því að nota sérstakt heitstimplunarmynstur á heitstimplunarhlutnum eins og pappír, pappa, efni, húðun o.s.frv.
1. Flokkun
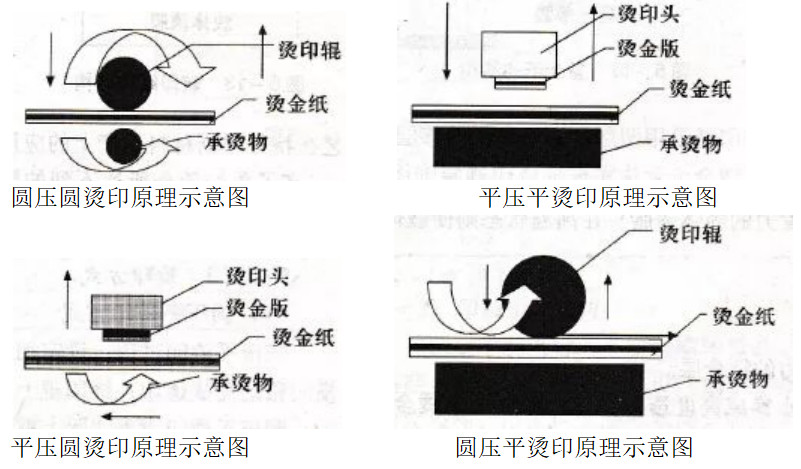
Heitstimplun má skipta í sjálfvirka heitstimplun og handvirka heitstimplun eftir því hversu sjálfvirk ferlinu er háttað. Samkvæmt heitstimplunaraðferðinni má skipta henni í eftirfarandi fjórar gerðir:
2. Kostir
1) Góð gæði, mikil nákvæmni, skýrar og skarpar brúnir á heitstimplunarmyndum.
2) Hár yfirborðsglans, björt og slétt heitt stimplunarmynstur.
3) Fjölbreytt úrval af heitstimplunarfilmum er í boði, svo sem mismunandi litum eða með mismunandi glansáhrifum, sem og heitstimplunarfilmur sem henta fyrir mismunandi undirlag.
4) Hægt er að framkvæma þrívíddar heitstimplun. Það getur gefið umbúðunum einstakt yfirbragð. Þar að auki er þrívíddar heitstimplunarplatan gerð með tölvustýrðri tölulegri leturgröftun (CNC) til að búa til heitstimplunarplötuna, þannig að þrívíddarlögin í heitstimplunarmyndinni eru augljós, mynda upphleypt áhrif á yfirborð prentaðrar vöru og skapa sterk sjónræn áhrif.
3. Ókostir
1) Heitt stimplunarferli krefst sérstaks búnaðar
2) Heitt stimplunarferli krefst hitunarbúnaðar
3) Heitstimplunarferlið krefst hitunarbúnaðar til að búa til heitstimplunarplötuna. Þess vegna getur heitstimplun náð hágæða heitstimplunaráhrifum, en kostnaðurinn er einnig hærri. Verð á snúnings heitstimplunarvalsum er tiltölulega hátt og nemur stórum hluta kostnaðar við heitstimplunarferlið.
4. Eiginleikar
Mynstrið er skýrt og fallegt, liturinn er bjartur og áberandi, slitþolinn og veðurþolinn. Á prentuðum sígarettumerkjum er notkun heitstimplunartækni meira en 85% og heitstimplun í grafískri hönnun getur gegnt hlutverki í að bæta við lokahöndinni og undirstrika hönnunarþemað, sérstaklega fyrir vörumerki og skráð nöfn, áhrifin eru meiri.
5. Áhrifaþættir
Hitastig
Rafmagnshitastigið ætti að vera stýrt á milli 70 og 180°C. Fyrir stærri heitstimplunarsvæði ætti rafmagnshitastigið að vera tiltölulega hærra; fyrir smærri texta og línur, ef heitstimplunarsvæðið er minna, ætti heitstimplunarhitastigið að vera lægra. Á sama tíma er heitstimplunarhitastigið sem hentar fyrir ýmsar gerðir af rafhúðuðu áli einnig mismunandi. 1# er 80-95°C; 8# er 75-95°C; 12# er 75-90°C; 15# er 60-70°C; og hreint gullpappír er 80-130°C; gullduftpappír og silfurduftpappír eru 70-120°C. Að sjálfsögðu ætti kjörhitastigið fyrir heitstimplun að vera lægsta hitastigið sem getur prentað skýrar grafískar línur og það er aðeins hægt að ákvarða með prufuheitstimplun.
Loftþrýstingur
Heitstimplunarflutningur állagsins verður að gerast með þrýstingi og stærð heitstimplunarþrýstingsins hefur áhrif á viðloðun rafhúðaðs áls. Jafnvel þótt hitastigið sé viðeigandi, ef þrýstingurinn er ófullnægjandi, getur rafhúðað ál ekki flutt vel á undirlagið, sem veldur vandamálum eins og veikum áletrunum og blómamynstrum; þvert á móti, ef þrýstingurinn er of hár, verður þjöppunaraflögun púðans og undirlagsins of stór, áletrunin verður gróf og jafnvel klístruð og festist við plötuna. Venjulega ætti að minnka heitstimplunarþrýstinginn á viðeigandi hátt til að ná fram góðri viðloðun og litbrigðum.
Aðlögun á heitstimplunarþrýstingnum ætti að byggjast á ýmsum þáttum eins og undirlaginu, heitstimplunarhitastigi, hraða ökutækisins og rafhúðuðu álinu sjálfu. Almennt séð ætti heitstimplunarþrýstingurinn að vera minni þegar pappírinn er sterkur og sléttur, prentað bleklagið er þykkt og heitstimplunarhitastigið er hátt og ökutækið er hægfara. Þvert á móti ætti hann að vera meiri. Heitstimplunarþrýstingurinn verður að vera jafn. Ef í ljós kemur að heitstimplunin er ekki góð og blómamynstur eru á einhverjum hluta, þá er líklegt að þrýstingurinn sé of lítill. Setja ætti þunnt pappírslag á flata plötuna á þeim stað til að jafna þrýstinginn.
Heitstimplunarpúði hefur einnig meiri áhrif á þrýstinginn. Harðir púðar geta gert prentunina fallegri og henta fyrir sterkan og sléttan pappír, svo sem húðaðan pappír og glerpappír; en mjúkir púðar eru öfugt og prentunin er gróf, sem hentar vel fyrir heitstimplun á stórum svæðum, sérstaklega fyrir ójöfn yfirborð, lélega flatneskju og sléttleika og grófari pappír. Á sama tíma ætti uppsetning heitstimplunarfilmunnar ekki að vera of þröng eða of laus. Ef hún er of þröng mun letrið vanta strok; ef hún er of laus verður letrið óskýrt og platan verður flekkótt.
Hraði
Heittstimplunarhraði endurspeglar í raun snertitíma undirlagsins og heitstimplunarfilmunnar við heitstimplun, sem hefur bein áhrif á hraða heitstimplunarinnar. Ef heitstimplunarhraðinn er of mikill mun það valda því að heitstimplunin bilar eða prentunin verður óskýr; ef heitstimplunarhraðinn er of hægur mun það hafa áhrif á bæði gæði heitstimplunarinnar og framleiðsluhagkvæmni.
Kalt filmutækni
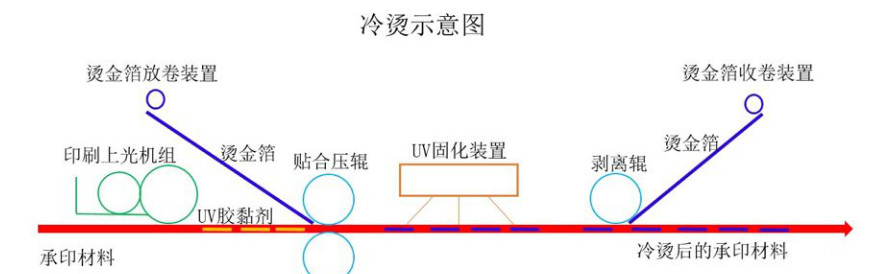
Kaldstimplunartækni vísar til aðferðarinnar þar sem heitstimplunarfilma er flutt á prentefni með útfjólubláu lími. Kaldstimplunarferlið má skipta í þurrlamineringu, kaldstimplun og blautlamineringu, kaldstimplun.
1. Ferlisskref
Þurrlaminering kalt stimplunarferli
Húðaða útfjólubláa límið er fyrst hert áður en það er heitstimplað. Þegar köldstimplunartæknin kom fyrst fram var þurrlaminering með köldstimplunarferli notað og helstu skrefin í ferlinu eru sem hér segir:
1) Prentið katjónískt útfjólublátt lím á rúlluprentunarefnið.
2) Herðið útfjólubláa límið.
3) Notið þrýstivals til að blanda saman köldstimplunarfilmunni og prentefninu.
4) Fjarlægið umfram heitstimplunarfilmu af prentefninu og skiljið aðeins eftir nauðsynlega mynd og texta fyrir heitstimplun á þeim hluta sem er húðaður með líminu.
Það er vert að hafa í huga að þegar notað er þurrlaminering með köldstimplun ætti UV-límið að herðast hratt, en ekki alveg. Nauðsynlegt er að tryggja að það hafi enn ákveðna seigju eftir herðingu svo að það geti tengst vel við heitstimplunarfilmuna.
Kalt stimplunarferli með blautum lagskiptum ...
Eftir að útfjólubláa límið hefur verið borið á er fyrst heitstimplað og síðan er útfjólubláa límið hert. Helstu skrefin í ferlinu eru sem hér segir:
1) Prentun á UV-lími með sindurefnum á rúlluundirlagið.
2) Samsetning köldstimplunarfilmu á undirlagið.
3) Herðing á útfjólubláu lími sem virkar gegn sindurefnum. Þar sem límið er á milli kalda stimplunarfilmunnar og undirlagsins á þessum tímapunkti, verður útfjólublátt ljós að fara í gegnum heita stimplunarfilmuna til að ná til límlagsins.
4) Að fjarlægja heitstimplunarfilmuna af undirlaginu og mynda heitstimplunarmynd á undirlaginu.
Það skal tekið fram að:
Kaltstimplunarferlið með blautum lagskiptum notar UV-lím með sindurefnum til að koma í stað hefðbundins katjónísks UV-líms;
Upphafleg viðloðun UV-límsins ætti að vera sterk og það ætti ekki lengur að vera klístrað eftir herðingu;
Állagið í heitstimplunarfilmunni ætti að hafa ákveðna ljósgegndræpi til að tryggja að útfjólublátt ljós geti farið í gegn og hrundið af stað herðingarviðbrögðum útfjólubláa límsins.
Með blautprentun með köldstimplun er hægt að heitstimpla málmfilmu eða holografíska filmu á prentvélinni og notkunarsvið hennar er sífellt að verða breiðari. Eins og er bjóða margar þröngbreiddar flexografískar prentvélar fyrir pappa og merkimiða upp á þessa köldstimplunarmöguleika á netinu.
2. Kostir
1) Enginn dýr sérstakur heitstimplunarbúnaður er nauðsynlegur.
2) Hægt er að nota venjulegar sveigjanlegar plötur og það er engin þörf á að búa til heitstimplunarplötur úr málmi. Framleiðsluhraðinn er mikill, framleiðsluferlið stutt og framleiðslukostnaðurinn lágur.
3) Heitt stimplunarhraðinn er mikill, allt að 450 fpm.
4) Engin hitunarbúnaður er nauðsynlegur, sem sparar orku.
5) Með því að nota ljósnæma plastefnisplötu er hægt að stimpla hálftónamyndina og einlita blokkina á sama tíma, þ.e. hálftónamyndina og einlita blokkina sem á að stimpla er hægt að búa til á sömu stimplunarplötunni. Auðvitað, rétt eins og þegar hálftóna og einlita blokkir eru prentaðir á sömu prentplötu, getur stimplunaráhrif og gæði beggja tapast að einhverju leyti.
6) Notkunarsvið stimplunarundirlagsins er breitt og það er einnig hægt að stimpla það á hitanæm efni, plastfilmur og merkimiða í mold.
3. Ókostir
1) Kostnaður við stimplun og flækjustig ferlis: Kaldstimplun á myndum og texta krefst venjulega lagskipta eða gljáningar fyrir síðari vinnslu og vernd.
2) Útlit vörunnar er tiltölulega skert: límið með mikilli seigju sem notað er hefur lélega jöfnun og er ekki slétt, sem veldur dreifðri endurspeglun á yfirborði köldstimplunarfilmunnar, sem hefur áhrif á lit og gljáa stimplunarmyndanna og textans.
4. Umsókn
1) Sveigjanleiki í hönnun (ýmis grafík, margir litir, mörg efni, margar aðferðir);
2) Fín mynstur, innfelldur texti, punktar, stórir samfelldir hlutar;
3) Litbrigðaáhrif málmlita;
4) Mikil nákvæmni eftirprentun;
5) Sveigjanleg eftirprentun - án nettengingar eða á netinu;
6) Engin skemmd á efni undirlagsins;
7) Engin aflögun á yfirborði undirlagsins (engin þörf á hitastigi/þrýstingi);
8) Engin inndráttur á bakhlið undirlagsins, sem er sérstaklega mikilvægt fyrir sumar prentaðar vörur, svo sem tímarit og bókakápur.
Birtingartími: 5. ágúst 2024