
İsti ştamplama metal effektli səthi bitirmənin vacib bir üsuludur. Ticarət nişanlarının, qutuların, etiketlərin və digər məhsulların vizual effektini artıra bilər. İsti ştamplama və soyuq ştamplama həm məhsul qablaşdırmasını parlaq və gözqamaşdırıcı etmək üçün istifadə olunur ki, bu da müştərilərin diqqətini cəlb etməyə və istehlakçıların diqqətini cəlb etməyə kömək edir.
İsti ştamplama/isti ştamplama
İsti ştamplamanın mahiyyəti, elektrokaplama alüminium üzərindəki naxışın istilik və təzyiq təsiri ilə substrata köçürülməsi prosesi olan transfer çapıdır. Çap lövhəsi, əlavə edilmiş elektrikli istilik əsas lövhəsi ilə birlikdə müəyyən dərəcədə qızdırıldıqda, elektrokaplama alüminium təbəqəsi vasitəsilə kağıza basılır və poliester təbəqəsinə yapışdırılmış yapışqan təbəqəsi, metal alüminium təbəqəsi və rəng təbəqəsi temperatur və təzyiq təsiri ilə kağıza ötürülür.
İsti ştamplama texnologiyası
İsti ştamplama materialının (adətən elektrokaplama alüminium film və ya digər xüsusi örtük) kağız, karton, parça, örtük və s. kimi isti ştamplama obyekti üzərində müəyyən bir isti ştamplama nümunəsi vasitəsilə isti ştamplama obyektinə köçürülməsinin emal texnologiyasına aiddir.
1. Təsnifat
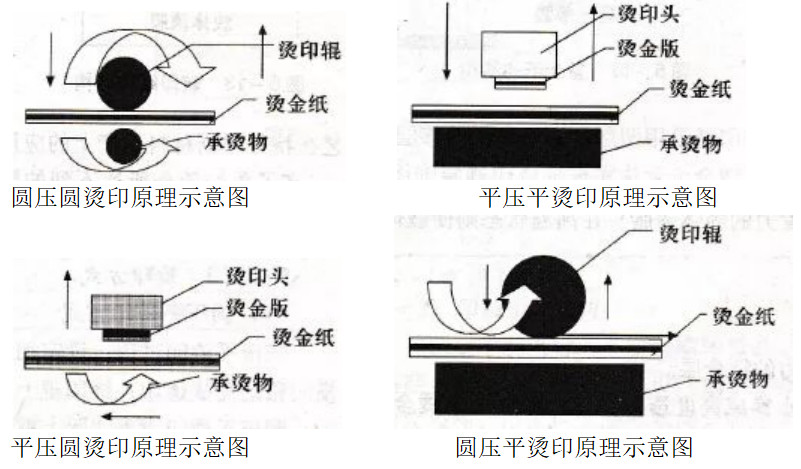
İsti ştamplama prosesin avtomatlaşdırma dərəcəsinə görə avtomatik isti ştamplama və əl ilə isti ştamplamaya bölünə bilər. İsti ştamplama üsuluna görə, onu aşağıdakı dörd növə bölmək olar:
2. Üstünlüklər
1) İsti ştamplama şəkillərinin keyfiyyətli, yüksək dəqiqlikli, aydın və iti kənarları.
2) Yüksək səth parıltısı, parlaq və hamar isti ştamplama naxışları.
3) Müxtəlif rənglər və ya fərqli parıltı effektləri kimi geniş çeşiddə isti ştamplama folqaları, eləcə də müxtəlif substratlar üçün uyğun isti ştamplama folqaları mövcuddur.
4) Üçölçülü isti ştamplama həyata keçirilə bilər. Bu, qablaşdırmaya unikal bir toxunuş verə bilər. Üstəlik, üçölçülü isti ştamplama lövhəsi isti ştamplama lövhəsini hazırlamaq üçün kompüter ədədi idarəetmə oyması (CNC) ilə hazırlanır ki, isti ştamplama təsvirinin üçölçülü təbəqələri göz qabağında olsun, çap olunmuş məhsulun səthində relyef effekti yaradaraq güclü vizual təsir yarada bilsin.
3. Mənfi cəhətləri
1) İsti ştamplama prosesi xüsusi avadanlıq tələb edir
2) İsti ştamplama prosesi istilik cihazı tələb edir
3) İsti ştamplama prosesi isti ştamplama lövhəsi hazırlamaq üçün qızdırıcı cihaz tələb edir. Buna görə də, isti ştamplama yüksək keyfiyyətli isti ştamplama effekti əldə edə bilər, lakin dəyəri də daha yüksəkdir. Fırlanan isti ştamplama rulonunun qiyməti nisbətən yüksəkdir və isti ştamplama prosesinin dəyərinin böyük bir hissəsini təşkil edir.
4. Xüsusiyyətlər
Naxış aydın və gözəldir, rəngi parlaq və diqqətçəkəndir, aşınmaya davamlıdır və hava şəraitinə davamlıdır. Çap olunmuş siqaret etiketlərində isti ştamplama texnologiyasının tətbiqi 85%-dən çoxdur və qrafik dizaynda isti ştamplama, xüsusən də ticarət nişanları və qeydiyyatdan keçmiş adlar üçün dizayn mövzusuna son toxunuş əlavə etməkdə və vurğulamaqda rol oynaya bilər, təsiri daha əhəmiyyətlidir.
5. Təsir edən amillər
Temperatur
Elektrikli istilik temperaturu 70 ilə 180℃ arasında tənzimlənməlidir. Daha böyük isti ştamplama sahələri üçün elektrikli istilik temperaturu nisbətən yüksək olmalıdır; kiçik mətn və xətlər üçün isti ştamplama sahəsi daha kiçikdirsə, isti ştamplama temperaturu daha aşağı olmalıdır. Eyni zamanda, müxtəlif növ elektrokaplama alüminiumları üçün uyğun isti ştamplama temperaturu da fərqlidir. 1# 80-95℃; 8# 75-95℃; 12# 75-90℃; 15# 60-70℃; və təmiz qızıl folqa 80-130℃; qızıl toz folqa və gümüş toz folqa 70-120℃-dir. Əlbəttə ki, ideal isti ştamplama temperaturu aydın qrafik xətləri kabarta bilən ən aşağı temperatur olmalıdır və bu, yalnız sınaq isti ştamplama yolu ilə müəyyən edilə bilər.
Hava təzyiqi
Alüminium təbəqənin isti ştamplama ötürülməsi təzyiqlə tamamlanmalıdır və isti ştamplama təzyiqinin ölçüsü elektrokaplama alüminiumunun yapışmasına təsir göstərir. Temperatur uyğun olsa belə, təzyiq kifayət deyilsə, elektrokaplama alüminiumu substrata yaxşı köçürülə bilməz ki, bu da zəif izlər və çiçəkli lövhələr kimi problemlərə səbəb olacaq; əksinə, təzyiq çox yüksəkdirsə, yastığın və substratın sıxılma deformasiyası çox böyükdürsə, iz kobud olacaq və hətta lövhəyə yapışqan və yapışqan olacaq. Adətən, solmanın qarşısını almaq və yaxşı yapışma əldə etmək üçün isti ştamplama təzyiqi müvafiq olaraq azaldılmalıdır.
İsti ştamplama təzyiqinin tənzimlənməsi substrat, isti ştamplama temperaturu, nəqliyyat vasitəsinin sürəti və elektrokaplama alüminiumunun özü kimi müxtəlif amillərə əsaslanmalıdır. Ümumiyyətlə, kağız möhkəm və hamar olduqda, çap olunmuş mürəkkəb təbəqəsi qalın olduqda, isti ştamplama temperaturu yüksək olduqda və nəqliyyat vasitəsinin sürəti yavaş olduqda isti ştamplama təzyiqi daha az olmalıdır. Əksinə, daha böyük olmalıdır. İsti ştamplama təzyiqi vahid olmalıdır. İsti ştamplamanın yaxşı olmadığı və bir hissədə çiçəkli naxışların olduğu aşkar edilərsə, buradakı təzyiqin çox kiçik olması ehtimalı var. Təzyiqi tarazlaşdırmaq üçün həmin yerdə düz lövhəyə nazik bir kağız təbəqəsi qoyulmalıdır.
İsti ştamplama yastığı təzyiqə daha çox təsir göstərir. Sərt yastıqlar çapları gözəlləşdirə bilər və örtüklü kağız və şüşə karton kimi möhkəm və hamar kağızlar üçün uyğundur; yumşaq yastıqlar isə əksinədir və çaplar kobuddur, bu da böyük sahələrin, xüsusən də qeyri-bərabər səthlərin, zəif düzlüyün və hamarlığın, eləcə də daha kobud kağızların isti ştamplanması üçün uyğundur. Eyni zamanda, isti ştamplama folqasının quraşdırılması çox sıx və ya çox boş olmamalıdır. Çox sıx olarsa, yazıda cizgilər olmayacaq; çox boş olarsa, yazı qeyri-müəyyən olacaq və lövhə ləkələnəcək.
Sürət
İsti ştamplama sürəti əslində isti ştamplama zamanı substrat və isti ştamplama folqası arasındakı təmas müddətini əks etdirir ki, bu da isti ştamplamanın sürətliliyinə birbaşa təsir göstərir. İsti ştamplama sürəti çox yüksəkdirsə, isti ştamplamanın uğursuz olmasına və ya çapın bulanıqlaşmasına səbəb olacaq; isti ştamplama sürəti çox yavaşdırsa, həm isti ştamplama keyfiyyətinə, həm də istehsal səmərəliliyinə təsir edəcək.
Soyuq folqa texnologiyası
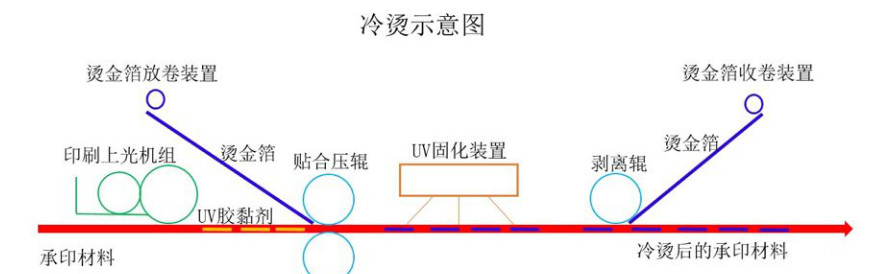
Soyuq ştamplama texnologiyası, isti ştamplama folqasının UV yapışdırıcısından istifadə edərək çap materialına köçürülməsi üsuluna aiddir. Soyuq ştamplama prosesi quru laminasiya soyuq ştamplama və yaş laminasiya soyuq ştamplamaya bölünə bilər.
1. Proses addımları
Quru laminasiya soyuq ştamplama prosesi
İsti ştamplamadan əvvəl örtülmüş UB yapışdırıcısı əvvəlcə bərkidilir. Soyuq ştamplama texnologiyası ilk dəfə ortaya çıxdıqda quru laminasiya soyuq ştamplama prosesindən istifadə edilmişdir və onun əsas proses addımları aşağıdakılardır:
1) Rulon çap materialına kationik UV yapışdırıcısı çap edin.
2) UB yapışqanını bərkidin.
3) Soyuq ştamplama folqasını və çap materialını birləşdirmək üçün təzyiqli diyircəkdən istifadə edin.
4) Çap materialından artıq isti ştamplama folqasını soyun, yalnız lazımi isti ştamplama şəklini və mətni yapışqanla örtülmüş hissədə saxlayın.
Qeyd etmək lazımdır ki, quru laminasiya soyuq ştamplama prosesindən istifadə edərkən, UB yapışdırıcısı tez bir zamanda bərkiməlidir, lakin tamamilə deyil. Bərkidikdən sonra isti ştamplama folqası ilə yaxşı yapışması üçün onun hələ də müəyyən bir özlülükdə qalmasını təmin etmək lazımdır.
Yaş laminasiya soyuq ştamplama prosesi
UB yapışdırıcısı tətbiq edildikdən sonra əvvəlcə isti ştamplama aparılır və sonra UB yapışdırıcısı bərkidilir. Əsas proses addımları aşağıdakılardır:
1) Rulon substratına sərbəst radikal UB yapışdırıcısının çap edilməsi.
2) Substrat üzərində soyuq ştamplama folqasının qarışığı.
3) Sərbəst radikal UB yapışdırıcısının bərkidilməsi. Yapışqan bu zaman soyuq ştamplama folqası ilə substrat arasında sıxışdırıldığı üçün UB işığı yapışqan təbəqəyə çatmaq üçün isti ştamplama folqasından keçməlidir.
4) İsti ştamplama folqasının substratdan soyulması və substrat üzərində isti ştamplama təsvirinin formalaşdırılması.
Qeyd etmək lazımdır ki:
Yaş laminasiya soyuq ştamplama prosesi ənənəvi kationik UV yapışdırıcısını əvəz etmək üçün sərbəst radikal UV yapışdırıcısından istifadə edir;
UB yapışdırıcısının ilkin yapışması güclü olmalıdır və bərkidikdən sonra artıq yapışqan olmamalıdır;
İsti ştamplama folqasının alüminium təbəqəsi, UB işığının keçib UB yapışqanının bərkimə reaksiyasını tetikleyebilmesini təmin etmək üçün müəyyən bir işıq keçiriciliyinə malik olmalıdır.
Yaş laminasiya soyuq ştamplama prosesi çap maşınında metal folqa və ya holoqrafik folqa isti ştamplaya bilər və onun tətbiq dairəsi getdikcə daha da genişlənir. Hal-hazırda bir çox dar enli karton və etiket fleksoqrafik çap maşınları bu onlayn soyuq ştamplama qabiliyyətinə malikdir.
2. Üstünlüklər
1) Bahalı xüsusi isti ştamplama avadanlığı tələb olunmur.
2) Adi fleksoqrafik lövhələrdən istifadə etmək olar və metal isti ştamplama lövhələri hazırlamağa ehtiyac yoxdur. Lövhənin hazırlanma sürəti sürətli, dövrü qısadır və isti ştamplama lövhəsinin istehsal dəyəri aşağıdır.
3) İsti ştamplama sürəti sürətlidir, dəqiqədə 450 kadr qədər.
4) Enerjiyə qənaət etmək üçün heç bir istilik cihazı tələb olunmur.
5) İşığa həssas qətran lövhəsindən istifadə edərək, yarımtonlu təsvir və bərk rəngli blok eyni vaxtda möhürlənə bilər, yəni möhürlənəcək yarımtonlu təsvir və bərk rəngli blok eyni möhürləmə lövhəsində hazırlana bilər. Əlbəttə ki, yarımtonlu və bərk rəngli blokların eyni çap lövhəsində çap edilməsi kimi, hər ikisinin möhürləmə effekti və keyfiyyəti müəyyən dərəcədə itirə bilər.
6) Möhürləmə substratının tətbiq dairəsi genişdir və istiliyə həssas materiallara, plastik filmlərə və qəliblənmiş etiketlərə də möhür vurula bilər.
3. Mənfi cəhətləri
1) Möhürləmə dəyəri və prosesin mürəkkəbliyi: Soyuq ştamplama şəkilləri və mətnləri adətən ikinci dərəcəli emal və qoruma üçün laminasiya və ya şüşələmə tələb edir.
2) Məhsulun estetikası nisbətən azalır: tətbiq olunan yüksək özlülüklü yapışdırıcı zəif hamarlaşır və hamar deyil, bu da soyuq ştamplama folqasının səthində diffuz əks olunmaya səbəb olur və ştamplama şəkillərinin və mətnlərinin rənginə və parıltısına təsir göstərir.
4. Tətbiq
1) Dizayn rahatlığı (müxtəlif qrafika, çoxlu rəng, çoxlu material, çoxlu proses);
2) İncə naxışlar, boş mətn, nöqtələr, böyük bərk hissəciklər;
3) Metallik rənglərin qradiyent effekti;
4) Çapdan sonrakı yüksək dəqiqlik;
5) Çevik çap sonrası - oflayn və ya onlayn;
6) Substratın materialına heç bir zərər yoxdur;
7) Substrat səthinin deformasiyası yoxdur (temperatur/təzyiq tələb olunmur);
8) Substratın arxa tərəfində girinti yoxdur, bu da jurnallar və kitab üz qabıqları kimi bəzi çap məhsulları üçün xüsusilə vacibdir.
Yazı vaxtı: 05 Avqust 2024