
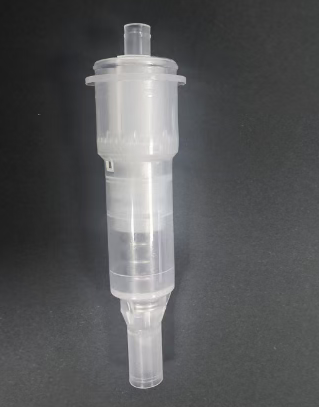
Ang pump core ay isang mahalagang bahagi ng lahat ng uri ng pump head, na direktang tumutukoy sa kalidad at karanasan ng gumagamit ng bawat tapos na pump. Ang pump core ay isa ring pangunahing pinag-aalala ng lahat ng may-katuturang mamimili. Ang sumusunod ay isang malalimang teknikal na pagsusuri at gabay sa pamamahala ng pagkuha para sa mga cosmetic lotion pump core, na sumasaklaw sa kahulugan, teknikal na diwa, prinsipyo ng paggana, at mga pangunahing control point ng supply chain. Gumawa kami ng maikling pagsusuri, at ang nilalaman ay para lamang sa sanggunian para sa mga mamimili sa loob ng premium chain:
Isa
Ang kahulugan at teknikal na kakanyahan ng elemento ng bomba
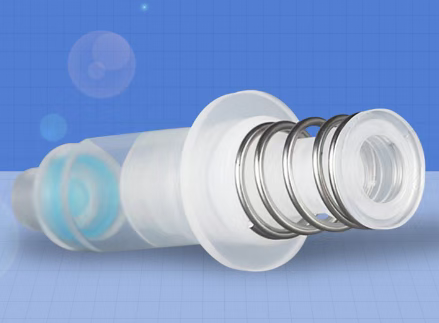
Kahulugan: Ang pump core ay ang core drive system ng lotion pump. Ito ay isang precision component na bumubuo ng negatibo/positibong presyon sa pamamagitan ng mekanikal na istruktura, na nakakamit ng quantitative liquid output at sealed preservation. Ang performance nito ay direktang tumutukoy sa karanasan ng gumagamit ng produkto (tulad ng katumpakan ng liquid output, kinis ng pagpindot, at sealing).
Mga sistemang mekanikal na micro-engineered: pagsasama ng spring mechanics, fluid dynamics, at tribological design sa loob ng isang espasyo na may diyametrong 8-25mm.
Agham ng Interface ng mga Materyales: Paglutas ng mga salungatan sa pagiging tugma sa pagitan ng salamin, metal, plastik, at likido (tulad ng resistensya sa alkohol at anti-kristalisasyon).
Inhinyeriya ng pagiging maaasahan sa buhay: Nangangailangan ng pagtitiis sa ≥5000 na mga pagsubok sa compression (International Standard ISO 22718)
Mga pangunahing parametro:
Katumpakan ng dami ng dispensing: ±0.02g (hal., 0.18g/bomba)
Puwersang panimulang: 30-60N (saklaw na maaaring gamitin para sa mga sanggol)
Natitirang nilalaman: ≤5% (kinakailangan ng EU EC 1223/2009)
DALAWA
Prinsipyo ng pagpapatakbo ng core ng bomba (apat na yugtong siklo)
1. Pagpindot ng stroke
Itinutulak ng ulo ng presser ang piston rod pababa, na siyang pumipiga sa pangunahing spring.
Ang piston seal ay nagbubuklod sa likidong imbakan sa atmospera.
2. Pagbuo ng vacuum
Ang piston ay gumagalaw pababa, na nagiging sanhi ng pagtaas ng volume ng pump chamber, at ang internal gas pressure ay mas mababa kaysa sa gas pressure sa loob ng bote.
Ang likido mula sa loob ng bote ay pumapasok sa silid ng bomba sa pamamagitan ng bola ng balbula sa ilalim na nakabukas sa itaas.
3. Pagbabalik-tanaw ng paagusan
Pagkatapos bitawan, ang pangunahing spring ay tumalbog pabalik at itinutulak ang piston pataas
Ang bola ng balbula sa ilalim ay nagsasara, na binabawasan ang dami ng silid ng bomba at lumilikha ng positibong presyon.
Ang likido ay ibinubuga mula sa nozzle pagkatapos mabuksan ang balbula ng piston.
4. I-reset ang selyo
Kapag bumalik ang piston sa orihinal nitong posisyon, itinutulak ng auxiliary spring ang sealing ring upang magsara
Ang silid ng bomba ay nakahiwalay mula sa labas ng mundo upang maiwasan ang oksihenasyon/pagsumpungin
Mga punto ng kontrol ng katumpakan:
Toleransya sa diyametro ng bola ng balbula ≤ 0.03mm (para sa pagkontrol sa sensitibidad ng pagbukas at pagsasara)
Paglihis ng halaga ng Spring K ±5% (upang matiyak ang pare-parehong output ng likido)
TATLO
Mga Pangunahing Teknolohiya para sa Paggawa ng Pump Core
Pagpili ng materyal (pag-iwas sa panganib ng pagkabigo)
| Mga Bahagi | Mga pangunahing materyales | Mga pangunahing kinakailangan sa pagganap |
| tagsibol | SUS304/SUS316 hindi kinakalawang na asero | Walang kalawang pagkatapos ng 96 oras na pagsubok sa pag-spray ng asin (5% NaCl) |
| Selyo ng piston | PTFE/Binagong PE | Antas ng pamamaga sa mga solvent ng alkohol <1.5% |
| Bola ng balbula | Salamin/Seramiko/316L na Bakal | Error sa pag-ikot ≤ 0.01mm |
| katawan ng bomba | PP/HDPE na grado sa pagkain | Paglaban sa paglipat ng mahahalagang langis (pagsubok ng ethyl decanoate) |
Mga kahirapan sa pagkontrol ng proseso
Spring winding: Kinokontrol ng CNC machine tool ang diyametro ng alambre na ±0.02mm, inaalis ang stress tempering deformation.
Pagproseso ng sealing surface: Binabawasan ng piston rod mirror polishing (Ra≤0.2μm) ang coefficient of friction.
Ultrasonic welding: Enerhiya na tumpak hanggang ±5J, na pumipigil sa thermal deformation ng mga plastik na bahagi.
Malinis na pagpupulong: Class 1000 cleanroom upang maiwasan ang kontaminasyon ng particulate
APAT
Mga Pangunahing Elemento ng Kontrol sa Pagkuha
Mga ipinag-uutos na tuntunin ng teknikal na kasunduan
1. Pag-verify ng Pagkakatugma:
72 oras na pagsubok sa paglulubog (bilis ng pagbabago ng masa ≤0.5%)
Tatlong siklo ng mababang temperatura (-20℃) / mataas na temperatura (50℃) na pagkabigla.
2. Kahusayan sa paggana:
5000 magkakasunod na pagpipindot (pagbabago-bago ng dami ng dispensing ≤ ±10%)
Isabit nang patiwarik sa loob ng 24 oras nang walang tagas
3. Kaligtasan sa kemikal:
Paglipat ng mabibigat na metal (Pb≤0.5ppm, Cd≤0.1ppm)
Hindi nakita ang NP/NPE (EU REACH Annex XVII)
Istratehiya sa pag-optimize ng gastos
Modular na pagkuha: Istandardisadong pangunahing core ng bomba (na bumubuo sa 60% ng gastos), tanging ang nozzle/decorative cap lamang ang ginawa para sa pagpapasadya.
Pagbabahagi ng amag: Makipagtulungan sa 3-5 brand upang i-customize ang mga amag mula sa mga tagagawa, na makakabawas sa gastos sa bawat amag.
Checklist ng Pag-audit ng Supplier
Pagawaan para sa paghubog ng iniksyon: Mayroon ba itong mold temperature controller (upang makontrol ang crystallinity)?
Pagawaan para sa tagsibol: Mayroon ba itong optical sorting machine (para tanggalin ang mga deformed na produkto)?
Laboratoryo: Mayroon ba itong kagamitan sa pagsusuri ng HPLC (para sa plasticizer screening)?
Sistema ng pagsubaybay: Ang bawat core ng bomba ay minarkahan ng laser (traceability ng batch ng produksyon).
Mga kaso ng pagkabigo sa industriya at mga aral na natutunan
Kristalisasyon at pagbabara ng cartridge ng serum pump: Dahil sa pagkabigong masubukan ang compatibility ng produkto (na naglalaman ng 1,3-propanediol) sa PE sealing ring, 100,000 bote ng produkto ang binawi. Ang estratehiya sa pagtugon: Kinakailangan para sa supplier na magbigay ng ulat sa compatibility ng CMA.
Pagputok ng core ng sunscreen spray pump: Kinakalawang ng propellant (dimethyl ether) ang spring, na nagdulot ng pagkabasag. Ang pagpapalit nito ng 316L stainless steel ay nagpataas ng gastos ng 30%, ngunit ang rate ng reklamo ng customer ay bumaba ng 98%.
Pag-drift ng output ng core ng bomba: Ang spring ay hindi nilagyan ng stress-relief annealed, at ang K-value ay bumaba ng 15% pagkatapos ng 3 buwang paggamit. Nalutas ito sa pamamagitan ng paggamit ng proseso ng pre-compression treatment.
LIMA
Pag-unlad ng Teknolohiya
1. Berdeng core ng bomba:
Natatanggal na disenyo (binabawasan ng kapalit na core ang paggamit ng plastik ng 80%)
Springless pump (pneumatic driven, na lumulutas sa problema ng pag-recycle ng metal)
2. Matalinong core ng bomba:
Pagbibilang ng piezoelectric sensor (ipinapaalala sa iyo na lagyan muli ng dami)
Patong na antimicrobial (paggamot sa octenidine hydrochloride)
Sa pamamagitan ng pag-master sa esensya ng teknolohiya ng pump core at pagtatatag ng isang three-in-one management system ng material database, functional testing, at supplier capability matrix, mahigit 90% ng mga panganib sa kalidad ang maiiwasan, habang binabawasan ang kabuuang gastos sa pagkuha ng 15%-25%.
Oras ng pag-post: Oktubre-29-2025