
பம்ப் கோர் என்பது அனைத்து வகையான பம்ப் ஹெட்களிலும் உள்ள ஒரு முக்கிய, மையத் துல்லியமான பாகமாகும். இது, தயாரிக்கப்பட்ட ஒவ்வொரு பம்பின் தரத்தையும் பயனர் அனுபவத்தையும் நேரடியாகத் தீர்மானிக்கிறது. மேலும், பம்ப் கோர் என்பது தொடர்புடைய அனைத்து கொள்முதல் செய்பவர்களுக்கும் ஒரு முக்கியக் கவலையாகும். பின்வருவது, அழகுசாதன லோஷன் பம்ப் கோர்களுக்கான ஒரு ஆழமான தொழில்நுட்பப் பகுப்பாய்வு மற்றும் கொள்முதல் மேலாண்மை வழிகாட்டியாகும். இது, வரையறை, தொழில்நுட்ப சாராம்சம், செயல்படும் கொள்கை மற்றும் விநியோகச் சங்கிலியின் முக்கியக் கட்டுப்பாட்டுப் புள்ளிகளை உள்ளடக்கியுள்ளது. நாங்கள் ஒரு சுருக்கமான பகுப்பாய்வைச் செய்துள்ளோம், மேலும் இதன் உள்ளடக்கம் உயர்தரச் சங்கிலிக்குள் உள்ள கொள்முதல் செய்பவர்களின் குறிப்புக்காக மட்டுமேயாகும்.
ஒன்று
பம்ப் உறுப்பின் வரையறை மற்றும் தொழில்நுட்ப சாராம்சம்
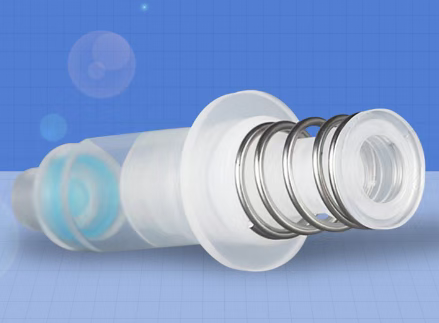
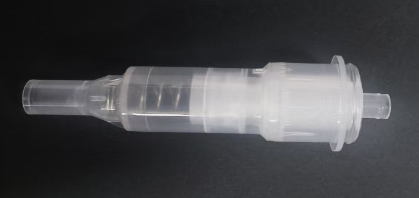
வரையறை: பம்ப் கோர் என்பது லோஷன் பம்பின் மைய இயக்க அமைப்பாகும். இது ஒரு துல்லியமான பாகமாகும், இது இயந்திரக் கட்டமைப்பின் மூலம் எதிர்மறை/நேர்மறை அழுத்தத்தை உருவாக்கி, அளவான திரவ வெளியீட்டையும், காற்றுப்புகாத பாதுகாப்பையும் உறுதி செய்கிறது. இதன் செயல்திறன், தயாரிப்பைப் பயன்படுத்தும் பயனரின் அனுபவத்தை (திரவ வெளியீட்டின் துல்லியம், பிழிதலின் மென்மை மற்றும் காற்றுப்புகாத தன்மை போன்றவை) நேரடியாகத் தீர்மானிக்கிறது.
நுண்-பொறியியல் இயந்திர அமைப்புகள்: 8-25 மிமீ விட்டம் கொண்ட ஒரு இடத்திற்குள் சுருள் இயக்கவியல், பாய்ம இயக்கவியல் மற்றும் உராய்வியல் வடிவமைப்பு ஆகியவற்றை ஒருங்கிணைத்தல்.
பொருள் இடைமுக அறிவியல்: கண்ணாடி, உலோகம், நெகிழி மற்றும் திரவம் ஆகியவற்றுக்கு இடையேயான பொருந்தாமைச் சிக்கல்களைத் தீர்ப்பது (எ.கா., ஆல்கஹால் எதிர்ப்பு மற்றும் படிகமாதல் எதிர்ப்பு).
ஆயுள் நம்பகத்தன்மை பொறியியல்: குறைந்தது 5000 அமுக்கச் சோதனைகளைத் தாங்க வேண்டும் (சர்வதேசத் தரநிலை ISO 22718)
முக்கிய அளவுருக்கள்:
வழங்கும் அளவின் துல்லியத்தன்மை: ±0.02கி (எ.கா., ஒரு பம்பிற்கு 0.18கி)
ஆரம்ப விசை: 30-60N (பச்சிளம் குழந்தைகளுக்கான இயக்க வரம்பு)
எஞ்சிய உள்ளடக்கம்: ≤5% (ஐரோப்பிய ஒன்றிய EC 1223/2009 விதிமுறை)
இரண்டு
பம்ப் கோரின் செயல்படும் கொள்கை (நான்கு-கட்ட சுழற்சி)
1. அழுத்தும் அசைவு
அழுத்தத் தலை, பிஸ்டன் தண்டை கீழ்நோக்கித் தள்ளி, பிரதான சுருளை அழுத்துகிறது.
பிஸ்டன் சீல், திரவக் கொள்கலனை வளிமண்டலத்திலிருந்து மூடிப் பாதுகாக்கிறது.
2. வெற்றிட உருவாக்கம்
பிஸ்டன் கீழ்நோக்கி நகர்வதால், பம்ப் அறையின் கன அளவு அதிகரிக்கிறது, மேலும் உள் வாயு அழுத்தம், பாட்டிலுக்குள் இருக்கும் வாயு அழுத்தத்தை விடக் குறைவாகிறது.
பாட்டிலின் உள்ளிருந்து திரவம், மேலிருந்து திறக்கும் கீழ் வால்வு பந்து வழியாக பம்ப் அறைக்குள் நுழைகிறது.
3. மீள் வடிகால்
விடுவிக்கப்பட்ட பிறகு, பிரதான சுருள் மீண்டு எழுந்து பிஸ்டனை மேல்நோக்கித் தள்ளுகிறது.
கீழ் வால்வு பந்து மூடுவதால், பம்ப் அறையின் கொள்ளளவு குறைந்து நேர்மறை அழுத்தம் உருவாகிறது.
பிஸ்டன் வால்வு திறக்கப்பட்ட பிறகு, முனையிலிருந்து திரவம் வெளியேற்றப்படுகிறது.
4. சீலை மீட்டமைக்கவும்
பிஸ்டன் அதன் அசல் நிலைக்குத் திரும்பும்போது, துணை ஸ்பிரிங் சீலிங் வளையத்தை மூடுவதற்குத் தள்ளுகிறது.
ஆக்சிஜனேற்றம்/ஆவியாதலைத் தடுப்பதற்காக, பம்ப் அறை வெளி உலகத்திலிருந்து தனிமைப்படுத்தப்பட்டுள்ளது.
துல்லியமான கட்டுப்பாட்டுப் புள்ளிகள்:
வால்வு பந்தின் விட்டம் சகிப்புத்தன்மை ≤ 0.03 மிமீ (திறப்பு மற்றும் மூடல் உணர்திறனைக் கட்டுப்படுத்துவதற்காக)
ஸ்பிரிங் K மதிப்பு விலகல் ±5% (சீரான திரவ வெளியீட்டை உறுதி செய்ய)
மூன்று
பம்ப் கோர் உற்பத்திக்கான முக்கிய தொழில்நுட்பங்கள்
பொருள் தேர்வு (தோல்வி அபாயத்தைத் தவிர்த்தல்)
| கூறுகள் | முக்கிய நீரோட்டப் பொருட்கள் | முக்கிய செயல்திறன் தேவைகள் |
| வசந்தம் | SUS304/SUS316 துருப்பிடிக்காத எஃகு | 96 மணி நேர உப்புத் தெளிப்பு சோதனைக்குப் (5% NaCl) பிறகும் துருப்பிடிக்கவில்லை. |
| பிஸ்டன் சீல் | PTFE/மாற்றியமைக்கப்பட்ட PE | ஆல்கஹால் கரைப்பான்களில் வீக்க விகிதம் <1.5% |
| வால்வு பந்து | கண்ணாடி/பீங்கான்/316L எஃகு | வட்டவடிவப் பிழை ≤ 0.01மிமீ |
| பம்ப் பாடி | PP/HDPE உணவுத் தரம் | அத்தியாவசிய எண்ணெய் இடப்பெயர்ச்சிக்கு எதிர்ப்பு (எத்தில் டெக்கானோயேட் சோதனை) |
செயல்முறைக் கட்டுப்பாட்டில் உள்ள சிக்கல்கள்
சுருள் சுற்றல்: CNC இயந்திரக் கருவியானது கம்பியின் விட்டத்தை ±0.02 மிமீ அளவிற்குள் கட்டுப்படுத்தி, அழுத்தத்தால் ஏற்படும் உருக்குலைவை நீக்குகிறது.
சீல் மேற்பரப்பு செயலாக்கம்: பிஸ்டன் தண்டு கண்ணாடி போன்ற மெருகூட்டல் (Ra≤0.2μm) உராய்வுக் குணகத்தைக் குறைக்கிறது.
மீயொலி பற்றவைப்பு: ±5J வரையிலான ஆற்றல் துல்லியம், நெகிழிப் பாகங்களின் வெப்ப உருமாற்றத்தைத் தடுக்கிறது.
தூய்மையான அமைப்பு: துகள் மாசுபாட்டைத் தடுக்க வகுப்பு 1000 தூய்மையான அறை.
நான்கு
கொள்முதல் மையக் கட்டுப்பாட்டு கூறுகள்
தொழில்நுட்ப ஒப்பந்தத்தின் கட்டாய விதிமுறைகள்
1. இணக்கத்தன்மை சரிபார்ப்பு:
72 மணி நேர மூழ்கல் சோதனை (நிறை மாற்ற விகிதம் ≤0.5%)
குறைந்த வெப்பநிலை (-20℃) / உயர் வெப்பநிலை (50℃) அதிர்ச்சியின் மூன்று சுழற்சிகள்.
2. செயல்பாட்டு நம்பகத்தன்மை:
தொடர்ச்சியாக 5000 முறை அழுத்துதல் (வெளியேற்றப்படும் கன அளவில் ஏற்ற இறக்கம் ≤ ±10%)
24 மணி நேரம் கசிவு இல்லாமல் தலைகீழாகத் தொங்க விடுங்கள்.
3. இரசாயனப் பாதுகாப்பு:
கன உலோக இடப்பெயர்வு (Pb≤0.5ppm, Cd≤0.1ppm)
NP/NPE கண்டறியப்படவில்லை (EU REACH இணைப்பு XVII)
செலவு உகப்பாக்க உத்தி
தொகுப்புமுறை கொள்முதல்: தரப்படுத்தப்பட்ட அடிப்படை பம்ப் கோர் (செலவில் 60%), முனை/அலங்கார மூடி மட்டும் தனிப்பயனாக்கப்படுகிறது.
அச்சுப் பகிர்வு: உற்பத்தியாளர்களிடமிருந்து அச்சுகளைத் தனிப்பயனாக்க 3-5 பிராண்டுகளுடன் இணைந்து பணியாற்றுவதன் மூலம், ஒரு அச்சின் விலையைக் குறைக்கலாம்.
வழங்குநர் தணிக்கை சரிபார்ப்புப் பட்டியல்
ஊசி வார்ப்புப் பட்டறை: இதில் (படிகத்தன்மையைக் கட்டுப்படுத்துவதற்கான) அச்சு வெப்பநிலை கட்டுப்படுத்தி பொருத்தப்பட்டுள்ளதா?
ஸ்பிரிங் பட்டறை: அதில் (வடிவம் மாறிய பொருட்களை அகற்றுவதற்கான) ஒளியியல் வகைப்படுத்தும் இயந்திரம் உள்ளதா?
ஆய்வகம்: அதில் (பிளாஸ்டிசைசர் பரிசோதனைக்கான) HPLC சோதனை உபகரணங்கள் உள்ளதா?
தடமறியும் அமைப்பு: ஒவ்வொரு பம்ப் கோரும் லேசர் மூலம் குறியிடப்பட்டுள்ளது (உற்பத்தித் தொகுதி தடமறிதல்).
தொழில்துறை தோல்வி வழக்குகள் மற்றும் கற்றுக்கொண்ட பாடங்கள்
சீரம் பம்ப் கார்ட்ரிட்ஜில் படிகமாதல் மற்றும் அடைப்பு: (1,3-புரோபேன்டையால் கொண்ட) தயாரிப்பின் இணக்கத்தன்மையை PE சீலிங் ரிங்குடன் சோதிக்கத் தவறியதன் காரணமாக, 100,000 பாட்டில் தயாரிப்பு திரும்பப் பெறப்பட்டது. இதற்கான பதில் நடவடிக்கை: விநியோகஸ்தர் ஒரு CMA இணக்கத்தன்மை அறிக்கையை வழங்குவதைக் கட்டாயமாக்குதல்.
சன்ஸ்கிரீன் ஸ்ப்ரே பம்ப் கோர் வெடித்தது: உந்துவிசைப் பொருளான (டைமெத்தில் ஈதர்) ஸ்பிரிங்கை அரித்து, நொறுங்கும் முறிவை ஏற்படுத்தியது. 316L துருப்பிடிக்காத எஃகு கொண்டு மாற்றியதால் செலவு 30% அதிகரித்தது, ஆனால் வாடிக்கையாளர் புகார் விகிதம் 98% குறைந்தது.
பம்ப் கோர் வெளியீட்டு விலகல்: சுருள்வில்லுக்கு அழுத்தத் தணிப்பு பதப்படுத்தல் செய்யப்படாததால், 3 மாதப் பயன்பாட்டிற்குப் பிறகு K-மதிப்பு 15% குறைந்தது. முன்-அழுத்தச் சிகிச்சை செயல்முறையைப் பயன்படுத்துவதன் மூலம் இது சரிசெய்யப்பட்டது.
ஐந்து
தொழில்நுட்ப மேம்பாடு
1. பச்சை பம்ப் கோர்:
கழற்றக்கூடிய வடிவமைப்பு (மாற்று உள்ளகம் பிளாஸ்டிக் பயன்பாட்டை 80% குறைக்கிறது)
சுருள்வில் இல்லாத பம்ப் (காற்றழுத்தத்தால் இயக்கப்படுவது, உலோக மறுசுழற்சி சிக்கலைத் தீர்க்கிறது)
2. நுண்ணறிவு பம்ப் கோர்:
அழுத்தமின் உணரியின் எண்ணுதல் (அளவை மீண்டும் நிரப்ப நினைவூட்டுகிறது)
நுண்ணுயிர் எதிர்ப்புப் பூச்சு (ஆக்டெனிடின் ஹைட்ரோகுளோரைடு சிகிச்சை)
பம்ப் கோர் தொழில்நுட்பத்தின் சாராம்சத்தில் தேர்ச்சி பெற்று, மூலப்பொருள் தரவுத்தளம், செயல்பாட்டுச் சோதனை மற்றும் வழங்குநர் திறன் அணி ஆகிய மூன்றையும் உள்ளடக்கிய ஒரு மேலாண்மை அமைப்பை நிறுவுவதன் மூலம், 90%க்கும் மேற்பட்ட தர அபாயங்களைத் தவிர்க்க முடியும், அதே நேரத்தில் ஒட்டுமொத்த கொள்முதல் செலவுகளையும் 15%-25% வரை குறைக்கலாம்.
பதிவிட்ட நேரம்: அக்டோபர் 29, 2025