
Sūkņa serde ir galvenā, precīza sastāvdaļa visu veidu sūkņu galviņās, kas tieši nosaka katra gatavā sūkņa kvalitāti un lietotāja pieredzi. Sūkņa serde ir arī galvenā problēma visiem attiecīgajiem pircējiem. Tālāk ir sniegta padziļināta tehniskā analīze un iepirkumu pārvaldības rokasgrāmata kosmētikas losjonu sūkņu serdeņiem, kas aptver piegādes ķēdes definīciju, tehnisko būtību, darbības principu un galvenos kontroles punktus. Esam veikuši īsu analīzi, un saturs ir paredzēts tikai uzziņai pircējiem premium ķēdē:
Viens
Sūkņa elementa definīcija un tehniskā būtība
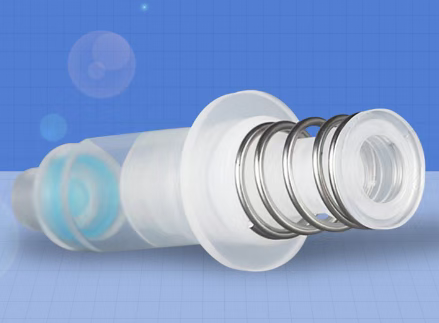
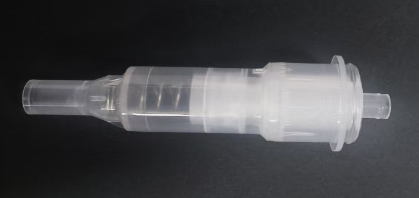
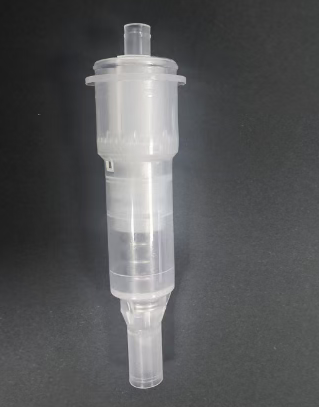
Definīcija: Sūkņa kodols ir losjona sūkņa kodola piedziņas sistēma. Tā ir precīza sastāvdaļa, kas, izmantojot mehānisku struktūru, rada negatīvu/pozitīvu spiedienu, panākot kvantitatīvu šķidruma izvadi un hermētiskumu. Tās darbība tieši nosaka produkta lietotāja pieredzi (piemēram, šķidruma izvades precizitāti, presēšanas gludumu un hermētiskumu).
Mikroinženierijas mehāniskās sistēmas: atsperu mehānikas, šķidrumu dinamikas un triboloģiskā dizaina integrēšana telpā ar diametru 8–25 mm.
Materiālu saskarnes zinātne: stikla, metāla, plastmasas un šķidruma saderības konfliktu risināšana (piemēram, izturība pret alkoholu un antikristalizācija).
Dzīves uzticamības inženierija: Nepieciešama ≥5000 saspiešanas testu izturēšana (starptautiskais standarts ISO 22718)
Galvenie parametri:
Izvades tilpuma precizitāte: ±0,02 g (piemēram, 0,18 g/sūknis)
Iedarbināšanas spēks: 30–60 N (darba diapazons zīdaiņiem)
Atlieku saturs: ≤5% (ES EK 1223/2009 prasība)
DIVI
Sūkņa kodola darbības princips (četru posmu cikls)
1. Spiešanas gājiens
Spiedes galva spiež virzuļa stieni uz leju, saspiežot galveno atsperi.
Virzuļa blīvējums noslēdz šķidruma rezervuāru ar atmosfēru.
2. Vakuuma veidošanās
Virzulis virzās uz leju, kā rezultātā palielinās sūkņa kameras tilpums un iekšējais gāzes spiediens ir mazāks par gāzes spiedienu balona iekšpusē.
Šķidrums no pudeles iekšpuses nonāk sūkņa kamerā caur augšējo atveri apakšējā vārsta lodītē.
3. Atsitiena drenāža
Pēc atlaišanas galvenā atspere atsitas un spiež virzuli uz augšu
Apakšējā vārsta lodīte aizveras, samazinot sūkņa kameras tilpumu un radot pozitīvu spiedienu.
Pēc virzuļa vārsta atvēršanas no sprauslas izplūst šķidrums.
4. Atiestatiet blīvējumu
Kad virzulis atgriežas sākotnējā pozīcijā, palīgatspere nospiež blīvgredzenu, lai aizvērtu
Sūkņa kamera ir izolēta no ārpasaules, lai novērstu oksidēšanos/iztvaikošanu
Precīzijas kontroles punkti:
Vārsta lodītes diametra pielaide ≤ 0,03 mm (atvēršanas un aizvēršanas jutības kontrolei)
Atsperes K vērtības novirze ±5% (lai nodrošinātu vienmērīgu šķidruma izvadi)
TRĪS
Galvenās tehnoloģijas sūkņu serdeņu ražošanā
Materiālu izvēle (bojājumu riska novēršana)
| Sastāvdaļas | Galvenie materiāli | Galvenās veiktspējas prasības |
| pavasaris | SUS304/SUS316 nerūsējošais tērauds | Nav rūsas pēc 96 stundu sālsūdens testa (5% NaCl) |
| Virzuļa blīvējums | PTFE/modificēts PE | Uzbriešanas ātrums spirta šķīdinātājos <1,5% |
| Vārsta bumba | Stikls/Keramika/316L tērauds | Apaļuma kļūda ≤ 0,01 mm |
| sūkņa korpuss | Pārtikas kvalitātes PP/HDPE | Izturība pret ēterisko eļļu migrāciju (etildekanoāta tests) |
Grūtības procesa kontrolē
Atsperes tinums: CNC darbgalds kontrolē stieples diametru ±0,02 mm, novēršot sprieguma rūdīšanas deformāciju.
Blīvējuma virsmas apstrāde: Virzuļa stieņa spoguļpulēšana (Ra≤0.2μm) samazina berzes koeficientu.
Ultraskaņas metināšana: enerģija ar precizitāti līdz ±5 J, novēršot plastmasas detaļu termisko deformāciju.
Tīra montāža: 1000. klases tīrtelpa, lai novērstu daļiņu piesārņojumu
ČETRI
Iepirkumu galvenie kontroles elementi
Tehniskā līguma obligātie noteikumi
1. Saderības pārbaude:
72 stundu iegremdēšanas tests (masas izmaiņu ātrums ≤0,5%)
Trīs zemas temperatūras (-20 ℃) / augstas temperatūras (50 ℃) trieciena cikli.
2. Funkcionālā uzticamība:
5000 secīgas nospiešanas (izsniegšanas tilpuma svārstības ≤ ±10%)
Pakārt otrādi 24 stundas bez noplūdes
3. Ķīmiskā drošība:
Smago metālu migrācija (Pb≤0,5 ppm, Cd≤0,1 ppm)
NP/NPE nav konstatēti (ES REACH XVII pielikums)
Izmaksu optimizācijas stratēģija
Modulārs iepirkums: standartizēts pamata sūkņa kodols (veido 60% no izmaksām), pielāgots ir tikai sprausla/dekoratīvais vāciņš.
Veidņu koplietošana: sadarbojieties ar 3–5 zīmoliem, lai pielāgotu ražotāju veidnes, samazinot izmaksas par vienu veidni.
Piegādātāju audita kontrolsaraksts
Iesmidzināšanas formēšanas darbnīca: vai tā ir aprīkota ar veidnes temperatūras regulatoru (kristāliskuma kontrolei)?
Pavasara darbnīca: Vai tai ir optiskā šķirošanas iekārta (deformētu izstrādājumu noņemšanai)?
Laboratorija: Vai tai ir HPLC testēšanas aprīkojums (plastifikatoru skrīningam)?
Izsekojamības sistēma: Katrs sūkņa kodols ir marķēts ar lāzeru (ražošanas partijas izsekojamība).
Nozares neveiksmju gadījumi un gūtās mācības
Seruma sūkņa kārtridža kristalizācija un aizsērēšana: Tā kā netika pārbaudīta produkta (kas satur 1,3-propāndiolu) saderība ar PE blīvējuma gredzenu, tika atsauktas 100 000 produkta pudeļu. Atbildes stratēģija: obligāta prasība piegādātājam sniegt CMA saderības ziņojumu.
Saules aizsargkrēma aerosola sūkņa serdes plīsums: propelents (dimetilēteris) korodēja atsperi, izraisot trauslu lūzumu. Aizvietojot to ar 316L nerūsējošo tēraudu, izmaksas palielinājās par 30 %, bet klientu sūdzību līmenis samazinājās par 98 %.
Sūkņa serdes jaudas nobīde: Atspere nebija pakļauta sprieguma mazināšanai, un pēc 3 mēnešu lietošanas K vērtība samazinājās par 15 %. Tas tika novērsts, izmantojot iepriekšējas saspiešanas apstrādes procesu.
PIECI
Tehnoloģiju attīstība
1. Zaļā sūkņa kodols:
Noņemams dizains (nomaiņas serde samazina plastmasas patēriņu par 80 %)
Bezatsperu sūknis (pneimatiski darbināms, atrisina metāla pārstrādes problēmu)
2. Inteliģentā sūkņa kodols:
Pjezoelektriskā sensora skaitīšana (atgādina par daudzuma papildināšanu)
Antimikrobiālais pārklājums (apstrāde ar oktenidīna hidrohlorīdu)
Apgūstot sūkņa kodola tehnoloģijas būtību un izveidojot trīs vienā pārvaldības sistēmu, kas ietver materiālu datubāzi, funkcionālo testēšanu un piegādātāju spēju matricu, var novērst vairāk nekā 90% kvalitātes risku, vienlaikus samazinot kopējās iepirkuma izmaksas par 15%-25%.
Publicēšanas laiks: 2025. gada 29. oktobris