
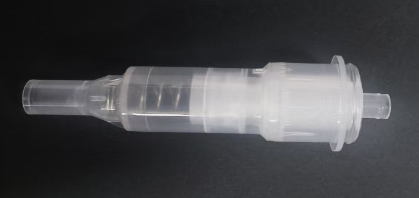
Сорғы өзегі барлық сорғы бастарының негізгі, дәлдік компоненті болып табылады, әрбір дайын сорғының сапасы мен пайдаланушы тәжірибесін тікелей анықтайды. Сорғы өзегі сонымен қатар барлық тиісті сатып алушылар үшін маңызды мәселе болып табылады. Төменде косметикалық лосьон сорғыларының өзектеріне арналған терең техникалық талдау және сатып алуды басқару нұсқаулығы берілген, онда жеткізу тізбегінің анықтамасы, техникалық мәні, жұмыс принципі және негізгі басқару нүктелері қамтылған. Біз қысқаша талдау жасадық, ал мазмұны тек премиум тізбектегі сатып алушылар үшін анықтама ретінде берілген:
Бір
Сорғы элементінің анықтамасы және техникалық мәні
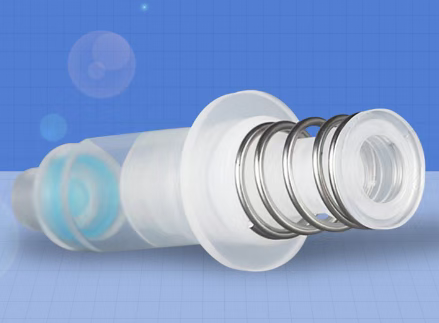
Анықтама: Сорғының өзегі - лосьон сорғысының негізгі жетек жүйесі. Бұл механикалық құрылым арқылы теріс/оң қысым тудыратын, сандық сұйықтық шығаруға және тығыздалған сақтауға қол жеткізетін дәлдік компоненті. Оның өнімділігі өнімнің пайдаланушы тәжірибесіне тікелей байланысты (мысалы, сұйықтық шығару дәлдігі, басу тегістігі және тығыздау).
Микроинженерияланған механикалық жүйелер: диаметрі 8-25 мм кеңістікте серіппе механикасын, сұйықтық динамикасын және трибологиялық дизайнды біріктіру.
Материалдар интерфейсі ғылымы: шыны, металл, пластик және сұйықтық арасындағы үйлесімділік қақтығыстарын шешу (мысалы, спиртке төзімділік және кристалдануға қарсылық).
Өмірлік сенімділік инженериясы: ≥5000 қысу сынағына төтеп беруді талап етеді (ISO 22718 халықаралық стандарты)
Негізгі параметрлер:
Дозалау көлемінің дәлдігі: ±0,02 г (мысалы, 0,18 г/сорғы)
Бастапқы күш: 30-60N (нәрестелерге арналған жұмыс диапазоны)
Қалдық мөлшері: ≤5% (ЕО EC 1223/2009 талабы)
ЕКІ
Сорғы өзегінің жұмыс принципі (төрт сатылы цикл)
1. Басу соққысы
Басқыш басы поршень штангасын төмен қарай итеріп, негізгі серіппені қысады.
Поршень тығыздағышы сұйықтық резервуарын атмосфераға тығыздайды.
2. Вакуумның пайда болуы
Поршень төмен қарай жылжиды, бұл сорғы камерасының көлемінің ұлғаюына және ішкі газ қысымының бөтелке ішіндегі газ қысымынан аз болуына әкеледі.
Бөтелкенің ішіндегі сұйықтық сорғы камерасына жоғарғы ашылатын төменгі клапан шары арқылы кіреді.
3. Қайта дренаж
Босатылғаннан кейін негізгі серіппе қайта көтеріліп, поршеньді жоғары қарай итереді
Төменгі клапан шары жабылады, сорғы камерасының көлемін азайтады және оң қысым жасайды.
Поршень клапаны ашылғаннан кейін сұйықтық форсункадан шығарылады.
4. Тығыздағышты қалпына келтіріңіз
Поршень бастапқы қалпына оралғанда, көмекші серіппе тығыздағыш сақинаны жабу үшін итереді.
Сорғы камерасы тотығу/булануды болдырмау үшін сыртқы әлемнен оқшауланған
Дәлдікті бақылау нүктелері:
Клапан шарының диаметріне төзімділік ≤ 0,03 мм (ашылу және жабылу сезімталдығын басқару үшін)
Серіппелі K мәнінің ауытқуы ±5% (сұйықтықтың тұрақты шығуын қамтамасыз ету үшін)
ҮШ
Сорғы өзегін өндірудің негізгі технологиялары
Материалды таңдау (сәтсіздік қаупін болдырмау)
| Компоненттер | Негізгі материалдар | Негізгі өнімділік талаптары |
| көктем | SUS304/SUS316 тот баспайтын болат | 96 сағаттық тұзды шашыратудан кейін тот баспайды (5% NaCl) |
| Поршень тығыздағышы | PTFE/Өзгертілген PE | Спирт еріткіштеріндегі ісіну жылдамдығы <1,5% |
| Клапан шары | Шыны/керамика/316L болат | Дөңгелектік қателік ≤ 0,01 мм |
| сорғы корпусы | PP/HDPE тағамдық сапасы | Эфир майының миграциясына төзімділік (этил деканоат сынағы) |
Процесті басқарудағы қиындықтар
Серіппелі орамасы: CNC станок құралы сымның диаметрін ±0,02 мм басқарады, бұл кернеуді шынықтыру деформациясын болдырмайды.
Беткі қабатты өңдеу: Поршеньді шыбықпен айнамен жылтырату (Ra≤0.2μm) үйкеліс коэффициентін төмендетеді.
Ультрадыбыстық дәнекерлеу: ±5 Дж дейінгі энергия дәлдігі, пластикалық бөлшектердің термиялық деформациясының алдын алады.
Таза жинау: бөлшектердің ластануын болдырмау үшін 1000 сыныпты таза бөлме
ТӨРТ
Сатып алуды басқарудың негізгі элементтері
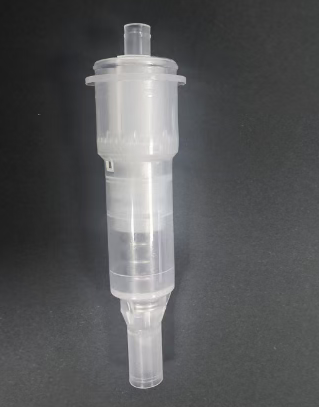
Техникалық келісімнің міндетті шарттары
1. Сәйкестік тексеруі:
72 сағаттық батыру сынағы (массаның өзгеру жылдамдығы ≤0,5%)
Төмен температура (-20℃) / жоғары температура (50℃) соққының үш циклі.
2. Функционалдық сенімділік:
5000 реттік престер (дәрілеу көлемінің ауытқуы ≤ ±10%)
Ағып кетпей, 24 сағат бойы төңкеріп іліп қойыңыз
3. Химиялық қауіпсіздік:
Ауыр металдардың миграциясы (Pb≤0,5ppm, Cd≤0,1ppm)
NP/NPE анықталмады (ЕО REACH XVII қосымшасы)
Шығындарды оңтайландыру стратегиясы
Модульдік сатып алу: Стандартталған негізгі сорғы өзегі (құнының 60%-ын құрайды), тек саптама/сәндік қақпақ теңшелген.
Қалыпты бөлісу: Өндірушілерден қалыптарды теңшеу үшін 3-5 брендпен бірлесіп жұмыс істеңіз, бұл бір қалып үшін шығынды азайтады.
Жеткізуші аудитінің тексеру тізімі
Инъекциялық қалыптау шеберханасы: Ол қалып температурасын реттегішпен жабдықталған ба (кристалдылықты басқару үшін)?
Көктемгі шеберхана: Онда оптикалық сұрыптау машинасы бар ма (деформацияланған өнімдерді алып тастауға арналған)?
Зертхана: Онда HPLC тестілеу жабдығы бар ма (пластификаторды скринингтеу үшін)?
Бақылау жүйесі: Әрбір сорғы өзегі лазермен белгіленген (өндірістік партияны бақылау).
Салалық сәтсіздік жағдайлары және алынған сабақтар
Сарысу сорғысы картриджінің кристалдануы және бітелуі: Өнімнің (құрамында 1,3-пропандиол бар) полиэтилен тығыздағыш сақинасымен үйлесімділігін тексеру мүмкін болмағандықтан, 100 000 бөтелке өнім кері қайтарылды. Жауап беру стратегиясы: Жеткізушінің CMA үйлесімділігі туралы есеп беруі міндетті талап.
Күннен қорғайтын крем бүріккіш сорғының өзегі жарылды: Отын (диметил эфирі) серіппені коррозияға ұшыратып, сынғыштыққа әкелді. 316L тот баспайтын болатпен ауыстыру шығындарды 30%-ға арттырды, бірақ тұтынушылардың шағымдану деңгейі 98%-ға төмендеді.
Сорғы өзегінің шығыс дрейфі: Серіппе кернеуді жеңілдету үшін күйдірілмеген, ал K мәні 3 ай пайдаланғаннан кейін 15%-ға төмендеген. Бұл мәселе алдын ала қысу процесін қолдану арқылы шешілді.
БЕС
Технологияны дамыту
1. Жасыл сорғы өзегі:
Алынбалы дизайн (алмастырылатын өзек пластикті пайдалануды 80%-ға азайтады)
Серіппесіз сорғы (пневматикалық жетегі бар, металды қайта өңдеу мәселесін шешеді)
2. Ақылды сорғы өзегі:
Пьезоэлектрлік сенсорды санау (мөлшерді толықтыру керектігін еске салады)
Микробқа қарсы жабын (октенидин гидрохлоридімен емдеу)
Сорғы өзегі технологиясының мәнін меңгеру және материалдар базасының, функционалдық тестілеудің және жеткізушілердің мүмкіндіктері матрицасының үшеуін бір жерде басқару жүйесін құру арқылы сапа тәуекелдерінің 90%-дан астамын болдырмауға болады, ал жалпы сатып алу шығындарын 15%-25%-ға төмендетуге болады.
Жарияланған уақыты: 2025 жылғы 29 қазан