
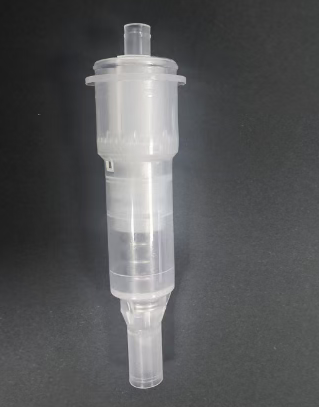
Стрыжань помпы з'яўляецца ключавым, асноўным кампанентам дакладнасці ва ўсіх тыпах галовак помпы, які непасрэдна вызначае якасць і зручнасць выкарыстання кожнага гатовага помпы. Стрыжань помпы таксама з'яўляецца ключавой праблемай для ўсіх адпаведных пакупнікоў. Ніжэй прыведзены падрабязны тэхнічны аналіз і кіраўніцтва па кіраванні закупкамі стрыжняў помпаў для касметычных ласьёнаў, якое ахоплівае вызначэнне, тэхнічную сутнасць, прынцып працы і ключавыя кантрольныя пункты ланцужка паставак. Мы правялі кароткі аналіз, і змест прызначаны толькі для даведкі пакупнікоў у рамках прэміяльнага ланцужка:
Адзін
Вызначэнне і тэхнічная сутнасць элемента помпы
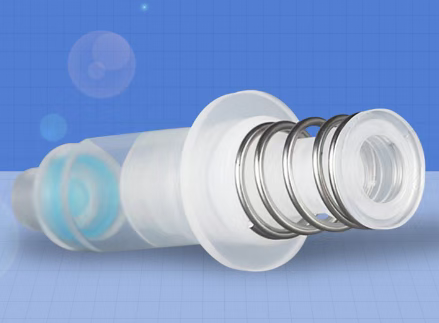
Вызначэнне: Стрыжань помпы — гэта асноўная прывадная сістэма помпы для ласьёна. Гэта дакладны кампанент, які стварае адмоўны/дадатны ціск праз механічную структуру, забяспечваючы колькасны выхад вадкасці і герметычнае захаванне. Яго прадукцыйнасць непасрэдна вызначае ўражанні карыстальніка ад прадукту (напрыклад, дакладнасць выхаду вадкасці, плаўнасць націскання і герметычнасць).
Мікраінжынерныя механічныя сістэмы: інтэграцыя спружыннай механікі, гідрадынамікі і трыбалагічнага праектавання ў прасторы дыяметрам 8-25 мм.
Навука аб інтэрфейсе матэрыялаў: вырашэнне канфліктаў сумяшчальнасці паміж шклом, металам, пластыкам і вадкасцю (напрыклад, устойлівасць да спірту і антыкрышталізацыі).
Тэхніка надзейнасці на працягу тэрміну службы: Патрабуецца вытрымліваць ≥5000 выпрабаванняў на сціск (міжнародны стандарт ISO 22718)
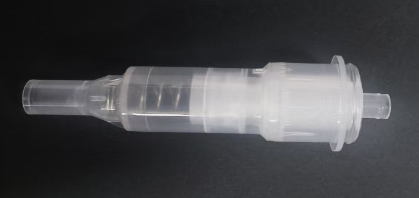
Асноўныя параметры:
Дакладнасць аб'ёму дазавання: ±0,02 г (напрыклад, 0,18 г/помпа)
Пачатковая сіла: 30-60 Н (працоўны дыяпазон для немаўлят)
Рэшткавы ўтрыманне: ≤5% (патрабаванне ЕС 1223/2009)
ДВА
Прынцып працы асноўнага элемента помпы (чатырохступенчаты цыкл)
1. Націскны ход
Прыціскная галоўка штурхае шток поршня ўніз, сціскаючы асноўную спружыну.
Ушчыльненне поршня герметычна ізалюе рэзервуар з вадкасцю ад атмасферы.
2. Утварэнне вакууму
Поршань рухаецца ўніз, у выніку чаго аб'ём камеры помпы павялічваецца, і ўнутраны ціск газу становіцца меншым за ціск газу ўнутры балона.
Вадкасць знутры бутэлькі паступае ў камеру помпы праз ніжні шарыкавы клапан з верхнім адтулінай.
3. Аднаўленне пры зваротным дрэнажы
Пасля адпускання галоўная спружына адскоквае і штурхае поршань уверх
Ніжні шарык клапана зачыняецца, памяншаючы аб'ём камеры помпы і ствараючы станоўчы ціск.
Вадкасць выкідваецца з сопла пасля адкрыцця поршневага клапана.
4. Скіньце ўшчыльняльнік
Калі поршань вяртаецца ў зыходнае становішча, дапаможная спружына націскае на ўшчыльняльнае кольца, каб яно зачынілася
Помпавая камера ізалявана ад знешняга свету, каб прадухіліць акісленне/выпарэнне
Дакладныя кантрольныя кропкі:
Дапушчальнае адхіленне дыяметра шарыка клапана ≤ 0,03 мм (для кантролю адчувальнасці адкрыцця і закрыцця)
Адхіленне значэння K спружыны ±5% (для забеспячэння пастаяннага выхаду вадкасці)
ТРЫ
Ключавыя тэхналогіі для вырабу стрыжняў помпаў
Выбар матэрыялаў (пазбяганне рызыкі адмоваў)
| Кампаненты | Асноўныя матэрыялы | Ключавыя патрабаванні да прадукцыйнасці |
| вясна | Нержавеючая сталь SUS304/SUS316 | Няма іржы пасля 96-гадзіннага выпрабавання ў саляным тумане (5% NaCl) |
| Ушчыльненне поршня | ПТФЭ/мадыфікаваны ПЭ | Хуткасць набракання ў спіртавых растваральніках <1,5% |
| Шаравы клапан | Шкло/Кераміка/Сталь 316L | Памылка кругласці ≤ 0,01 мм |
| корпус помпы | ПП/ПНД харчовага класа | Устойлівасць да міграцыі эфірных алеяў (тэст з этылдэканаатам) |
Цяжкасці ў кантролі працэсаў
Спружынная абмотка: станок з ЧПУ кантралюе дыяметр дроту ±0,02 мм, што ліквідуе дэфармацыю ад адпуску напружанняў.
Апрацоўка паверхні ўшчыльнення: люстраная паліроўка штока поршня (Ra≤0,2 мкм) зніжае каэфіцыент трэння.
Ультрагукавая зварка: энергія з дакладнасцю да ±5 Дж, што прадухіляе цеплавую дэфармацыю пластыкавых дэталяў.
Чыстая зборка: чыстыя памяшканні класа 1000 для прадухілення забруджвання часціцамі
ЧАТЫРЫ
Асноўныя элементы кантролю закупак
Абавязковыя ўмовы тэхнічнага пагаднення
1. Праверка сумяшчальнасці:
72-гадзіннае выпрабаванне на апусканне (хуткасць змены масы ≤0,5%)
Тры цыклы шокавага ўздзеяння пры нізкай тэмпературы (-20℃) / высокай тэмпературы (50℃).
2. Функцыянальная надзейнасць:
5000 паслядоўных націсканняў (ваганні аб'ёму выдачы ≤ ±10%)
Павесьце ўверх дном на 24 гадзіны без працёкаў
3. Хімічная бяспека:
Міграцыя цяжкіх металаў (Pb≤0,5 ppm, Cd≤0,1 ppm)
НП/НПЭ не выяўлены (Дадатак XVII да ЕС REACH)
Стратэгія аптымізацыі выдаткаў
Модульная закупка: стандартызаваны базавы стрыжань помпы (які складае 60% ад кошту), толькі фарсунка/дэкаратыўная вечка індывідуальна вырабляюцца.
Сумеснае выкарыстанне формаў: супрацоўнічайце з 3-5 брэндамі, каб ствараць формы ад вытворцаў па індывідуальных заказах, што зніжае кошт адной формы.
Кантрольны спіс аўдыту пастаўшчыкоў
Цэх ліцця пад ціскам: ці абсталяваны ён кантролерам тэмпературы формы (для кантролю крышталічнасці)?
Вясновы цэх: Ці ёсць у ім аптычная сартавальная машына (для выдалення дэфармаваных вырабаў)?
Лабараторыя: Ці ёсць у ёй абсталяванне для ВЭЖХ-тэставання (для праверкі пластыфікатараў)?
Сістэма адсочвання: кожны стрыжань помпы маркіруецца лазерам (адсочванне вытворчай партыі).
Выпадкі няўдач у галіне і атрыманыя ўрокі
Крышталізацыя і закаркаванне картрыджа помпы для сыроваткі: з-за немагчымасці праверкі сумяшчальнасці прадукту (які змяшчае 1,3-прапандыёл) з ушчыльняльным кольцам з поліэтылену было адклікана 100 000 бутэлек прадукту. Стратэгія рэагавання: абавязковае патрабаванне да пастаўшчыка прадаставіць справаздачу аб сумяшчальнасці CMA.
Стрыжань помпы для распылення сонцаахоўнага крэму разарваўся: прапелент (дыметылавы эфір) раз'еў спружыну, што прывяло да далікатнага разлому. Замена на нержавеючую сталь 316L павялічыла выдаткі на 30%, але колькасць скаргаў кліентаў знізілася на 98%.
Зрушэнне выхаднога ціску стрыжня помпы: спружына не падвяргалася адпалу для зняцця напружання, і значэнне K знізілася на 15% праз 3 месяцы выкарыстання. Гэта было вырашана з дапамогай працэсу папярэдняй апрацоўкі сціскам.
ПЯЦЬ
Развіццё тэхналогій
1. Зялёны стрыжань помпы:
Здымная канструкцыя (заменны стрыжань памяншае выкарыстанне пластыка на 80%)
Беспружынны помпа (з пнеўматычным прывадам, вырашае праблему перапрацоўкі металу)
2. Інтэлектуальны стрыжань помпы:
П'езаэлектрычны датчык падліку (нагадвае вам папаўняць колькасць)
Антымікробнае пакрыццё (апрацоўка актэнідыну гідрахларыдам)
Авалодаўшы сутнасцю тэхналогіі стрыжня помпы і стварыўшы трохбаковую сістэму кіравання, якая ўключае базу дадзеных матэрыялаў, функцыянальнае тэсціраванне і матрыцу магчымасцей пастаўшчыкоў, можна пазбегнуць больш за 90% рызык, звязаных з якасцю, адначасова зніжаючы агульныя выдаткі на закупкі на 15%-25%.
Час публікацыі: 29 кастрычніка 2025 г.