
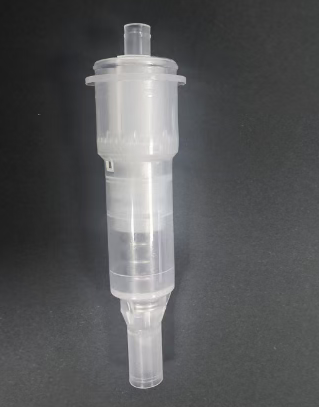
पम्प कोर सबै प्रकारका पम्प हेडहरूमा एक प्रमुख, कोर परिशुद्धता घटक हो, जसले प्रत्येक समाप्त पम्पको गुणस्तर र प्रयोगकर्ता अनुभवलाई प्रत्यक्ष रूपमा निर्धारण गर्दछ। पम्प कोर सबै सान्दर्भिक खरीददारहरूको लागि पनि एक प्रमुख चिन्ताको विषय हो। निम्न कस्मेटिक लोशन पम्प कोरहरूको लागि गहन प्राविधिक विश्लेषण र खरिद व्यवस्थापन गाइड हो, जसले आपूर्ति श्रृंखलाको परिभाषा, प्राविधिक सार, कार्य सिद्धान्त, र प्रमुख नियन्त्रण बिन्दुहरू समेट्छ। हामीले संक्षिप्त विश्लेषण गरेका छौं, र सामग्री प्रिमियम श्रृंखला भित्रका खरीददारहरूको लागि मात्र सन्दर्भको लागि हो:
एउटा
पम्प तत्वको परिभाषा र प्राविधिक सार
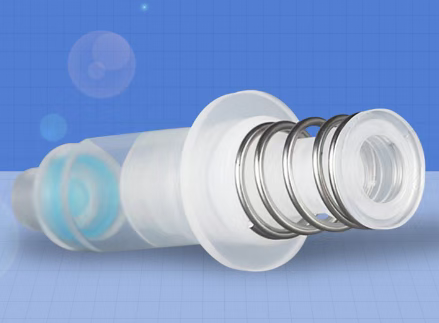
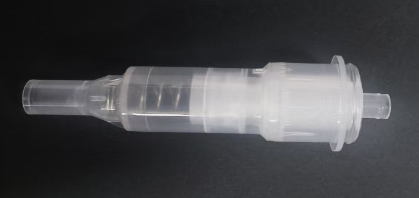
परिभाषा: पम्प कोर लोशन पम्पको कोर ड्राइभ प्रणाली हो। यो एक परिशुद्धता घटक हो जसले मेकानिकल संरचना मार्फत नकारात्मक/सकारात्मक दबाब उत्पन्न गर्दछ, मात्रात्मक तरल उत्पादन र सिल गरिएको संरक्षण प्राप्त गर्दछ। यसको कार्यसम्पादनले उत्पादन प्रयोगकर्ता अनुभव (जस्तै तरल उत्पादन शुद्धता, थिच्ने सहजता, र सिल गर्ने) लाई प्रत्यक्ष रूपमा निर्धारण गर्दछ।
माइक्रो-इन्जिनियर गरिएको मेकानिकल प्रणालीहरू: ८-२५ मिमी व्यास भएको ठाउँमा स्प्रिङ मेकानिक्स, फ्लुइड डाइनामिक्स, र ट्राइबोलोजिकल डिजाइनलाई एकीकृत गर्ने।
सामग्री इन्टरफेस विज्ञान: गिलास, धातु, प्लास्टिक, र तरल पदार्थ (जस्तै अल्कोहल प्रतिरोध र एन्टी-क्रिस्टलाइजेसन) बीचको अनुकूलता द्वन्द्व समाधान गर्ने।
जीवन विश्वसनीयता इन्जिनियरिङ: ≥५००० कम्प्रेसन परीक्षणहरू सहन आवश्यक पर्दछ (अन्तर्राष्ट्रिय मानक ISO २२७१८)
मुख्य प्यारामिटरहरू:
वितरण भोल्युम शुद्धता: ±०.०२ ग्राम (जस्तै, ०.१८ ग्राम/पम्प)
सुरुवाती बल: ३०-६०N (शिशुहरूको लागि सञ्चालनयोग्य दायरा)
अवशिष्ट सामग्री: ≤५% (EU EC १२२३/२००९ आवश्यकता)
दुई
पम्प कोरको कार्य सिद्धान्त (चार-चरण चक्र)
१. थिच्ने स्ट्रोक
प्रेसर हेडले पिस्टन रडलाई तलतिर धकेल्छ, मुख्य स्प्रिङलाई कम्प्रेस गर्छ।
पिस्टन सिलले तरल पदार्थको भण्डारलाई वायुमण्डलमा सील गर्छ।
२. भ्याकुम गठन
पिस्टन तलतिर सर्छ, जसले गर्दा पम्प चेम्बरको मात्रा बढ्छ, र आन्तरिक ग्यासको चाप बोतल भित्रको ग्यासको चाप भन्दा कम हुन्छ।
बोतल भित्रबाट तरल पदार्थ माथिल्लो भाग खोल्ने तल्लो भल्भ बल मार्फत पम्प चेम्बरमा प्रवेश गर्छ।
३. रिबाउन्ड ड्रेनेज
छोडेपछि, मुख्य स्प्रिङ रिबाउन्ड हुन्छ र पिस्टनलाई माथितिर धकेल्छ
तल्लो भल्भ बल बन्द हुन्छ, पम्प चेम्बरको मात्रा घटाउँछ र सकारात्मक दबाब सिर्जना गर्छ।
पिस्टन भल्भ खोलिएपछि नोजलबाट तरल पदार्थ बाहिर निस्कन्छ।
४. सिल रिसेट गर्नुहोस्
जब पिस्टन आफ्नो मूल स्थितिमा फर्कन्छ, सहायक स्प्रिङले सिलिङ रिङलाई बन्द गर्न धकेल्छ।
अक्सिडेशन/वाष्पीकरण रोक्नको लागि पम्प चेम्बरलाई बाहिरी संसारबाट अलग गरिएको छ।
सटीक नियन्त्रण बिन्दुहरू:
भल्भ बल व्यास सहिष्णुता ≤ ०.०३ मिमी (खोल्ने र बन्द गर्ने संवेदनशीलता नियन्त्रण गर्नको लागि)
स्प्रिङ K मान विचलन ±५% (एकरूप तरल पदार्थ उत्पादन सुनिश्चित गर्न)
तीन
पम्प कोर निर्माणका लागि प्रमुख प्रविधिहरू
सामग्री छनोट (असफलता जोखिम बचाउने)
| अवयवहरू | मुख्यधाराका सामग्रीहरू | प्रमुख कार्यसम्पादन आवश्यकताहरू |
| वसन्त | SUS304/SUS316 स्टेनलेस स्टील | ९६ घण्टा नुन स्प्रे परीक्षण पछि खिया लाग्दैन (५% NaCl) |
| पिस्टन सिल | PTFE/परिमार्जित PE | अल्कोहल सॉल्भेन्टहरूमा सुन्निने दर <१.५% |
| भल्भ बल | गिलास/सिरेमिक/३१६L स्टील | गोलाकार त्रुटि ≤ ०.०१ मिमी |
| पम्प बडी | पीपी/एचडीपीई खाद्य ग्रेड | आवश्यक तेल माइग्रेसन प्रतिरोध (इथिल डेकानोएट परीक्षण) |
प्रक्रिया नियन्त्रणमा कठिनाइहरू
स्प्रिङ वाइन्डिङ: CNC मेसिन उपकरणले तारको व्यास ±०.०२ मिमी नियन्त्रण गर्छ, जसले गर्दा तनाव टेम्परिङ विकृति हट्छ।
सिलिङ सतह प्रशोधन: पिस्टन रड मिरर पालिसिङ (Ra≤0.2μm) ले घर्षण गुणांक कम गर्छ।
अल्ट्रासोनिक वेल्डिंग: ±५J सम्म सटीक ऊर्जा, प्लास्टिकका भागहरूको थर्मल विकृतिलाई रोक्छ।
सफा एसेम्बली: कण प्रदूषण रोक्नको लागि कक्षा १००० सफा कोठा
चार
खरिदका मुख्य नियन्त्रण तत्वहरू
प्राविधिक सम्झौताका अनिवार्य सर्तहरू
१. अनुकूलता प्रमाणीकरण:
७२ घण्टाको विसर्जन परीक्षण (मास परिवर्तन दर ≤०.५%)
कम तापक्रम (-२० डिग्री सेल्सियस) / उच्च तापक्रम (५० डिग्री सेल्सियस) झट्काका तीन चक्रहरू।
२. कार्यात्मक विश्वसनीयता:
५००० लगातार प्रेस (भोल्युम उतारचढाव वितरण ≤ ±१०%)
चुहावट बिना २४ घण्टा उल्टो झुण्ड्याउनुहोस्
३. रासायनिक सुरक्षा:
भारी धातुको स्थानान्तरण (Pb≤0.5ppm, Cd≤0.1ppm)
NP/NPE पत्ता लागेन (EU REACH Annex XVII)
लागत अनुकूलन रणनीति
मोड्युलर खरिद: मानकीकृत आधारभूत पम्प कोर (लागतको ६०% को लागि लेखा), केवल नोजल/सजावट टोपी अनुकूलित गरिएको छ।
मोल्ड साझेदारी: प्रति मोल्ड लागत घटाउँदै, निर्माताहरूबाट मोल्डहरू अनुकूलित गर्न ३-५ ब्रान्डहरूसँग सहकार्य गर्नुहोस्।
आपूर्तिकर्ता लेखा परीक्षण चेकलिस्ट
इंजेक्शन मोल्डिङ कार्यशाला: के यसमा मोल्ड तापक्रम नियन्त्रक (स्फटिकता नियन्त्रण गर्न) छ?
वसन्त कार्यशाला: के यसमा अप्टिकल सॉर्टिङ मेसिन छ (विकृत उत्पादनहरू हटाउन)?
प्रयोगशाला: के यसमा HPLC परीक्षण उपकरण (प्लास्टिकाइजर स्क्रिनिङको लागि) छ?
ट्रेसेबिलिटी प्रणाली: प्रत्येक पम्प कोर लेजर-चिह्नित छ (उत्पादन ब्याच ट्रेसेबिलिटी)।
उद्योग असफलताका घटनाहरू र सिकेका पाठहरू
सीरम पम्प कार्ट्रिजको क्रिस्टलाइजेसन र क्लोजिंग: PE सिलिङ रिंगसँग उत्पादन (१,३-प्रोपेनडियोल भएको) को अनुकूलता परीक्षण गर्न असफल भएको कारण, उत्पादनका १,००,००० बोतलहरू फिर्ता बोलाइयो। प्रतिक्रिया रणनीति: आपूर्तिकर्ताले CMA अनुकूलता रिपोर्ट प्रदान गर्न अनिवार्य आवश्यकता।
सनस्क्रिन स्प्रे पम्प कोर फुट्यो: प्रोपेलेन्ट (डाइमिथाइल ईथर) ले स्प्रिङलाई कुरुप बनायो, जसले गर्दा भंगुर फ्र्याक्चर भयो। ३१६L स्टेनलेस स्टीलले प्रतिस्थापन गर्दा लागत ३०% ले बढ्यो, तर ग्राहक गुनासो दर ९८% ले घट्यो।
पम्प कोर आउटपुट ड्रिफ्ट: स्प्रिङलाई तनाव-राहत एनिल गरिएको थिएन, र ३ महिनाको प्रयोग पछि K-मान १५% ले घट्यो। यो प्रि-कम्प्रेसन उपचार प्रक्रिया प्रयोग गरेर समाधान गरिएको थियो।
पाँच
प्रविधि विकास
१. हरियो पम्प कोर:
हटाउन सकिने डिजाइन (प्रतिस्थापन कोरले प्लास्टिकको प्रयोगलाई ८०% ले घटाउँछ)
स्प्रिंगलेस पम्प (वायुमैटिक रूपमा संचालित, धातु पुनर्चक्रणको समस्या समाधान गर्ने)
२. बुद्धिमान पम्प कोर:
पिजोइलेक्ट्रिक सेन्सर गणना (परिमाण पुनःपूर्ति गर्न सम्झाउँछ)
एन्टिमाइक्रोबियल कोटिंग (ओक्टेनिडाइन हाइड्रोक्लोराइड उपचार)
पम्प कोर टेक्नोलोजीको सारमा निपुणता हासिल गरेर र सामग्री डाटाबेस, कार्यात्मक परीक्षण, र आपूर्तिकर्ता क्षमता म्याट्रिक्सको तीन-इन-वन व्यवस्थापन प्रणाली स्थापना गरेर, ९०% भन्दा बढी गुणस्तर जोखिमहरूबाट बच्न सकिन्छ, जबकि समग्र खरिद लागत १५%-२५% ले घटाउन सकिन्छ।
पोस्ट समय: अक्टोबर-२९-२०२५