
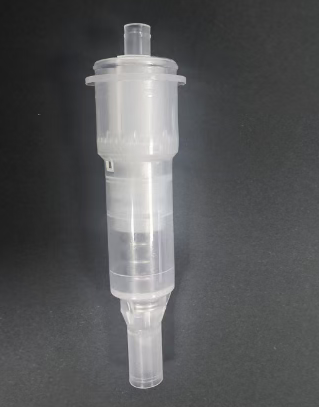
Сърцевината на помпата е ключов, прецизен компонент във всички видове глави на помпи, който пряко определя качеството и потребителското изживяване на всяка готова помпа. Сърцевината на помпата е и ключов проблем за всички съответни купувачи. Следва задълбочен технически анализ и ръководство за управление на обществените поръчки за сърцевини на помпи за козметични лосиони, обхващащо определението, техническата същност, принципа на работа и ключовите контролни точки на веригата за доставки. Направихме кратък анализ, а съдържанието е само за справка за купувачи в рамките на първокласната верига:
Един
Определение и техническа същност на помпения елемент
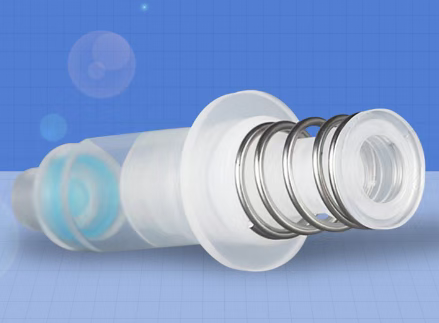
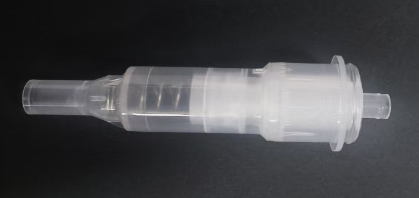
Определение: Ядрото на помпата е задвижващата система на помпата за лосион. Това е прецизен компонент, който генерира отрицателно/положително налягане чрез механична структура, постигайки количествен дебит на течността и херметично съхранение. Неговата производителност директно определя потребителското изживяване на продукта (като точност на дебита на течността, плавност на пресоване и запечатване).
Микроинженерни механични системи: интегриране на пружинна механика, флуидна динамика и трибологичен дизайн в пространство с диаметър 8-25 мм.
Наука за интерфейса на материалите: Разрешаване на конфликти на съвместимост между стъкло, метал, пластмаса и течност (като устойчивост на алкохол и антикристализация).
Инженеринг на надеждност на експлоатационния живот: Изисква издържане на ≥5000 теста на компресия (Международен стандарт ISO 22718)
Ключови параметри:
Точност на дозиране на обема: ±0,02 g (напр. 0,18 g/помпа)
Начална сила: 30-60N (работен диапазон за бебета)
Остатъчно съдържание: ≤5% (изискване на ЕС 1223/2009)
ДВЕ
Принцип на работа на помпената сърцевина (четиристепенен цикъл)
1. Натискащ ход
Притискащата глава натиска буталния прът надолу, компресирайки основната пружина.
Уплътнението на буталото запечатва резервоара за течност спрямо атмосферата.
2. Образуване на вакуум
Буталото се движи надолу, което води до увеличаване на обема на помпената камера и вътрешното газово налягане е по-ниско от газовото налягане вътре в бутилката.
Течността от вътрешността на бутилката навлиза в камерата на помпата през горния отвор на долния клапан.
3. Дренаж с отскок
След освобождаване, основната пружина се отдръпва и избутва буталото нагоре
Долната сфера на клапана се затваря, намалявайки обема на помпената камера и създавайки положително налягане.
Течността се изхвърля от дюзата след отваряне на буталния клапан.
4. Поставете отново уплътнението
Когато буталото се върне в първоначалното си положение, спомагателната пружина натиска уплътнителния пръстен, за да се затвори
Камерата на помпата е изолирана от външния свят, за да се предотврати окисляване/изпаряване
Точки за прецизен контрол:
Толеранс на диаметъра на сферата на клапана ≤ 0,03 мм (за контрол на чувствителността на отваряне и затваряне)
Отклонение на стойността K на пружината ±5% (за осигуряване на постоянен дебит на течността)
ТРИ
Ключови технологии за производство на сърцевини на помпи
Избор на материали (избягване на риск от повреда)
| Компоненти | Основни материали | Ключови изисквания за ефективност |
| пролет | Неръждаема стомана SUS304/SUS316 | Няма ръжда след 96-часов тест със солен спрей (5% NaCl) |
| Уплътнение на буталото | PTFE/Модифициран PE | Скорост на набъбване в алкохолни разтворители <1,5% |
| Клапанна топка | Стъкло/Керамика/Стомана 316L | Грешка на кръглост ≤ 0,01 мм |
| тяло на помпата | PP/HDPE хранителен клас | Устойчивост на миграция на етерични масла (тест с етил деканоат) |
Трудности при контрола на процесите
Пружинно навиване: CNC машина контролира диаметъра на телта ±0,02 мм, елиминирайки деформацията от отпускане на напрежение.
Обработка на уплътнителната повърхност: Полирането на буталния прът до огледална повърхност (Ra≤0,2 μm) намалява коефициента на триене.
Ултразвуково заваряване: Енергия с точност до ±5J, предотвратяваща термична деформация на пластмасовите части.
Чист монтаж: Чисто помещение клас 1000 за предотвратяване на замърсяване с частици
ЧЕТИРИ
Основни елементи за контрол на обществените поръчки
Задължителни условия на техническото споразумение
1. Проверка на съвместимостта:
72-часов тест за потапяне (скорост на промяна на масата ≤0,5%)
Три цикъла на шок при ниска температура (-20℃) / висока температура (50℃).
2. Функционална надеждност:
5000 последователни натискания (колебание на обема на дозиране ≤ ±10%)
Окачете с главата надолу за 24 часа без протичане
3. Химична безопасност:
Миграция на тежки метали (Pb≤0,5 ppm, Cd≤0,1 ppm)
NP/NPE не са открити (EU REACH Приложение XVII)
Стратегия за оптимизиране на разходите
Модулно снабдяване: Стандартизирано основно ядро на помпата (което представлява 60% от цената), само дюзата/декоративната капачка е персонализирана.
Споделяне на матрици: Сътрудничете си с 3-5 марки, за да персонализирате матриците от производителите, намалявайки разходите за матрица.
Контролен списък за одит на доставчици
Цех за шприцване: Оборудван ли е с контролер за температурата на матрицата (за контрол на кристалността)?
Пролетна работилница: Има ли оптична сортираща машина (за отстраняване на деформирани продукти)?
Лаборатория: Разполага ли с HPLC оборудване за тестване (за скрининг на пластификатори)?
Система за проследяване: Всяко ядро на помпата е лазерно маркирано (проследяване на производствената партида).
Случаи на провал в индустрията и извлечени поуки
Кристализация и запушване на патрон на серумна помпа: Поради невъзможност за тестване на съвместимостта на продукта (съдържащ 1,3-пропандиол) с уплътнителния пръстен от PE, 100 000 бутилки с продукта бяха изтеглени от пазара. Стратегия за реагиране: Задължително изискване доставчикът да предостави доклад за съвместимост със CMA.
Спукана сърцевина на помпата за слънцезащитен спрей: Пропелентът (диметилов етер) е корозирал пружината, причинявайки крехко счупване. Замяната с неръждаема стомана 316L е увеличила разходите с 30%, но процентът на оплакванията от клиентите е намалял с 98%.
Дрейф на изхода на сърцевината на помпата: Пружината не е била отгрявана за облекчаване на напрежението и K-стойността е намаляла с 15% след 3 месеца употреба. Това е било решено чрез използване на процес на предварителна компресионна обработка.
ПЕТ
Развитие на технологиите
1. Зелено ядро на помпата:
Подвижен дизайн (сменяемата сърцевина намалява използването на пластмаса с 80%)
Безпружинска помпа (пневматично задвижвана, решаваща проблема с рециклирането на метал)
2. Интелигентно ядро на помпата:
Пиезоелектричен сензор за броене (напомня ви да попълните количеството)
Антимикробно покритие (обработка с октенидин хидрохлорид)
Чрез овладяване на същността на технологията за помпени ядра и създаване на система за управление „три в едно“ - база данни за материали, функционално тестване и матрица на възможностите на доставчиците, могат да бъдат избегнати повече от 90% от рисковете за качеството, като същевременно общите разходи за снабдяване се намалят с 15%-25%.
Време на публикуване: 29 октомври 2025 г.