
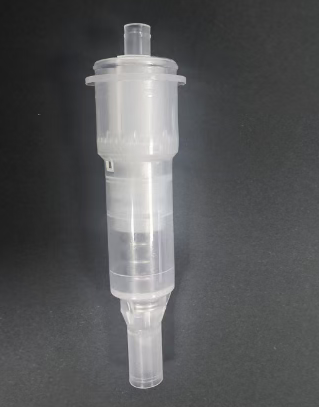
Јадрото на пумпата е клучна, прецизна компонента кај сите видови глави на пумпи, директно одредувајќи го квалитетот и корисничкото искуство на секоја завршена пумпа. Јадрото на пумпата е исто така клучна грижа за сите релевантни купувачи. Следново е длабинско упатство за техничка анализа и управување со набавки за јадра на пумпи за козметички лосиони, кое ги опфаќа дефиницијата, техничката суштина, принципот на работа и клучните контролни точки на синџирот на снабдување. Направивме кратка анализа, а содржината е само за референца за купувачите во рамките на премиум синџирот:
Еден
Дефиниција и техничка суштина на елементот на пумпата
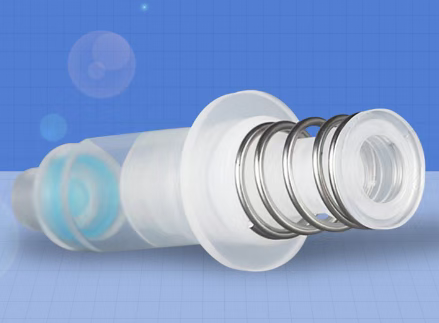
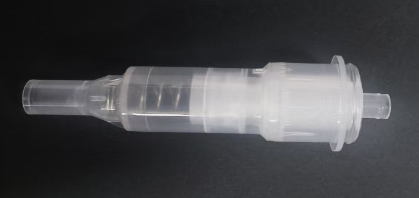
Дефиниција: Јадрото на пумпата е погонскиот систем на јадрото на пумпата за лосион. Тоа е прецизна компонента која генерира негативен/позитивен притисок преку механичка структура, постигнувајќи квантитативно производство на течност и запечатено зачувување. Нејзините перформанси директно го одредуваат корисничкото искуство на производот (како што се точноста на производството на течност, мазноста на притискањето и запечатувањето).
Микро-инженерски механички системи: интегрирање на механиката на пружините, динамиката на флуидите и триболошкиот дизајн во простор со дијаметар од 8-25 mm.
Наука за интерфејс на материјали: Решавање на конфликти на компатибилност помеѓу стакло, метал, пластика и течност (како што се отпорност на алкохол и антикристализација).
Инженерство за сигурност во текот на целиот живот: Потребно е да издржи ≥5000 тестови за компресија (Меѓународен стандард ISO 22718)
Клучни параметри:
Точност на волуменот на дозирање: ±0,02 g (на пр., 0,18 g/пумпа)
Сила на стартување: 30-60N (оперативен опсег за доенчиња)
Резидуална содржина: ≤5% (барање на ЕУ EC 1223/2009)
ДВА
Принцип на работа на јадрото на пумпата (четиристепен циклус)
1. Притискање
Главата на притискачот ја турка клипната шипка надолу, компресирајќи ја главната пружина.
Клипната заптивка го запечатува резервоарот за течност кон атмосферата.
2. Формирање на вакуум
Клипот се движи надолу, предизвикувајќи зголемување на волуменот на комората на пумпата, а внатрешниот притисок на гасот да биде помал од притисокот на гасот во боцата.
Течноста од внатрешноста на шишето влегува во комората на пумпата низ топката на долниот вентил што се отвора на горниот дел.
3. Одбивна дренажа
По ослободувањето, главната пружина се отскокнува и го турка клипот нагоре
Долната топка на вентилот се затвора, намалувајќи го волуменот на комората на пумпата и создавајќи позитивен притисок.
Течноста се исфрла од млазницата откако ќе се отвори клипниот вентил.
4. Ресетирајте ја заптивката
Кога клипот се враќа во првобитната положба, помошната пружина го притиска заптивниот прстен за да се затвори
Комората на пумпата е изолирана од надворешниот свет за да се спречи оксидација/испарување
Точки за прецизна контрола:
Толеранција на дијаметарот на топката на вентилот ≤ 0,03 mm (за контрола на чувствителноста на отворање и затворање)
Отстапување на вредноста K на пружината ±5% (за да се обезбеди конзистентен излез на течност)
ТРИ
Клучни технологии за производство на јадро на пумпата
Избор на материјал (избегнување на ризик од дефект)
| Компоненти | Главните материјали | Клучни барања за перформанси |
| пролет | SUS304/SUS316 не'рѓосувачки челик | Нема 'рѓа по 96-часовен тест со солено прскање (5% NaCl) |
| Клипна заптивка | PTFE/Модифициран PE | Стапка на отекување во алкохолни растворувачи <1,5% |
| Вентилска топка | Стакло/Керамика/Челик 316L | Грешка на заобленост ≤ 0,01 mm |
| тело на пумпата | PP/HDPE квалитет за храна | Отпорност на миграција на есенцијални масла (тест со етил деканоат) |
Тешкотии во контролата на процесот
Намотување со пружина: CNC машината го контролира дијаметарот на жицата ±0,02 mm, елиминирајќи ја деформацијата предизвикана од стрес.
Обработка на површината за запечатување: Полирањето на огледалото на клипната прачка (Ra≤0.2μm) го намалува коефициентот на триење.
Ултразвучно заварување: Прецизна енергија до ±5J, спречувајќи термичка деформација на пластичните делови.
Чисто склопување: Чиста просторија од класа 1000 за да се спречи контаминација со честички
ЧЕТИРИ
Основни елементи за контрола на набавките
Задолжителни услови на техничкиот договор
1. Верификација на компатибилност:
72-часовен тест за потопување (стапка на промена на масата ≤0,5%)
Три циклуси на шок на ниска температура (-20℃) / висока температура (50℃).
2. Функционална сигурност:
5000 последователни притискања (флуктуација на волуменот на дозирање ≤ ±10%)
Обесете наопаку 24 часа без протекување
3. Хемиска безбедност:
Миграција на тешки метали (Pb≤0,5ppm, Cd≤0,1ppm)
NP/NPE не се откриени (EU REACH Анекс XVII)
Стратегија за оптимизација на трошоците
Модуларна набавка: Стандардизирано основно јадро на пумпата (кое сочинува 60% од цената), само млазницата/декоративната капа е прилагодена.
Споделување на калапи: Соработувајте со 3-5 брендови за да ги прилагодите калапите од производителите, намалувајќи ги трошоците по калап.
Контролна листа за ревизија на добавувачи
Работилница за лиење со инјектирање: Дали е опремена со контролер на температурата на калапот (за контрола на кристалноста)?
Пролетна работилница: Дали има оптичка машина за сортирање (за отстранување на деформирани производи)?
Лабораторија: Дали има опрема за HPLC тестирање (за скрининг на пластификатори)?
Систем за следливост: Секое јадро на пумпата е ласерски обележано (следливост на производствената серија).
Случаи на неуспех во индустријата и научени лекции
Кристализација и затнување на кертриџ за серумска пумпа: Поради неуспех во тестирањето на компатибилноста на производот (кој содржи 1,3-пропандиол) со PE прстенот за заптивање, беа повлечени 100.000 шишиња од производот. Стратегија за одговор: Задолжителна обврска добавувачот да обезбеди извештај за компатибилност со CMA.
Пукна јадрото на пумпата за спреј за заштита од сонце: Горивото (диметил етер) ја кородираше пружината, предизвикувајќи кршливо кршење. Заменувањето со не'рѓосувачки челик 316L ги зголеми трошоците за 30%, но стапката на жалби од клиентите се намали за 98%.
Поместување на излезот на јадрото на пумпата: Пружината не беше жарена за ослободување од стрес, а K-вредноста се намали за 15% по 3 месеци употреба. Ова беше решено со користење на процес на третман пред компресија.
ПЕТ
Развој на технологија
1. Зелено јадро на пумпата:
Отстранлив дизајн (заменското јадро ја намалува употребата на пластика за 80%)
Пумпа без пружина (пневматски погон, решавајќи го проблемот со рециклирање на метал)
2. Интелигентно јадро на пумпата:
Броење со пиезоелектричен сензор (ве потсетува да надополните количина)
Антимикробен премаз (третман со октенидин хидрохлорид)
Со совладување на суштината на технологијата на јадрото на пумпата и воспоставување систем за управување со три во едно од базата на податоци за материјали, функционално тестирање и матрица на способности на добавувачот, може да се избегнат повеќе од 90% од ризиците за квалитет, а воедно да се намалат вкупните трошоци за набавка за 15%-25%.
Време на објавување: 29 октомври 2025 година