
Kjarninn í dælunni er lykilþáttur í öllum gerðum dæluhausa og hefur bein áhrif á gæði og notendaupplifun hverrar fullunninnar dælu. Kjarninn í dælunni er einnig lykilatriði fyrir alla viðeigandi kaupendur. Eftirfarandi er ítarleg tæknigreining og leiðbeiningar um innkaupastjórnun á kjarna snyrtivörudælna, sem fjallar um skilgreiningu, tæknilegan kjarna, virkni og helstu stjórnunarpunkta framboðskeðjunnar. Við höfum gert stutta greiningu og efnið er eingöngu til viðmiðunar fyrir kaupendur innan iðgjaldskeðjunnar:
Einn
Skilgreining og tæknileg kjarni dæluþáttarins
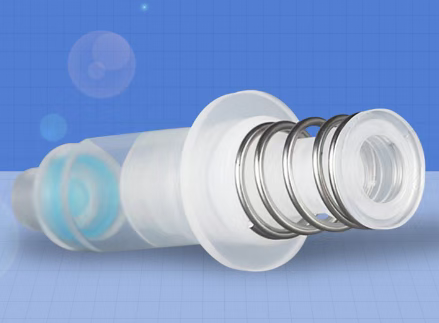
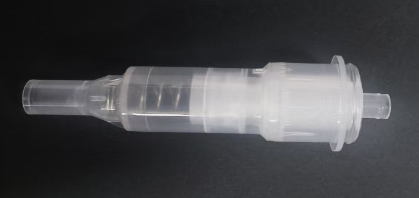
Skilgreining: Kjarninn í dælunni er kjarninn í dælunni. Hún er nákvæmur íhlutur sem býr til neikvæðan/jákvætt þrýsting með vélrænni uppbyggingu, sem nær fram magnbundinni vökvaúttaki og þéttingu. Afköst hennar hafa bein áhrif á notendaupplifun vörunnar (eins og nákvæmni vökvaúttaks, mýkt pressunar og þéttingu).
Ör-verkfræðileg vélræn kerfi: samþætting fjöðrafræði, vökvaaflfræði og þríhyrningsfræðilegrar hönnunar innan rýmis með þvermál 8-25 mm.
Vísindi um snertifleti efnis: Að leysa úr eindrægnisárekstrum milli gler, málms, plasts og vökva (svo sem áfengisþols og kristöllunarvarna).
Áreiðanleikaprófanir í líftíma: Krefst þess að þola ≥5000 þjöppunarprófanir (alþjóðlegi staðallinn ISO 22718)
Lykilbreytur:
Nákvæmni skammtastærðar: ±0,02 g (t.d. 0,18 g/dæla)
Byrjunarkraftur: 30-60N (hæft fyrir ungbörn)
Leifarinnihald: ≤5% (kröfur ESB samkvæmt 1223/2009)
TVÖ
Virkni kjarna dælunnar (fjögurra þrepa hringrás)
1. Þrýstislag
Þrýstihausinn ýtir stimpilstönginni niður og þrýstir á aðalfjöðurinn.
Stimpilþéttingin innsiglar vökvageyminn við andrúmsloftið.
2. Lofttæmismyndun
Stimpillinn færist niður á við, sem veldur því að rúmmál dæluhólfsins eykst og innri gasþrýstingurinn verður minni en gasþrýstingurinn inni í flöskunni.
Vökvi úr flöskunni fer inn í dæluhólfið í gegnum neðri ventilkúluna sem opnast efst.
3. Afrennsli frá baki
Eftir að stimplinum hefur verið sleppt, þá sprettast aðalfjöðurinn til baka og ýtir honum upp á við.
Neðri ventilkúlan lokast, sem minnkar rúmmál dæluhólfsins og myndar jákvæðan þrýsting.
Vökvi er sprautaður út úr stútnum eftir að stimpilventillinn er opnaður.
4. Endurstilltu innsiglið
Þegar stimpillinn fer aftur í upprunalega stöðu sína ýtir hjálparfjöðurinn á þéttihringinn til að lokast
Dæluhólfið er einangrað frá umheiminum til að koma í veg fyrir oxun/uppgufun
Nákvæmni stjórnunarpunktar:
Þvermál lokukúlu ≤ 0,03 mm (til að stjórna næmi opnunar og lokunar)
Frávik K-gildis vorsins ±5% (til að tryggja stöðuga vökvaúttak)
ÞRJÁR
Lykiltækni fyrir framleiðslu dælukjarna
Efnisval (forðast bilunarhættu)
| Íhlutir | Almennt efni | Lykilkröfur um frammistöðu |
| vor | SUS304/SUS316 ryðfríu stáli | Engin ryð eftir 96 klst. saltúðapróf (5% NaCl) |
| Stimpilþétting | PTFE/Breytt PE | Bólgnahraði í alkóhólleysum <1,5% |
| Lokakúla | Gler/Keramik/316L stál | Rúnnunarvilla ≤ 0,01 mm |
| dæluhús | PP/HDPE matvælaflokkur | Þol gegn flutningi ilmkjarnaolía (etýl dekanóatpróf) |
Erfiðleikar í ferlisstjórnun
Vorvinding: CNC vélbúnaður stýrir vírþvermál ±0,02 mm, sem útilokar aflögun vegna spennuherðingar.
Vinnsla á þéttiflötum: Spegilslípun á stimpilstöng (Ra≤0,2μm) dregur úr núningstuðlinum.
Ómskoðunarsuðu: Orkunákvæmni upp í ±5J, sem kemur í veg fyrir hitauppstreymi plasthluta.
Hrein samsetning: Hreinrými í 1000. flokki til að koma í veg fyrir agnamengun
FJÓRIR
Kjarnaþættir innkaupastjórnunar
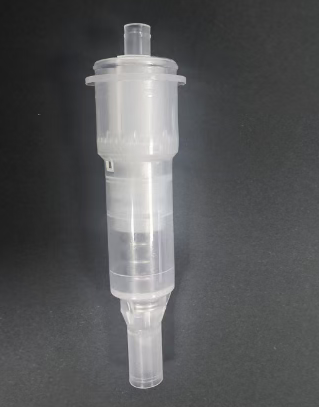
Skyldubundnir skilmálar tæknisamningsins
1. Staðfesting á samhæfni:
72 klst. dýfingarpróf (massabreytingarhraði ≤0,5%)
Þrjár lotur af lághita (-20℃) / háhita (50℃) höggi.
2. Virkniáreiðanleiki:
5000 pressur í röð (sveiflur í skammtamagni ≤ ±10%)
Hengið á hvolfi í 24 klukkustundir án leka
3. Efnaöryggi:
Flutningur þungmálma (Pb≤0,5 ppm, Cd≤0,1 ppm)
NP/NPE ekki greint (EU REACH viðauki XVII)
Kostnaðarhagræðingarstefna
Einingakaup: Staðlaður grunndælukjarni (sem nemur 60% af kostnaðinum), aðeins stúturinn/skreytingarlokið er sérsniðið.
Mótdeiling: Vinna með 3-5 vörumerkjum að því að sérsníða mót frá framleiðendum og lækka þannig kostnað á hvert mót.
Gátlisti fyrir endurskoðun birgja
Sprautusteypuverkstæði: Er það búið hitastýringu fyrir mót (til að stjórna kristöllun)?
Vornámskeið: Er þar sjónræn flokkunarvél (til að fjarlægja afmyndaðar vörur)?
Rannsóknarstofa: Er þar HPLC prófunarbúnaður (til að skima fyrir mýkingarefni)?
Rekjanleikakerfi: Hver dælukjarni er leysigeislamerktur (rekjanleiki framleiðslulotu).
Dæmi um bilun í greininni og lærdómur af því
Kristöllun og stífla í sermidæluhylki: Vegna þess að ekki tókst að prófa samhæfni vörunnar (sem innihélt 1,3-própandíól) við PE-þéttihringinn voru 100.000 flöskur af vörunni innkallaðar. Viðbragðsáætlun: Skyldubundin krafa um að birgjar leggi fram CMA-samhæfniskýrslu.
Kjarni sólarvörnardælunnar sprakk: Drifefni (dímetýleter) tærði fjöðrina og olli brothættum sprungum. Að skipta henni út fyrir 316L ryðfrítt stál jók kostnaðinn um 30% en kvartanahlutfall viðskiptavina lækkaði um 98%.
Rek í kjarna dælunnar: Gorminn var ekki glóðaður með spennulosun og K-gildið lækkaði um 15% eftir 3 mánaða notkun. Þetta var lagað með forþjöppunarmeðferð.
FIMM
Tækniþróun
1. Grænn dælukjarni:
Fjarlægjanleg hönnun (skiptakjarni dregur úr plastnotkun um 80%)
Fjaðralaus dæla (loftknúin, leysir vandamálið við endurvinnslu málma)
2. Greindur dælukjarni:
Talning með piezoelectric skynjara (minnir þig á að fylla á magn)
Örverueyðandi húðun (meðhöndlun með oktenidínhýdróklóríði)
Með því að ná tökum á kjarna dælukjarnatækninnar og koma á fót þriggja-í-einu stjórnunarkerfi sem samanstendur af efnisgagnagrunni, virkniprófunum og birgjagetumatrix, er hægt að forðast meira en 90% af gæðaáhættu og jafnframt lækka heildarinnkaupakostnað um 15%-25%.
Birtingartími: 29. október 2025